
چرا PCD Turning عملکرد بهتری دارد؟
مقدمه: تأثیر واقعی انتخاب درج
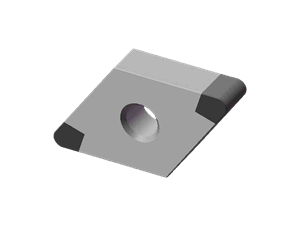
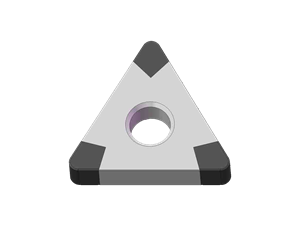
یک کارگاه ماشینکاری را تصور کنید که در آن صدای ریتمیک دستگاههای تراش با صدای جیغ مکرر یک قطعه فرسوده قطع میشود. اپراتورها برای تعویض ابزارها تقلا میکنند، برنامههای تولید دچار لغزش میشوند و سطلهای ضایعات با ضایعات پرهزینه سرریز میشوند. این سناریو هنگام تراشکاری آلومینیوم با سیلیکون بالا یا سایر مواد ساینده با قطعات کاربیدی معمولی بسیار رایج است. سوالی که در ذهن هر مهندسی وجود دارد این است:چرا اینسرتهای تراشکاری PCD به طور مداوم عملکرد بهتری دارند؟پاسخ در خواص منحصر به فرد الماس پلی کریستالی (PCD) - سختی شدید، اصطکاک کم و رسانایی حرارتی بالا - نهفته است که به عمر طولانیتر ابزار، پرداخت سطح عالی و کاهش زمان از کارافتادگی منجر میشود. در این وبلاگ، به دلایل فنی برتری اینسرتهای تراشکاری PCD خواهیم پرداخت، داستانهای موفقیت در دنیای واقعی را به اشتراک خواهیم گذاشت و بینشهای عملی برای بهینهسازی عملیات تراشکاری شما ارائه خواهیم داد. چه در حال ماشینکاری پیستونهای خودرو باشید و چه قطعات هوافضا، درک قدرت اینسرتهای PCD میتواند بهرهوری شما را متحول کند.
نقاط ضعف: جایی که کفیهای معمولی کارایی ندارند
۱. سایش سریع ابزار روی آلومینیوم با درصد بالای سیلیکون
آلیاژهای آلومینیوم با درصد بالای سیلیکون (مثلاً AlSi17Cu4Mg) به دلیل سایش شدید روی ابزارهای برش بدنام هستند. ذرات سخت سیلیکون مانند کاغذ سنباده عمل میکنند و به سرعت قطعات کاربیدی را کند میکنند. در یک کارخانه موتور خودرو معمولی که روزانه ۱۰۰۰ پیستون تولید میکند، یک قطعه کاربیدی ممکن است تنها ۵۰ قطعه دوام بیاورد و منجر به تعویض مکرر ابزار شود. هر تعویض ۵ دقیقه طول میکشد و در نتیجه بیش از ۸۰ ساعت تولید در ماه از دست میرود. علاوه بر این، هزینه قطعات کاربیدی نیز افزایش مییابد: با ۱۵ دلار برای هر قطعه، هزینه سالانه میتواند از ۱۰۰۰۰۰ دلار فراتر رود - البته هزینههای نیروی کار و زمان از کارافتادگی را نیز نباید فراموش کرد.

۲. پرداخت سطح ضعیف و رد شدنهای مکرر
وقتی قطعات داخلی ساییده میشوند، زبری سطح (Ra) کاهش مییابد. در کاربردهای دقیق مانند بدنه شیرهای هیدرولیک، مقدار Ra بالاتر از 1.6 میکرومتر میتواند باعث نشتی و خرابی زودرس شود. یک تولیدکننده در صنعت هیدرولیک به دلیل پرداخت سطح ضعیف، نرخ رد شدن 12 درصدی را گزارش کرده است که سالانه 200000 دلار هزینه ضایعات و دوبارهکاری را به همراه دارد. علاوه بر این، کیفیت سطح ناپایدار، عملیات صیقلکاری اضافی را ایجاب میکند و 20 درصد به زمان چرخه اضافه میکند.
۳. عمر غیرقابل پیشبینی ابزار و خرابیهای پرهزینه
اینسرتهای کاربیدی اغلب به طور فاجعهباری خراب میشوند، به خصوص هنگامی که ماشینکاری برشهای منقطع یا آخالهای سخت را ایجاد میکند. عمر غیرقابل پیشبینی ابزار منجر به توقفهای برنامهریزی نشده دستگاه میشود و جریان تولید ناب را مختل میکند. مطالعهای توسط انجمن محصولات ماشینکاری دقیق نشان داد که زمان توقف برنامهریزی نشده به دلیل خرابی ابزار، به طور متوسط ۲۲۰۰۰ دلار در ساعت برای کارگاههای تولید هزینه دارد. برای یک کارگاه متوسط با ۱۰ دستگاه تراش CNC، این میتواند به معنای از دست دادن بیش از ۱ میلیون دلار درآمد سالانه باشد.
راه حل ها: چگونه اینسرت های تراشکاری PCD به این چالش ها می پردازند
۱. مقاومت سایشی بینظیر
اینسرتهای PCD دارای یک لایه الماس پلیکریستالی با سختی تا 10000 HV هستند، در مقایسه با 1500-2000 HV برای کاربید. این سختی فوقالعاده، سایش سایشی را هنگام ماشینکاری آلومینیوم با سیلیکون بالا به طور قابل توجهی کاهش میدهد. در آزمایشهای کنترلشده، اینسرتهای PCD هنگام تراشکاری AlSi17Cu4Mg، 20 برابر بیشتر از کاربید دوام آوردند و عمر ابزار 1000 قطعه در هر لبه بود. این به معنای تعویض کمتر ابزار، مصرف کمتر اینسرت و صرفهجویی قابل توجه در هزینه است.
۲. پرداخت سطحی عالی
ضریب اصطکاک پایین الماس (0.1) در مقایسه با کاربید (0.4-0.6) باعث به حداقل رسیدن لبههای انباشته شده و کاهش نیروهای برشی میشود. در نتیجه، اینسرتهای PCD سطوح آینهای (Ra) ایجاد میکنند.< 0.4 µm) consistently, eliminating the need for secondary polishing. For hydraulic valve bodies, this means achieving the required Ra 0.8 µm directly from turning, reducing cycle time by 20% and scrap rate to near zero.
۳. عملکرد پایدار و افزایش طول عمر ابزار
اینسرتهای PCD با یک لایه الماس همگن مهندسی شدهاند که به طور یکنواخت ساییده میشود و از شکستگی ناگهانی جلوگیری میکند. این قابلیت پیشبینی، امکان تعویض ابزار برنامهریزیشده را فراهم میکند و زمان از کارافتادگی برنامهریزینشده را به حداقل میرساند. علاوه بر این، رسانایی حرارتی بالای الماس (500 وات بر میلیکلوین) گرما را از لبه برش دور میکند، تغییر شکل حرارتی را کاهش میدهد و عمر ابزار را حتی در سرعتهای بالا افزایش میدهد. تولیدکنندگان پس از تغییر به اینسرتهای PCD، تا 30٪ افزایش در اثربخشی کلی تجهیزات (OEE) را گزارش میکنند.
داستانهای موفقیت مشتریان
مورد ۱: تولیدکننده قطعات خودرو در اشتوتگارت، آلمان
آقای کلاوس وبر، مدیر تولید در یک تامینکننده پیشرو در زمینه قطعات خودرو، هنگام تراشکاری سرسیلندرهای آلومینیومی با تعویض مکرر ابزار مواجه بود. پس از استفاده از قطعات PCD از شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.، عمر ابزار از 80 به 1200 قطعه در هر لبه افزایش یافت و زمان از کارافتادگی را 85٪ کاهش داد. کیفیت سطح از Ra 1.2 µm به Ra 0.6 µm بهبود یافت و عملیات پولیش حذف شد. وبر میگوید: "ثبات این قطعات PCD خط تولید ما را متحول کرده است. ما هزینههای ابزار را 40٪ کاهش داده و خروجی را 15٪ افزایش دادهایم."
مورد ۲: تأمینکننده هوافضا در تولوز، فرانسه
خانم سوفی مارتین، مهندس تولید در یک تامینکننده قطعات هوافضا، هنگام ماشینکاری قطعات آلومینیومی جدار نازک با مشکل لرزش و پرداخت ضعیف مواجه بود. اینسرتهای معمولی باعث لرزش میشدند و منجر به رد قطعات میشدند. با اینسرتهای PCD با لبه تیز و سطح صیقلی، نیروهای برش 30 درصد کاهش یافته و لرزش از بین میرود. میزان ضایعات از 8 درصد به 0.5 درصد کاهش یافته و سالانه 150،000 یورو صرفهجویی میشود. مارتین خاطرنشان میکند: "پشتیبانی فنی LUCUBRATE به ما در بهینهسازی پارامترها کمک کرد. اینسرتهای PCD آنها اکنون برای تمام تراشکاریهای آلومینیومی ما استاندارد هستند."
مورد ۳: تولیدکننده تجهیزات پزشکی در بوستون، ایالات متحده آمریکا
دکتر امیلی چن، مدیر عملیات در یک شرکت تجهیزات پزشکی، نیاز به ماشینکاری پیچهای استخوانی از جنس آلیاژ تیتانیوم با الزامات سختگیرانه یکپارچگی سطح داشت. درجهای کاربیدی باعث سختکاری و پرداخت نهایی نامطلوب میشدند. درجهای PCD، با میل ترکیبی کم خود برای تیتانیوم، دمای برش را کاهش داده و بدون سختکاری، پرداخت آینهای (Ra 0.2 µm) ایجاد میکردند. عمر ابزار پنج برابر افزایش یافت و بازده تولید به 99.8٪ رسید. چن میگوید: "درجهای PCD شرکت LUCUBRATE فراتر از انتظارات ما بودند. آنها ما را قادر ساختند تا الزامات FDA را برآورده کنیم و در عین حال هزینه هر قطعه را 25٪ کاهش دهیم."
مورد ۴: تولیدکنندهی محفظههای الکترونیکی در شنژن، چین
آقای لی وی، مدیر کارخانه در یک تولیدکننده محفظه لوازم الکترونیکی مصرفی، هنگام ماشینکاری آلومینیوم ریختهگری شده با اکسیدهای ساینده با سایش بالایی مواجه شد. قطعات کاربیدی تنها 30 قطعه دوام میآوردند. تغییر به قطعات PCD از LUCUBRATE عمر ابزار را به 800 قطعه افزایش داد و هزینههای قطعات را 60٪ کاهش داد. پرداخت سطح بهبود یافت و عملیات پلیسهگیری حذف شد. لی اظهار داشت: "بازگشت سرمایه فوری بود. ما هزینه بالای قطعات را ظرف دو ماه از طریق کاهش زمان از کارافتادگی و نیروی کار جبران کردیم."
درخواستها و مشارکتها
اینسرتهای تراشکاری PCD در طیف وسیعی از کاربردها از جمله موارد زیر برتری دارند:
- خودرو: بلوک موتور، سرسیلندر، پیستون، محفظه گیربکس
- هوافضا: اجزای سازهای، قطعات ارابه فرود، منیفولدهای هیدرولیک
- پزشکی: ایمپلنتهای ارتوپدی، ابزارهای جراحی
- الکترونیک: هیت سینک، محفظه کانکتور، محفظه
شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. با توزیعکنندگان و تولیدکنندگان اصلی تجهیزات اصلی (OEM) در سراسر اروپا، آمریکای شمالی و آسیا همکاریهای استراتژیک برقرار کرده است. به عنوان مثال، ما قطعات PCD را از طریق یک توافقنامه چارچوبی به یک تأمینکننده پیشرو در صنعت خودرو در آلمان عرضه میکنیم و تحویل به موقع و پشتیبانی فنی را تضمین میکنیم. همکاری ما با یک توزیعکننده هوافضا مستقر در ایالات متحده، ما را قادر ساخته است تا هندسه قطعات را برای آلیاژهای خاص مبتنی بر نیکل تنظیم کنیم. این همکاریها، تعهد ما را به ارائه راهحلهای خاص برای کاربرد خاص و تأمین قابل اعتماد، برجسته میکند.
سوالات متداول: مهندسان و مدیران تدارکات بپرسند
Q1: آیا میتوان از اینسرتهای PCD روی فولاد کربنی یا فولاد ضد زنگ استفاده کرد؟
الف) درجهای PCD به دلیل میل ترکیبی شیمیایی بالای بین الماس و آهن که باعث سایش سریع در دماهای بالا میشود، برای مواد آهنی توصیه نمیشوند. برای فولاد، درجهای نیترید بور مکعبی (CBN) مناسبتر هستند. با این حال، PCD در مواد غیرآهنی مانند آلومینیوم، مس و آلیاژهای تیتانیوم عملکرد بهتری دارد.
Q2: هزینه اینسرتهای PCD در مقایسه با اینسرتهای کاربیدی چگونه است؟
A2: قطعات PCD معمولاً 5 تا 10 برابر گرانتر از قطعات کاربیدی هستند. با این حال، عمر طولانیتر ابزار (اغلب 10 تا 20 برابر بیشتر) و کاهش زمان از کارافتادگی آنها منجر به هزینه کمتر برای هر قطعه میشود. برای تولید با حجم بالا، بازگشت سرمایه معمولاً ظرف چند ماه محقق میشود.
س ۳: چه پارامترهای برشی را باید با اینسرتهای PCD استفاده کنم؟
A3: اینسرتهای PCD امکان سرعت برش بالاتر (300-1000 متر بر دقیقه برای آلومینیوم) و پیشروی (0.1-0.5 میلیمتر بر دور) را فراهم میکنند. عمق برش میتواند تا 2 میلیمتر باشد. با این حال، پارامترهای بهینه به جنس قطعه کار و استحکام دستگاه بستگی دارد. توصیه میکنیم برای توصیههای متناسب با نیاز خود با تیم فنی ما مشورت کنید.
Q4: آیا میتوان اینسرتهای PCD را دوباره سنگزنی یا تیز کرد؟
A4: بله، میتوان قطعات PCD را دوباره سنگزنی کرد، اما این کار به تجهیزات تخصصی سنگزنی الماس نیاز دارد. ما خدمات سنگزنی مجدد ارائه میدهیم که قطعات را با کسری از هزینه قطعه جدید، معمولاً 30 تا 40 درصد از قیمت خرید، به عملکرد اولیه بازمیگرداند.
سوال ۵: چگونه میتوانم درجه PCD مناسب برای درخواستم را انتخاب کنم؟
A5: انتخاب درجه PCD به جنس قطعه کار و شرایط ماشینکاری بستگی دارد. برای آلیاژهای آلومینیوم ساینده، PCD ریزدانه با مقاومت سایشی بالا ایدهآل است. برای تیتانیوم، PCD درشت دانه با چقرمگی بالا، لب پریدگی را کاهش میدهد. مهندسان ما میتوانند بر اساس کاربرد خاص شما، توصیههای درجهبندی ارائه دهند.
نتیجهگیری: عملیات تراشکاری خود را با اینسرتهای PCD ارتقا دهید
در دنیای رقابتی ماشینکاری، هر ثانیه و هر اینسرت اهمیت دارد. اینسرتهای تراشکاری PCD یک راه حل اثبات شده برای نقاط ضعف سایش سریع ابزار، سطح صاف ضعیف و عمر غیرقابل پیشبینی ابزار ارائه میدهند. با بهرهگیری از سختی شدید و اصطکاک کم الماس، تولیدکنندگان میتوانند به عمر طولانیتر ابزار، کیفیت برتر و کاهش هزینهها دست یابند. همانطور که مشتریان ما در سراسر جهان نشان دادهاند، تغییر به اینسرتهای PCD از NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. نتایج ملموسی را ارائه میدهد. آمادهاید تا عملیات تراشکاری خود را متحول کنید؟ برای درخواست گزارش فنی رایگان یا تعیین وقت مشاوره با مهندسان فروش ما تماس بگیرید. دریابید که چگونه اینسرتهای PCD میتوانند به شما مزیت رقابتی بدهند.



