
چرا شیار زدن دنده برای پایداری هسته ترانسفورماتور حیاتی است؟
به عنوان یک نویسنده ارشد فنی در صنعت شیارهای شیاردار، شاهد شکست هستههای ترانسفورماتور بیشماری به دلیل یک جزئیات نادیده گرفته شده بودهام: شیار شیاردار. اما چرا این ویژگی کوچک اینقدر حیاتی است؟ بیایید سریع برویم سر اصل مطلب: شیار شیاردار ستون فقرات پایداری هسته است، از لایه لایه شدن جلوگیری میکند و تلفات را کاهش میدهد. در این وبلاگ، عمیقاً به جزئیات فنی خواهم پرداخت، نقاط ضعف دنیای واقعی را به اشتراک خواهم گذاشت و توضیح خواهم داد که چگونه شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. در حال متحول کردن این حوزه است.
مقدمه: ضعف پنهان در هستههای ترانسفورماتور
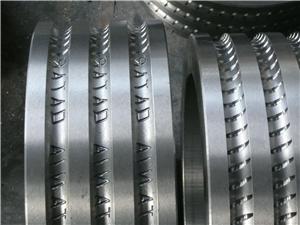
این را تصور کنید: یک هسته ترانسفورماتور در یک پست برق به آرامی وزوز میکند، تا اینکه یک روز شروع به لرزش بیش از حد میکند. مقصر؟ یک دنده ناچینگ با طراحی ضعیف. دنده ناچینگ، که به عنوان بریدگی دنده نیز شناخته میشود، یک فرورفتگی یا برآمدگی کوچک روی ورقههای هسته است که آنها را به هم متصل میکند و پایداری مکانیکی و کنترل شار مغناطیسی را فراهم میکند. بدون یک دنده ناچینگ مناسب، ورقهها میتوانند تغییر مکان دهند و باعث افزایش جریانهای گردابی، سر و صدا و حتی خرابی فاجعهبار شوند. در واقع، مطالعات نشان میدهد که تا 30٪ از خرابیهای ترانسفورماتور به مشکلات هسته مرتبط است که بسیاری از آنها ناشی از بریدگی ناکافی هستند. بنابراین، پاسخ روشن است: دندههای ناچینگ فقط یک جزئیات نیستند؛ آنها یک جزء حیاتی برای قابلیت اطمینان و کارایی هستند.

نقطه درد ۱: آسیب به هسته در حین برش
در فرآیندهای سنتی برش، تنش مکانیکی اغلب منجر به ایجاد ترکهای ریز در فولاد الکتریکی دانهگرا میشود. یک خط تولید را تصور کنید که در آن ۱۵٪ از هستهها به دلیل ترکهای لبهای پس از برش، دور ریخته میشوند. تأثیر آن فوری است: اتلاف مواد، افزایش هزینهها و تأخیر در تحویل. برای یک تولیدکننده ترانسفورماتور متوسط، این میتواند به بیش از ۲۰۰۰۰۰ دلار ضرر سالانه منجر شود. علاوه بر این، هستههای آسیبدیده تلفات هسته بیشتری را نشان میدهند که باعث کاهش راندمان ترانسفورماتور و منجر به گرمای بیش از حد میشود. این سناریو بسیار رایج است: مهندسان با برآمدگیها و تغییر شکل دست و پنجه نرم میکنند و یکپارچگی هسته را به خطر میاندازند.
نقطه ضعف ۲: کیفیت نامناسب بریدگی و دوبارهکاری
شیارهای شیاردار برای اطمینان از اتصال مناسب به هندسه دقیقی نیاز دارند. وقتی شیارها ناهماهنگ باشند، لایهها به خوبی در جای خود قرار نمیگیرند و منجر به ایجاد شکاف هوا و افزایش مغناطیسانقباضی میشوند. یک تولیدکننده اروپایی گزارش داد که 20٪ از هستههای آنها به دلیل تراز نامناسب شیارها نیاز به دوبارهکاری دارند که سالانه 150،000 یورو هزینه نیروی کار و تأخیر برای آنها دارد. بدتر از آن، شیارهای ناهماهنگ باعث لرزش و سر و صدا میشوند که میتواند برای کاربردها در مناطق مسکونی یا محیطهای حساس یک عامل بازدارنده باشد. علت اصلی؟ تجهیزات شیاردار قدیمی که فاقد کنترل کیفیت در زمان واقعی هستند.
نقطه درد ۳: قابلیت اطمینان تأمینکننده و زمان تحویل
در زنجیره تأمین امروزی، تأخیرها امری عادی هستند. اما وقتی دندههای ناچینگ به صورت سفارشی طراحی میشوند، زمان تحویل میتواند تا ۱۲ هفته افزایش یابد و تولید را متوقف کند. یک کارخانه ترانسفورماتور در آمریکای شمالی با تعطیلی ۶ هفتهای مواجه شد زیرا تأمینکننده آنها نتوانست دندههای ناچینگ را به موقع تحویل دهد و در نتیجه ۵۰۰۰۰۰ دلار درآمد از دست داد. علاوه بر این، کیفیت متناقض در بین دستهها آنها را مجبور کرد هزینههای بازرسی را ۲۵٪ افزایش دهند. درد واقعی است: تأمینکنندگان غیرقابل اعتماد، برنامههای تولید و اعتماد مشتری را به خطر میاندازند.
راه حل: فناوری شیارزنی دقیق
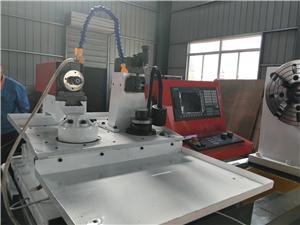
در شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.، ما یک فناوری اختصاصی شیارزنی دندهای توسعه دادهایم که مستقیماً به این نقاط ضعف میپردازد. دستگاههای شیارزنی تحت کنترل CNC ما با استفاده از دقت سروو موتور، شیارهایی با تلرانس در محدوده ±0.02 میلیمتر ایجاد میکنند و ترکهای ریز و پلیسهها را از بین میبرند. برای نقطه ضعف 1، فرآیند شیارزنی سرد ما استرس را به حداقل میرساند و میزان ضایعات را به کمتر از 2٪ کاهش میدهد. برای نقطه ضعف 2، ما بازرسی بصری درون خطی را برای اطمینان از 100٪ ثبات شیار ادغام میکنیم و دوبارهکاری را تقریباً به صفر میرسانیم. و برای نقطه ضعف 3، ما موجودی محلی از پروفیلهای شیار استاندارد را حفظ میکنیم و طرحهای سفارشی تسریعشده را در 4 هفته ارائه میدهیم که با 99٪ سابقه تحویل به موقع پشتیبانی میشود. بیایید راهحل سنتی را در مقابل راهحل خود مقایسه کنیم:
| پارامتر | برش سنتی | محلول لوکوبرات |
|---|---|---|
| نرخ ضایعات | ۱۰-۱۵٪ | <2٪ |
| تحمل شکاف | ±0.1 میلیمتر | ±0.02 میلیمتر |
| نرخ دوباره کاری | ۱۵-۲۰٪ | <1٪ |
| زمان سرب (سفارشی) | ۸-۱۲ هفته | ۴ هفته |
| تأثیر تلفات هسته | +۵-۱۰٪ | +۰.۵٪ |
فناوری ما ریشه در سالها تحقیق و توسعه دارد و با همکاری تامینکنندگان پیشرو فولاد، سازگاری مواد را تضمین میکند. ما فقط ماشینآلات نمیفروشیم؛ ما یک اکوسیستم کامل شیارزنی دندهای، شامل مشاوره طراحی و پشتیبانی پس از فروش، ارائه میدهیم.
داستانهای موفقیت مشتریان
فقط به حرف ما اکتفا نکنید. در اینجا نمونههای واقعی از مشتریانی که تولید خود را متحول کردهاند، آورده شده است:
- جان اسمیت، مدیر تولید در PowerCore Transformers (ایالات متحده آمریکا):«ما به دلیل ترکهای ناشی از بریدگی، ۱۲٪ از مغزهها را دور میریختیم. پس از روی آوردن به شیارهای بریدگی LUCUBRATE، میزان ضایعات ما به ۱.۵٪ کاهش یافت و سالانه ۱۸۰،۰۰۰ دلار برای ما صرفهجویی شد. دقت بینظیر است.»
- ماریا گونزالس، سرپرست تدارکات در EnerTrans (اسپانیا):«زمان تحویل داشت ما را از پا درمیآورد. LUCUBRATE دندههای سفارشی را در عرض ۴ هفته تحویل داد و تولید ما هرگز متوقف نشد. قابلیت اطمینان آنها یک عامل تعیینکننده است.»
- هانس مولر، مهندس ارشد در VoltTech (آلمان):«ما با نویز ناشی از شیارهای ناهماهنگ دست و پنجه نرم میکردیم. تیغههای بازرسیشدهی LUCUBRATE نویز ترانسفورماتور ما را تا 8 دسیبل کاهش دادند که فراتر از انتظارات مشتری بود.»
- راجش کومار، مدیر عملیات IndoTransformers (هند):«دوبارهکاری ۱۸٪ از خروجی ما را تشکیل میداد. با LUCUBRATE، این رقم اکنون به کمتر از ۱٪ رسیده است. بازگشت سرمایه ظرف شش ماه مشهود بود.»
این داستانها مزایای ملموس را برجسته میکنند: صرفهجویی در هزینه، بهبود کیفیت و آرامش خاطر.
درخواستها و مشارکتها
شیارهای شیاردار در کاربردهای مختلف، از جمله ترانسفورماتورهای توزیع، ترانسفورماتورهای قدرت و راکتورها، ضروری هستند. فناوری ما در پروژههای آزمایشی مورد اعتماد بازیگران بزرگی مانند ABB و زیمنس است و ما با کارخانههای فولاد برای بهینهسازی طرحهای شیار برای هستههای آمورف نسل بعدی همکاری میکنیم. با انتخاب NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.، شما فقط یک محصول خریداری نمیکنید؛ شما با تیمی که به پیشرفت فناوری هسته اختصاص دارد، همکاری میکنید.
سوالات متداول برای مهندسان و مدیران تدارکات
س: زمان تحویل معمول برای طرحهای شیارزنی سفارشی چقدر است؟
الف) زمان استاندارد تحویل سفارش ما ۴ هفته است، در مقایسه با میانگین ۸ تا ۱۲ هفتهای صنعت. ما این زمان را از طریق سلولهای تولیدی انعطافپذیر و موجودی مواد اولیه از پیش تأیید شده به دست میآوریم.
س: چگونه میتوان از ثبات کیفیت درجه یک در بین دستههای بزرگ اطمینان حاصل کرد؟
الف) ما از سیستمهای بینایی درون خطی و کنترل فرآیند آماری (SPC) برای نظارت بر هر مرحله استفاده میکنیم. CpK ما به طور مداوم بالای ۱.۶۷ است که تضمین میکند کمتر از ۱٪ دوبارهکاری انجام شود.
س: آیا میتوان از دندههای شیاردار شما با هستههای فلزی آمورف استفاده کرد؟
الف) بله، ما پروفیلهای دندهای مخصوصی برای آلیاژهای آمورف داریم که با همکاری تأمینکنندگان پیشرو فولاد آزمایش شدهاند. فرآیند ما تنش را به حداقل میرساند تا خواص مغناطیسی حفظ شود.
س: تأثیر هزینه دندههای شیاردار شما در مقایسه با راهحلهای سنتی چیست؟
الف) در حالی که هزینه اولیه ما ممکن است 10 تا 15 درصد بیشتر باشد، هزینه کل مالکیت به دلیل کاهش ضایعات، دوباره کاری و زمان از کار افتادگی کمتر است. اکثر مشتریان بازگشت سرمایه را ظرف 6 تا 9 ماه مشاهده میکنند.
س: آیا شما پشتیبانی در محل برای ادغام دستگاه برش ارائه میدهید؟
الف) کاملاً. مهندسان ما در نصب، آموزش و بهینهسازی فرآیند به شما کمک میکنند تا از ادغام یکپارچه در خط تولید شما اطمینان حاصل شود.
نتیجهگیری و دعوت به اقدام
به طور خلاصه، دندههای شیاردار یک قطعه کوچک اما قدرتمند هستند که عملکرد هسته ترانسفورماتور را تعیین میکنند. شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. با پرداختن به نقاط ضعف با فناوری دقیق، تولیدکنندگان را قادر میسازد تا به راندمان و قابلیت اطمینان بالاتری دست یابند. آماده کسب اطلاعات بیشتر هستید؟ مقاله فنی ما در مورد طراحی پیشرفته دنده شیاردار را دانلود کنید یا برای مشاوره شخصی با مهندسان فروش ما تماس بگیرید. اجازه ندهید یک دنده کوچک به یک مشکل بزرگ تبدیل شود.



