
چرا نگهدارنده ابزار برش شما مدام خراب میشود؟
If you’re running a notching line—whether for transformer laminations, motor cores, or HVAC panels—you’ve probably asked yourself this question at least once: Why does my notching tool holder keep failing? It’s a frustration that echoes through the shop floor. One minute you’re hitting production targets, and the next, you’re dealing with a cracked holder, scrapped parts, or an unplanned line stoppage. The answer isn’t always obvious, but it often boils down to a combination of design limitations, material selection, and application mismatches. In this blog, we’ll dive deep into the root causes, share real-world solutions, and show you how the right notching tool holder can transform your operation from a constant headache into a reliable profit center.
At NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., we’ve spent over two decades specializing in precision tooling for the metalworking industry. We’ve seen it all—from small job shops to massive OEMs—and we’ve engineered solutions that address the specific pain points engineers and maintenance managers face daily. So, let’s get to the bottom of why your notching tool holder might be letting you down, and more importantly, how to fix it.

Pain Point 1: Premature Wear and Frequent Replacement
The Scenario: You’ve just installed a new notching tool holder. Within weeks, you notice excessive wear on the locating surfaces, the clamp isn’t holding as tight, and the tool is chattering. Before you know it, you’re ordering a replacement—again. This cycle repeats, eating into your maintenance budget and causing unplanned downtime.
The Impact: Premature wear isn’t just an inconvenience; it’s a significant cost driver. Each replacement notching tool holder can set you back hundreds or even thousands of dollars, depending on the complexity. But the real cost is in the downtime: every hour a line is down, you’re losing production output. For a high-volume stamping operation, that could mean tens of thousands of dollars in lost revenue per shift. Additionally, frequent replacements lead to inconsistent tooling performance, which can affect part quality and lead to downstream issues.
The Root Causes: Premature wear often stems from several factors. First, the material of the tool holder may not be matched to the application. For instance, using a standard tool steel holder in a high-impact, abrasive environment will lead to rapid wear. Second, the design might lack proper reinforcement in high-stress areas, such as the clamping zone or the locating shoulder. Third, inadequate heat treatment or surface coating can accelerate wear. Finally, poor compatibility with the press or die setup can cause misalignment, leading to uneven loading and premature failure.
Pain Point 2: Inconsistent Notch Quality and Scrap Rate
The Scenario: Your quality control team is pulling parts off the line with dimensional variances, burrs, or incomplete notches. The scrap rate is climbing, and rework is piling up. You trace the issue back to the notching tool holder—it’s not holding the tool securely, or it’s deflecting under load, causing the notch to be off-spec.
The Impact: Inconsistent notch quality directly hits your bottom line. Scrapped parts mean wasted material, wasted machine time, and wasted labor. In industries like electrical steel processing, where material costs are high, a 5% scrap rate can translate to six-figure annual losses. Moreover, poor notch quality can lead to functional issues in the final product—like increased core loss in transformers or vibration in motors—which can damage your reputation and lead to customer complaints or returns.
The Root Causes: Inconsistent quality often arises from a lack of rigidity in the tool holder assembly. If the holder deflects during the notching stroke, the tool will not penetrate cleanly, resulting in burrs or incomplete cuts. Additionally, poor clamping force can allow the tool to shift, leading to dimensional errors. Thermal expansion is another culprit: if the tool holder material has a high coefficient of thermal expansion, it can distort as the press heats up, causing variations from the first part to the last. Finally, inadequate chip evacuation can cause chips to be re-cut, affecting surface finish and dimensional accuracy.
Pain Point 3: Unplanned Downtime and Lost Productivity
The Scenario: It’s 2 a.m. on a Saturday, and you get a call: the notching line is down because the tool holder cracked. Your maintenance team rushes in, but without a spare, you’re looking at hours of downtime while you source a replacement. Production schedules are thrown off, and overtime costs skyrocket.
The Impact: Unplanned downtime is the silent killer of profitability. For a typical stamping operation, every hour of downtime can cost anywhere from $5,000 to $50,000, depending on the line speed and product value. Beyond the immediate cost, repeated downtime erodes customer trust and can lead to penalties for missed delivery windows. It also puts immense stress on your maintenance team, leading to burnout and potential safety incidents.
The Root Causes: Downtime often results from catastrophic failure of the tool holder—cracks, fractures, or thread stripping. These failures can be traced back to design weaknesses, such as stress concentrations at sharp corners, or material defects. Overloading the tool holder beyond its rated capacity is another common cause, often due to a mismatch between the holder and the press tonnage. Additionally, inadequate maintenance practices, like failing to torque bolts to specification or ignoring signs of wear, can accelerate failure. Finally, a lack of readily available spare parts or a slow supply chain can turn a minor issue into a major stoppage.
Solution: Engineering the Perfect Notching Tool Holder
At NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., we’ve dedicated ourselves to solving these exact pain points. Our notching tool holders are engineered from the ground up to deliver unmatched durability, precision, and reliability. Here’s how we address each challenge:
1. Advanced Materials and Heat Treatment: We use premium-grade tool steels, such as A2, D2, and M4, selected for their wear resistance and toughness. Each holder undergoes a proprietary heat treatment process—including vacuum hardening and triple tempering—to achieve an optimal balance of hardness (58-62 HRC) and toughness. For extreme applications, we offer surface coatings like TiAlN or diamond-like carbon (DLC) to further reduce friction and wear. This means your notching tool holder lasts significantly longer, even in abrasive environments.
2. Rigid Design and Precision Machining: Our engineers use finite element analysis (FEA) to optimize the geometry of each tool holder, eliminating stress concentrations and ensuring uniform load distribution. We machine critical features on 5-axis CNC grinders to tolerances of ±0.005 mm, ensuring a perfect fit with your press and die. The clamping mechanism is designed for maximum holding force with minimal deflection, so you get consistent notch quality part after part. We also incorporate features like reinforced shoulders and radiused corners to prevent cracking.
3. Application-Specific Customization: We understand that no two notching applications are alike. That’s why we offer tailored solutions—from adjusting the holder’s hardness to modifying the clamp design for quick tool changes. Our team works closely with your engineers to understand your specific challenges and deliver a notching tool holder that integrates seamlessly into your process. Whether you’re notching thin-gauge electrical steel or thick plate, we have the expertise to match the holder to your needs.
4. Quality Assurance and Testing: Every notching tool holder we produce undergoes rigorous inspection, including dimensional verification, hardness testing, and proof load testing. We also offer optional finite element analysis reports and material certifications for critical applications. Our ISO 9001:2015 certified facility ensures consistent quality, and our traceability system allows us to track each holder from raw material to shipment.
۵. تحویل و پشتیبانی سریع:ما موجودی کاملی از نگهدارندههای ابزار استاندارد برش را نگهداری میکنیم و برای نیازهای فوری، ارسال سریع را ارائه میدهیم. شبکه جهانی توزیعکنندگان ما تضمین میکند که شما هرگز از جایگزینی دور نیستید. به علاوه، تیم پشتیبانی فنی ما برای کمک به نصب، عیبیابی و آموزش تعمیر و نگهداری در دسترس است.
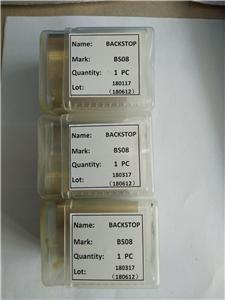
برای روشن شدن تفاوت، مقایسه زیر را بین یک ابزارگیر شیارزن استاندارد و یک راهکار مهندسیشده LUCUBRATE در نظر بگیرید:
| ویژگی | دارنده ابزار استاندارد | نگهدارنده ابزار برش LUCUBRATE |
|---|---|---|
| مواد | فولاد ابزار استاندارد (مثلاً ۴۱۴۰) | فولاد ابزار ممتاز (A2، D2، M4) با عملیات حرارتی اختصاصی |
| سختی | ۴۵-۵۰ ورق گرم | ۵۸-۶۲ HRC، با پوششهای اختیاری |
| طراحی | FEA محدود، همه منظوره | هندسه بهینه شده با FEA، نواحی تنش تقویت شده |
| تحمل | ±0.02 میلیمتر | ±0.005 میلیمتر |
| نیروی بستن | متوسط، مستعد انحراف | استحکام بالا، حداقل انحراف |
| سفارشیسازی | محدود | قابلیت شخصیسازی کامل برای برنامه |
| زمان سرب | ۴-۶ هفته | ۲-۴ هفته (استاندارد)، امکان تسریع روند درمان وجود دارد |
| گارانتی | ۶ ماه | ۱۲ ماه |
داستانهای موفقیت مشتریان
فقط به حرف ما اکتفا نکنید. در اینجا چند نمونه از اینکه چگونه نگهدارندههای ابزار برش ما به شرکتهایی مانند شما کمک کردهاند تا بر چالشهای خود غلبه کنند، آورده شده است:
مورد ۱: شرکت ترانسفورماتورهای دقیق، اوهایو، ایالات متحده آمریکا
این تولیدکننده ترانسفورماتورهای توزیع با خرابیهای مکرر نگهدارنده ابزار در خط برش فولاد الکتریکی خود دست و پنجه نرم میکرد. آنها هر 3 ماه یکبار نگهدارندهها را تعویض میکردند و به دلیل بریدگیهای نامنظم، نرخ ضایعات 7 درصدی را تجربه میکردند. پس از روی آوردن به نگهدارندههای فولادی D2 LUCUBRATE با پوشش TiAlN، آنها شاهد افزایش عمر ابزار به 14 ماه و کاهش نرخ ضایعات به 1.2 درصد بودند. مایک رینولدز، مدیر تعمیر و نگهداری، گفت: "تفاوت مثل شب و روز است. ما هزینههای ابزار خود را 60 درصد کاهش دادهایم و عملاً نقصهای مربوط به بریدگی را از بین بردهایم."
مورد 2: Motores Ibéricos SA، بارسلونا، اسپانیا
این تولیدکننده هسته موتور به دلیل ترک خوردگی در نگهدارندههای ابزار شیاردار خود با توقف برنامهریزی نشده مواجه بود. مشکل به تمرکز تنش در طرح اولیه مربوط میشد. مهندسان LUCUBRATE نگهدارنده را با گوشههای شعاعی و گیره تقویتشده، با استفاده از فولاد A2 با عملیات حرارتی ویژه، دوباره طراحی کردند. نتیجه: بدون خرابی در ۱۸ ماه کار مداوم. کارلوس مندوزا، مهندس تولید، اظهار داشت: «ما قبلاً سه قطعه یدکی در قفسه نگه میداشتیم؛ اکنون حتی به آن فکر هم نمیکنیم. قابلیت اطمینان فوقالعاده است.»
مورد ۳: شرکت راهکارهای تهویه مطبوع (HVAC Solutions Ltd.)، بیرمنگام، انگلستان
این تولیدکننده ورق فلزی، کیفیت ناچ ناپایداری را در خط تولید پنلهای HVAC خود تجربه میکرد که منجر به نرخ دوبارهکاری 10 درصدی میشد. این مشکل به انحراف نگهدارنده ابزار تحت بار مربوط میشد. LUCUBRATE یک نگهدارنده سفارشی با سطح مقطع افزایش یافته و مکانیزم گیره هیدرولیکی ارائه داد. کیفیت ناچ بلافاصله بهبود یافت و دوبارهکاری به 0.5 درصد کاهش یافت. سارا جنکینز، مدیر کیفیت، گفت: «اپراتورهای ما در شیفت اول متوجه تفاوت شدند. ناچها تمیز و یکدست هستند و ما سالانه بیش از 50،000 پوند در دوبارهکاری و ضایعات صرفهجویی میکنیم.»
مورد 4: Elektroblech GmbH، اشتوتگارت، آلمان
این شرکت تولیدکننده فولاد الکتریکی با مشکل سایش بیش از حد در نگهدارندههای ابزار شیاردار خود مواجه بود و هر 6 هفته نیاز به تعویض داشت. LUCUBRATE فولاد M4 با پوشش DLC و طراحی اصلاحشده گیره که حرکات ریز را کاهش میداد، توصیه کرد. عمر ابزار به 12 ماه افزایش یافت و شرکت از افزایش 30 درصدی زمان آماده به کار خط تولید خبر داد. دکتر کلاوس وبر، مدیر عملیات، خاطرنشان کرد: «پشتیبانی مهندسی که دریافت کردیم استثنایی بود. آنها فقط یک نگهدارنده ابزار به ما نفروختند؛ آنها مشکل ما را حل کردند.»
مورد ۵: شرکت مهرسازی کانادایی، انتاریو، کانادا
این تأمینکنندهی قطعات پرس خودرو به دلیل خرابی نگهدارندهی ابزار، با مشکل توقفهای برنامهریزی نشده مواجه شد. LUCUBRATE بررسی کاملی از درخواستها انجام داد و متوجه شد که نگهدارندهها بیش از حد گشتاور دریافت میکنند که منجر به ترک خوردن میشود. ما یک گیرهی بازطراحیشده و مشخصات گشتاور را به همراه آموزش در محل برای نگهدارنده فراهم کردیم. زمان توقف به دلیل مشکلات نگهدارندهی ابزار ۸۵٪ کاهش یافت و این شرکت اکنون نگهدارندههای LUCUBRATE را در تمام پرسهای برش خود استاندارد میکند. دیو تامپسون، مدیر کارخانه، گفت: «بالاخره خیالمان راحت شد. نگهدارندهها کاملاً محکم هستند و پشتیبانی درجه یک است.»
درخواستها و مشارکتها
نگهدارندههای ابزار شیارزنی ما در طیف وسیعی از کاربردها مورد اعتماد هستند، از جمله:
- برش لایه لایه ترانسفورماتور
- برش هسته موتور و ژنراتور
- برش پنل و کانال تهویه مطبوع
- قاب فلزی و برش گل میخ
- شیاردار بودن پنل بدنه خودرو
- فرورفتگی پنل دستگاه
ما مفتخریم که با تولیدکنندگان و توزیعکنندگان پیشرو در زمینه پرس در سراسر جهان همکاری میکنیم. نگهدارندههای ابزار برش ما توسط تولیدکنندگان اصلی تجهیزات (OEM) مانند ... مشخص شدهاند.برودرر ایجی(سوئیس) وگروه شولر(آلمان) برای خطوط پرسکاری پرسرعتشان، و ما مستقیماً به تأمینکنندگان درجه یک مانند ... عرضه میکنیم.مگنا اینترنشنال(کانادا) وکوبیده شده(اسپانیا). این مشارکتها بر اساس تعهد مشترک به کیفیت و نوآوری بنا شدهاند و نشاندهنده اعتمادی هستند که رهبران صنعت به محصولات ما دارند.
علاوه بر این، ما با موسسات دانشگاهی مانند ... همکاری میکنیم.موسسه فناوری تولید فرانهوفردر آلمان برای ماندن در خط مقدم تحقیقات ابزارسازی. این به ما اجازه میدهد تا به طور مداوم طرحها و مواد خود را بهبود بخشیم و اطمینان حاصل کنیم که مشتریان ما همیشه از آخرین پیشرفتها بهرهمند میشوند.
سوالات متداول
سوال ۱: چه مادهای برای شیارزنی نگهدارنده ابزار در کاربردهای فولاد الکتریکی با حجم بالا مناسب است؟
A1: برای برشکاری الکتریکی فولاد با حجم بالا، فولاد ابزار D2 یا M4 با سختی 60-62 HRC و پوشش TiAlN یا DLC را توصیه میکنیم. این مواد تعادل بسیار خوبی از مقاومت در برابر سایش و چقرمگی ارائه میدهند که برای حفظ تیزی لبه و پایداری ابعادی در طول تولید طولانی مدت بسیار مهم است. این پوشش اصطکاک را کاهش میدهد و از ایجاد لبه انباشته جلوگیری میکند و عمر ابزار را بیشتر افزایش میدهد. ما همچنین میزان سیلیکون خاص موجود در فولاد را در نظر میگیریم، زیرا سیلیکون بالاتر میتواند سایندهتر باشد.
سوال ۲: از کجا بفهمم که آیا ابزار برش من باعث افزایش ضایعات میشود؟
A2: با بررسی شیارها از نظر برآمدگی، انحراف ابعادی یا برشهای ناقص شروع کنید. اگر این مشکلات را مشاهده کردید، نگهدارنده ابزار را از نظر سایش، ترک یا شل بودن گیرهها بررسی کنید. یک آزمایش سریع، اندازهگیری ابعاد بحرانی نگهدارنده با میکرومتر و مقایسه آن با مشخصات است. اگر نگهدارنده از تلرانس خارج شده باشد یا نشانههایی از انحراف نشان دهد، احتمالاً در ضایعات نقش دارد. علاوه بر این، میزان ضایعات را قبل و بعد از تعویض نگهدارنده کنترل کنید - اگر به طور قابل توجهی بهبود یافت، مقصر نگهدارنده بوده است. تیم ما همچنین میتواند یک بررسی رایگان برای کمک به تشخیص مشکل انجام دهد.
س ۳: آیا میتوانم از یک ابزار برش استاندارد در پرس پرسرعت استفاده کنم؟
A3: توصیه نمیشود. پرسهای پرسرعت (مثلاً ۵۰۰+ ضربه در دقیقه) بارهای دینامیکی بالاتری اعمال میکنند و گرمای بیشتری تولید میکنند. نگهدارندههای استاندارد ممکن است فاقد استحکام و پایداری حرارتی مورد نیاز باشند و منجر به سایش زودرس، انحراف و خرابی احتمالی شوند. برای کاربردهای پرسرعت، به نگهدارندهای نیاز دارید که با بهینهسازی FEA، مواد مرغوب و احتمالاً خنککننده فعال طراحی شده باشد. LUCUBRATE طیف وسیعی از نگهدارندههای پرسرعت را ارائه میدهد که بهطور خاص برای این شرایط مهندسی شدهاند.
س ۴: چه روشهای نگهداری باعث افزایش عمر نگهدارنده ابزار شیارزن میشود؟
A4: نگهداری منظم کلید اصلی است. این شامل موارد زیر است: (1) تمیز کردن روزانه نگهدارنده و سطوح گیره برای از بین بردن زبالهها؛ (2) بررسی گشتاور پیچهای گیره به صورت هفتگی و تنظیم مجدد گشتاور تا رسیدن به مشخصات؛ (3) بازرسی ماهانه برای یافتن ساییدگی یا ترک با استفاده از ذرهبین یا مایع نافذ رنگی؛ (4) نگهداری نگهدارندهها در یک محیط تمیز و خشک برای جلوگیری از خوردگی؛ و (5) تعویض سریع گیرهها یا فنرهای فرسوده. ما یک راهنمای نگهداری دقیق برای هر نگهدارنده ارائه میدهیم و آموزشهایی را برای تیم شما ارائه میدهیم.
سوال ۵: LUCUBRATE چگونه کیفیت و ثبات نگهدارندههای ابزار شیارزن خود را تضمین میکند؟
A5: کیفیت در هر مرحله لحاظ شده است. ما با مواد اولیه گواهیشده از تأمینکنندگان تأیید شده شروع میکنیم و هر دسته از نظر ترکیب شیمیایی و سختی تأیید میشود. در طول ماشینکاری، ما از اندازهگیریهای حین فرآیند روی سنگهای CNC برای حفظ تلرانسها استفاده میکنیم. پس از عملیات حرارتی، سختی و ریزساختار را بررسی میکنیم. بازرسی نهایی شامل تأیید ابعادی با CMMها، بازرسی بصری برای عیوب سطحی و آزمایش بار اثبات است. ما دارای گواهینامه ISO 9001:2015 هستیم و قابلیت ردیابی کامل را از مواد تا حمل و نقل حفظ میکنیم. برای کاربردهای حیاتی، میتوانیم مستندات PPAP و گزارشهای FAI را ارائه دهیم.
نتیجهگیری و دعوت به اقدام
ابزارگیر شیارزن شما نباید دائماً باعث ناامیدی شما شود. با طراحی، مواد و پشتیبانی مناسب، میتواند یک ابزار کار قابل اعتماد باشد که خط شما را روان و کیفیت آن را بیعیب و نقص نگه میدارد. در شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.، ما متعهد هستیم که به شما در دستیابی به این هدف کمک کنیم. ابزارگیرهای شیارزن مهندسی شده ما برای افزایش طول عمر و عملکرد، کاهش زمان از کار افتادگی، ضایعات و هزینه کل مالکیت ساخته شدهاند.
اگر آمادهاید تا با خرابیهای زودرس خداحافظی کنید و به عملکرد مداوم سلام کنید، از شما دعوت میکنیم تا مقاله فنی جامع ما با عنوان «علم طراحی نگهدارنده ابزار برش» را دانلود کنید. این راهنمای جامع، انتخاب مواد، بهینهسازی FEA و بهترین شیوههای نگهداری - هر آنچه را که برای تصمیمگیری آگاهانه نیاز دارید - پوشش میدهد. برای درخواست نسخه خود، کافیست به وبسایت ما مراجعه کنید.
یا اگر ترجیح میدهید مستقیماً با یک مهندس صحبت کنید، تیم فروش ما آماده است تا در مورد کاربرد خاص شما صحبت کند. ما با شما همکاری خواهیم کرد تا نگهدارنده ابزار برش مناسب برای نیازهای شما را پیدا کنیم. همین امروز با ما تماس بگیرید و تفاوت LUCUBRATE را تجربه کنید.



