
چه چیزی باعث شکست ترنینگ میشود؟
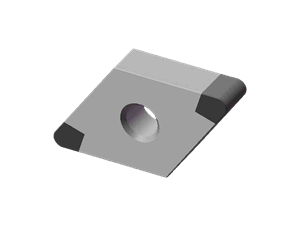
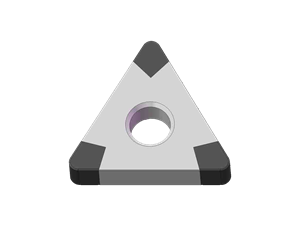
ساعت ۲:۳۰ بامداد سهشنبه است و سرپرست شیفت شب در یک کارگاه ماشینکاری دقیق در دیترویت به اسپیندلی که تازه خراب شده خیره شده است. یک اینسرت تراشکاری - که هنوز ۲۰ دقیقه از شروع چرخهاش نگذشته بود - به طرز فاجعهباری از کار افتاد و یک قطعه کار اینکونل ۳۰۰۰ دلاری را از بین برد و کل سلول را متوقف کرد. اپراتور قسم میخورد که اینسرت به درستی گشتاورگیری شده است. نماینده ابزار اصرار دارد که درجه آن مناسب بوده است. با این حال، این صحنه برای شما آشناست. اگر این صحنه برایتان آشناست، تنها نیستید. سوالی که در عنوان مطرح کردیم...چه چیزی باعث خرابی اینسرتهای تراشکاری میشود؟— سوالی است که هر متخصص ماشینکاری در مقطعی از خود پرسیده است. پاسخ کوتاه؟ به ندرت فقط یک چیز است. خرابی اینسرت تقریباً همیشه مجموعهای از ناهماهنگیهای کوچک است: انتخاب نادرست درجه برای ماده، کنترل ضعیف براده که منجر به برش مجدد میشود، ترکهای حرارتی ناشی از برشهای قطع شده، یا صرفاً یک ابزارگیر که روزهای بهتری را دیده است. اما پاسخ طولانیتر - پاسخی که باعث صرفهجویی در هزینه، کاهش زمان از کارافتادگی و حفظ چرخش اسپیندلهای شما میشود - چیزی است که در این بررسی عمیق به آن خواهیم پرداخت. در شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.، ما دههها به کارگاههای سراسر جهان در تشخیص و رفع خرابیهای اینسرت کمک کردهایم. پس بیایید از این سر و صداها عبور کنیم و به علل ریشهای بپردازیم.
نقطه درد ۱: فرسودگی زودرس و عمر غیرقابل پیشبینی ابزار
شما محاسبه را انجام دادهاید: یک قطعه تراشکاری باید 30 دقیقه در برش دوام بیاورد. اما اخیراً، بعد از 12 دقیقه شاهد ساییدگی کنارهها هستید و سطح پرداخت شده شروع به برق زدن میکند. اپراتور با کند کردن اسپیندل، که زمان چرخه را کاهش میدهد، این مشکل را جبران میکند. یا بدتر از آن، آنها خوراک را برای "عبور از آن" فشار میدهند و قطعه تراشیده میشود. نتیجه؟ افزایش 40 درصدی هزینههای ابزار و کاهش 15 درصدی توان عملیاتی. در یک کارگاه با اختلاط بالا و حجم کم، این تفاوت بین سود و زیان در یک قرارداد است. هزینه پنهان حتی بیشتر است: هر تغییر قطعه تراشکاری، یک توقف اسپیندل است و هر توقف اسپیندل، از دست دادن درآمد است. آن را در 50 قطعه تراشکاری در روز ضرب کنید، و به هزاران دلار در ماه به عنوان ضایعات خالص نگاه میکنید.

نقطه درد ۲: کابوسهای کنترل چیپ
برادههای رشتهای دشمن اتوماسیون هستند. آنها دور ابزارگیر میپیچند، سطح نهایی را خراش میدهند و گاهی اوقات قطعه کار را مستقیماً از جیب بیرون میکشند. در یک سلول تولیدی خاموش، یک براده لانه پرنده میتواند باعث خرابی شود که دهها هزار دلار هزینه تعمیرات و روزهای تعطیلی دارد. ما دیدهایم که کارگاهها به چرخههای نوکزنی یا شکستن دستی براده متوسل میشوند، که هدف CNC را نقض میکند. علت اصلی اغلب خود قطعه کار نیست، بلکه ترکیبی از هندسه لبه، سرعت پیشروی و استراتژی خنککننده است. اگر اشتباه کنید، تمام روز با برادهها دست و پنجه نرم میکنید. اگر درست انجام دهید، میتوانید از دستگاه دور شوید.
نقطه درد ۳: ترک خوردگی حرارتی و شکستگی غیرقابل پیش بینی
برشهای منقطع - مانند فرزکاری سوراخ کلید روی دستگاه تراش یا چرخاندن شفت با متههای تخت - برای اینسرتها بسیار مضر هستند. گرم و سرد شدن چرخهای باعث ایجاد ترکهای حرارتی میشود که تا زمانی که اینسرت به سادگی بشکند، گسترش مییابند. این سایش تدریجی نیست؛ بلکه یک مرگ ناگهانی است که میتواند یک ابزارگیر ۵۰۰ دلاری و یک قطعه کار ۲۰۰۰ دلاری را در عرض چند ثانیه از بین ببرد. کارگاهها اغلب درجه اینسرت را مقصر میدانند، اما مقصر اصلی اغلب استراتژی خنککننده است: پر کردن یک اینسرت داغ با خنککننده سرد باعث شوک حرارتی میشود. هزینه؟ شکستگی غیرقابل پیشبینی منجر به قطعات اوراق شده، از دست رفتن تاریخ تحویل و بسیاری از اتهامات بین کارگاه و بخش خرید میشود.
راه حل ۱: انتخاب درجه و پوششی که با جنس شما مطابقت داشته باشد
اولین قدم برای از بین بردن سایش زودرس، متوقف کردن برخورد با اینسرتها به عنوان کالا است. در شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.، ما اینسرتهای تراشکاری را با ترکیبات خاص زیرلایه و پوشش برای گروههای مختلف مواد مهندسی میکنیم. به عنوان مثال،سری LUCUBRATE LC2000از یک زیرلایه کاربیدی متخلخل گرادیانی با پوشش TiAlN برای فولاد استفاده میکند و تعادلی از چقرمگی و مقاومت در برابر سایش را فراهم میکند. برای فولاد ضد زنگ،سری LC3000دارای یک پوشش PVD است که در برابر لبههای انباشته شده مقاومت میکند. اما راز واقعی در آمادهسازی لبه است: ما از یک هندسه میکرو اختصاصی استفاده میکنیم که نیروهای برش و گرما را کاهش میدهد و در آزمایشهای میدانی عمر ابزار را تا 30٪ افزایش میدهد. نکته کلیدی این است که قطعه کار را با کاربرد مطابقت دهید، نه فقط با کد مواد. مهندسان ما با شما همکاری میکنند تا پارامترهای برش شما را تجزیه و تحلیل کنند و درجه، پوشش و برادهشکن مناسب را توصیه کنند.
راه حل ۲: هندسه براده شکن و استراتژی خنک کننده برای براده های بی نقص
کنترل براده هم یک هنر و هم یک علم است. اینسرتهای تراشکاری ما دارای طیف وسیعی از هندسههای برادهشکن هستند - از شیار تیز مثبت برای پرداختکاری گرفته تا شیار منفی قوی برای خشنکاری. اما هندسه به تنهایی کافی نیست. ما به مشتریان کمک میکنیم تا قرارگیری و فشار خنککننده را بهینه کنند. به عنوان مثال، استفاده از خنککننده فشار بالا (70 بار) که مستقیماً به ناحیه برش هدایت میشود، میتواند برادهها را به طور مؤثر بشکند و عمر ابزار را بهبود بخشد. در یک مورد، مشتری از خنککننده سیلآسا به خنککننده فشار بالای درون ابزار تغییر داد و پیچیدن براده را به طور کامل حذف کرد و به آنها اجازه داد بدون مراقبت کار کنند. ما همچنین طرحهای برادهشکن سفارشی برای مواد خاص، مانند ... ارائه میدهیم.سری LUCUBRATE CFبرای آلومینیوم، که از ایجاد لبههای تیز جلوگیری میکند و تراشههای کوچک و قابل کنترلی تولید میکند.
راه حل ۳: چقرمگی و مقاومت در برابر شوک حرارتی برای برشهای منقطع
برای برشهای منقطع، به قطعهای نیاز دارید که بتواند ضربات را تحمل کند.سری LT لوکوبراتدارای یک زیرلایه غنیشده با کبالت سخت و یک پوشش چندلایه است که در برابر ترکخوردگی حرارتی مقاومت میکند. اما تغییر دهنده واقعی، صیقل لبه است: ما از آمادهسازی لبه T-land استفاده میکنیم که لبه برش را بدون از دست دادن تیزی تقویت میکند. علاوه بر این، ما به مشتریان در مورد استراتژی خنککننده توصیههایی میکنیم: برای برشهای منقطع، اغلب بهتر است از انفجار هوا یا حداقل خنککننده استفاده شود تا از شوک حرارتی جلوگیری شود. در آزمایشی که با مشتری در حال ماشینکاری شفتهای فولادی آهنگری شده با سوراخهای کلید بود، تغییر به سری LT و تنظیم خنککننده، شکستگی را از 15٪ به کمتر از 2٪ کاهش داد و سالانه بیش از 50،000 دلار صرفهجویی کرد.
مورد مشتری ۱: شرکت Precision Components Inc.، ایالات متحده آمریکا
شرکت Precision Components Inc.، یک کارگاه خانوادگی در اوهایو، هنگام تراشکاری فولاد ۴۱۴۰ با مشکل عدم ثبات در طول عمر ابزار مواجه بود. آنها از اینسرت همه منظوره رقیب استفاده میکردند و پس از ۱۵ دقیقه شاهد سایش کنارهها بودند که منجر به تعویض مکرر ابزار و ضایعات قطعات میشد. پس از تغییر به سری LC2000 شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. با یک برادهشکن مخصوص فولاد، آنها شاهد افزایش طول عمر ابزار به ۲۸ دقیقه بودند - ۸۷٪ بهبود. مایک رینولدز، مدیر تولید، گفت: "ما در ابتدا شک داشتیم، اما دادهها گویای همه چیز هستند. هزینههای ابزار ما ۲۲٪ کاهش یافت و ما توانستهایم بدون اضافه کردن شیفتها، کار بیشتری را انجام دهیم."
مورد مشتری ۲: شرکت اتوترن، آلمان
شرکت AutoTurn GmbH، یک تأمینکننده قطعات خودرو درجه یک در نزدیکی اشتوتگارت، هنگام تراشکاری محفظههای گیربکس آلومینیومی با مشکلات کنترل براده مواجه شد. برادههای رشتهای باعث ایجاد خراش میشدند و نیاز به مداخله دستی داشتند. آنها سری LUCUBRATE CF خود را با سطح بالایی صیقلی و لبه تیز، همراه با مایع خنککننده فشار بالا، پیادهسازی کردند. عیوب مربوط به براده از 8٪ به 1.5٪ کاهش یافت و زمان چرخه به دلیل کاهش زمان از کارافتادگی 12٪ بهبود یافت. کلاوس وبر، مهندس تولید، اظهار داشت: "هندسه برادهشکن برای آلومینیوم عالی است. ما توانستهایم برای اولین بار با چراغ خاموش کار کنیم."
مورد مشتری ۳: شرکت Aero Precision Ltd.، انگلستان
شرکت Aero Precision Ltd.، یک پیمانکار فرعی هوافضا در شفیلد، با ترک خوردگی حرارتی در برشهای منقطع Inconel 718 مواجه بود. اینسرتها به طور غیرقابل پیشبینی میشکستند و باعث ضایعات قطعات به ارزش هر کدام 10،000 پوند میشدند. ما سری LT خود را با زیرلایه سخت توصیه کردیم و به جای خنککننده سیلآسا، استفاده از انفجار هوا را توصیه کردیم. میزان شکستگی از 12٪ به 2٪ کاهش یافت و عمر ابزار قابل پیشبینی شد. سارا تامپسون، مدیر عملیات، گفت: «پشتیبانی فنی LUCUBRATE فوقالعاده بود. آنها فقط اینسرت به ما نمیفروختند؛ آنها به ما کمک کردند تا فرآیند خود را تغییر دهیم.»
مورد مشتری ۴: شرکت ماشینکاری MedTech، سوئیس
شرکت MedTech Machining، یک فروشگاه دقیق سوئیسی متخصص در ایمپلنتهای پزشکی تیتانیوم، به کنترل قابل اعتماد تراشه و پرداخت سطح نیاز داشت. آنها از سری LC3000 ما با هندسه Wiper برای پرداخت استفاده کردند و به طور مداوم به Ra 0.4 μm دست یافتند و زمان چرخه را 18٪ کاهش دادند. دکتر آندریاس مایر، مدیر فنی، خاطرنشان کرد: "ما برندهای زیادی را امتحان کردهایم، اما ثبات LUCUBRATE بینظیر است. میزان ضایعات ما اکنون نزدیک به صفر است."
درخواستها و مشارکتها
قطعات تراشکاری ما در طیف وسیعی از کاربردها، از قطعات سیستم انتقال قدرت خودرو گرفته تا قطعات موتور هوافضا و ایمپلنتهای پزشکی، استفاده میشوند. ما با توزیعکنندگان و تولیدکنندگان اصلی تجهیزات (OEM) در سراسر جهان، از جمله چندین تولیدکننده برتر فهرست فورچون ۵۰۰ که برای خطوط تولید خود به قطعات تراشکاری ما متکی هستند، همکاری میکنیم. به عنوان مثال، ما قطعات تراشکاری میللنگ سفارشی برای یک تأمینکننده بزرگ اروپایی رده ۱ خودروسازی و قطعات تراشکاری قطعات ارابه فرود برای یک شرکت هوافضای مستقر در ایالات متحده را تأمین میکنیم. این همکاریها بر اساس اعتماد و همکاری فنی بنا شدهاند - ما فقط قطعات تراشکاری نمیفروشیم؛ ما راهحل ارائه میدهیم.
سوالات متداول
س: چگونه میتوانم درجه مناسب اینسرت را برای تراشکاری فولاد ضد زنگ انتخاب کنم؟
الف) فولاد ضد زنگ تمایل به سخت شدن و ایجاد لبههای انباشته دارد. ما گرید کاربیدی با پوشش PVD با لبه تیز و برادهشکن مخصوص فولاد ضد زنگ را توصیه میکنیم. سری LC3000 ما به طور خاص برای این منظور طراحی شده است، با پوششی که اصطکاک و گرما را کاهش میدهد. همچنین، استفاده از مایع خنککننده با فشار بالا را برای شکستن برادهها در نظر بگیرید.
س: چه چیزی باعث ترک خوردگی حرارتی در اینسرتهای تراشکاری میشود؟
الف) ترکهای حرارتی معمولاً در اثر گرم و سرد شدن چرخهای، به خصوص در برشهای منقطع، ایجاد میشوند. استفاده بیش از حد از مایع خنککننده میتواند باعث شوک حرارتی شود. توصیه میکنیم از دمش هوا یا کاهش جریان مایع خنککننده استفاده کنید و درجه سختتری مانند سری LT ما را انتخاب کنید.
س: آیا میتوانم از یک قطعه برای خشنکاری و پرداختکاری استفاده کنم؟
الف) در حالی که برخی از اینسرتها همهکاره هستند، نتایج بهینه از استفاده از هندسههای خاص حاصل میشود. خشنکاری برای پیشرویهای بالا به لبه قوی و برادهشکن نیاز دارد، در حالی که پرداختکاری برای پرداخت سطح به لبه تیز و هندسه پاککن نیاز دارد. استفاده از نوع اشتباه میتواند منجر به پرداخت ضعیف یا خرابی زودرس شود.
س: پوشش چگونه بر عملکرد اینسرت تأثیر میگذارد؟
الف) پوششها اصطکاک را کاهش میدهند، در برابر سایش مقاومت میکنند و به عنوان یک مانع حرارتی عمل میکنند. برای فولاد، TiAlN رایج است؛ برای فولاد ضد زنگ، پوششهای PVD مانند TiCN؛ برای چدن، پوششهای CVD. درجهای ما از پوششهای چند لایه پیشرفته متناسب با هر ماده استفاده میکنند.
س: زمان معمول برای درجهای سفارشی چقدر است؟
الف) برای قطعات استاندارد، ارسال ما ظرف ۲ تا ۳ هفته انجام میشود. هندسهها یا گریدهای سفارشی بسته به پیچیدگی ممکن است ۴ تا ۶ هفته طول بکشد. ما از نزدیک با شما همکاری میکنیم تا برنامه تولید شما را برآورده کنیم.
نتیجهگیری و دعوت به اقدام
خرابی اینسرت تراشکاری اجتنابناپذیر نیست - این نشانهای از ابزارها و فرآیندهای ناسازگار است. با درک علل ریشهای و بهکارگیری راهحلهای مناسب، میتوانید به عمر قابل پیشبینی ابزار، برادههای بینقص و عملکرد قابل اعتماد حتی در سختترین مواد دست یابید. در NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.، ما متعهد هستیم که از طریق مهندسی و پشتیبانی تخصصی به شما در رفع خرابیهای اینسرت کمک کنیم. برای کسب اطلاعات بیشتر، گزارش فنی ما در مورد انتخاب و عیبیابی اینسرت را دانلود کنید، یا برای مشاوره با مهندسان فروش ما تماس بگیرید. اجازه ندهید اینسرت دیگری خراب شود - همین امروز کنترل را در دست بگیرید.



