
آیا دستگاه تراش شما برای قطعات ۵۰ تنی آماده است؟
یک شفت آهنگری شده ۴۵ تنی، تقریباً به وزن یک تریلر نیمه بارگیری شده، را تصور کنید که با سرعت ۲۰۰ دور در دقیقه روی یک دستگاه تراش میچرخد. یک ناهماهنگی جزئی، یک محاسبه اشتباه در انبساط حرارتی، و شما فقط یک قطعه کار ۲۵۰،۰۰۰ دلاری را از رده خارج نمیکنید - شما در معرض خطر یک تصادف فاجعهبار هستید که میتواند کارخانه شما را ماهها به عقب بیندازد. اگر تا به حال در حین یک عملیات تراشکاری سنگین نفس خود را حبس کردهاید، تنها نیستید. سوالی که در عنوان آمده است، لفاظی نیست؛ این یک واقعیت روزمره برای صنایعی است که قطعات عظیم را برای کاربردهای انرژی، معدن و دریایی ماشینکاری میکنند.
پاسخ کوتاه؟ اکثر ماشینهای تراش CNC استاندارد آماده نیستند. آنها فاقد استحکام ساختاری، پایداری حرارتی و گشتاور اسپیندل برای جابجایی قطعات بیش از 10 تن به طور قابل اعتماد هستند. اما یک کلاس جدید از ماشینهای تراش CNC سنگین - که نمونه آن مهندسی شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD است - در حال تغییر این وضعیت است. این ماشینها از پایه ساخته شدهاند تا قطعات 50 تنی را با دقت تکرارپذیر و حداقل زمان خرابی بچرخانند. در این وبلاگ، نقاط درد خاصی را که تراشکاری سنگین را بسیار چالش برانگیز میکنند، چگونگی رفع آنها توسط راهحلهای مدرن و شواهد دنیای واقعی از شرکتهایی که این جهش را انجام دادهاند، بررسی خواهیم کرد. چه مهندسی باشید که در حال تعیین یک ماشین تراش جدید است و چه مدیر تدارکاتی که بازگشت سرمایه را ارزیابی میکند، این بررسی عمیق، وضوح فنی مورد نیاز شما را به شما خواهد داد.

نقطه درد ۱: انحراف و ارتعاش سازه - هزینه پنهان پچ پچ
وقتی یک قطعه کار 30 تنی را روی دستگاه تراش نصب میکنید، بستر دستگاه گشتاورهای خمشی را تجربه میکند که میتواند از 100 تن بر متر فراتر رود. بسترهای چدنی استاندارد، حتی آنهایی که به شدت آجدار هستند، تحت چنین بارهایی منحرف میشوند. این انحراف منجر به لرزش یا لرزش میشود که به صورت پرداخت سطح ضعیف، سایش سریع ابزار و عدم دقت ابعادی ظاهر میشود. در یک مورد، یک تولیدکننده تجهیزات انرژی اروپایی در حال چرخاندن یک شفت توربین 28 تنی روی یک دستگاه تراش سنگین معمولی بود. لرزش آنقدر شدید بود که آنها مجبور شدند سرعت برش را 40٪ کاهش دهند و یک کار 20 ساعته را به 34 ساعت بکشانند. بدتر از آن، پرداخت سطح نیاز به یک عملیات سنگزنی اضافی داشت که 15000 دلار برای هر قطعه اضافه میکرد. در طول یک سال، این تقریباً 500000 دلار هزینه اضافی است - و خطر شکست خستگی در محل.
علت اصلی نه تنها انحراف استاتیکی، بلکه سختی دینامیکی است. در سرعتهای خاص اسپیندل، فرکانس طبیعی سیستم ماشین-قطعه کار با نیروهای برشی همسو میشود و باعث رزونانس میشود. اکثر سازندگان تراش این مشکل را با تختهای عظیم برطرف میکنند، اما جرم به تنهایی کافی نیست. شما به میرایی و طرحی نیاز دارید که فرکانسهای طبیعی را بالاتر از محدوده عملیاتی قرار دهد.
نقطه درد ۲: رشد حرارتی و خرابی بلبرینگ اسپیندل
تراشکاری سنگین گرمای زیادی تولید میکند - نه فقط در لبه برش، بلکه در یاتاقانهای اسپیندل و گیربکس. یک قطعه کار ۵۰ تنی به عنوان یک سینک حرارتی عمل میکند، اما گرادیانهای حرارتی در سراسر ساختار دستگاه میتواند باعث انبساط ناهموار شود. به عنوان مثال، یک تامینکننده تجهیزات معدنی در استرالیا در حال ماشینکاری مخروطهای سنگشکن ۴۰ تنی بود. پس از ۶ ساعت برش مداوم، اسپیندل به صورت محوری ۰.۱۵ میلیمتر رشد کرد و تلرانس روی یک صفحه با قطر ۲ متر را از بین برد. آنها مجبور شدند قبل از فهمیدن الگوی رانش حرارتی، دو قطعه را تراش دهند. هر مخروط تراشیده شده ۸۰،۰۰۰ دلار هزینه مواد و زمان از دست رفته دستگاه را به همراه داشت.
یاتاقانهای دوکی شکل یکی دیگر از نقاط ضعف هستند. یاتاقانهای غلتکی استوانهای استاندارد ممکن است بارهای شعاعی را تحمل کنند، اما تراشکاری سنگین نیز بارهای محوری را در طول رویهکاری و پروفیلکاری اعمال میکند. یاتاقانهایی که برای بارهای ترکیبی طراحی نشدهاند، زودتر از موعد خراب میشوند. یک کارخانه کشتیسازی در کره جنوبی گزارش داد که هر ۴۰۰۰ ساعت یک بار یاتاقان در تراش سنگین آنها خراب میشود و ۵۰۰۰۰ دلار برای هر تعویض به علاوه ۵ روز از کارافتادگی هزینه دارد. هزینه پنهان؟ از دست دادن نقاط عطف تحویل در یک قرارداد دریایی که منجر به جریمه میشود.
نقطه درد ۳: کنترل تراشه و ایمنی اپراتور
تراشکاری با سرعت بالای برداشت مواد، برادههای بلند و رشتهای تولید میکند که میتوانند قطعه کار را درگیر کنند، به ابزار آسیب برسانند یا به اپراتور آسیب برسانند. در عملیات سنگین، بار براده در هر دور میتواند ۲ میلیمتر یا بیشتر باشد و برادههایی تولید کند که داغ و سنگین هستند. یک تولیدکننده تجهیزات نفت و گاز مستقر در ایالات متحده، بدنههای سوپاپ ۲۰ تنی از جنس Inconel 625 را تراشکاری میکرد. برادهها آنقدر سفت بودند که به دور سه نظام میپیچیدند و هر ۱۵ دقیقه نیاز به مداخله دستی داشتند. این امر نه تنها بهرهوری را ۳۰٪ کاهش داد، بلکه یک خطر ایمنی جدی نیز ایجاد کرد - یکی از اپراتورها هنگامی که یک پرنده برادهزن لانه کرد و سپس ناگهان آزاد شد، دچار بریدگی شدیدی شد.
علاوه بر این، تجمع براده میتواند باعث آسیب حرارتی به سطح قطعه کار شود و منجر به ترک خوردگی ناشی از خوردگی تنشی در حین کار شود. برای اجزای حیاتی مانند بدنه شیرآلات، این قابل قبول نیست.
راه حل ۱: طراحی بستر یکپارچه با میرایی ارتعاش
برای مقابله با انحراف و ارتعاش، شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. از یک بستر یکپارچه ریختهگری شده از آهن میهانیت درجه یک با ضخامت دیواره ۲۵۰ میلیمتر و دندههای داخلی که به صورت لانه زنبوری چیده شدهاند، استفاده میکند. این طرح، سختی استاتیک را در مقایسه با بسترهای معمولی ۴۰٪ افزایش میدهد. اما مهمتر از آن، بستر با یک ماده میراگر بتن پلیمری پر شده است که ارتعاشات را جذب میکند. نتیجه، سختی دینامیکی است که فرکانسهای طبیعی را بالای ۷۰ هرتز نگه میدارد، بسیار فراتر از فرکانسهای معمول عبور دندانه در تراشکاری سنگین.
در عمل، این بدان معناست که میتوانید برشهای عمیقتری بدون لرزش انجام دهید. برای تولیدکننده تجهیزات انرژی اروپایی که قبلاً به آن اشاره شد، تغییر به ماشین تراش سنگین Lucubrate نیاز به عملیات سنگزنی را از بین برد و زمان چرخه را 25٪ کاهش داد. صافی سطح از Ra 3.2 μm به Ra 1.6 μm بهبود یافت و مستقیماً از تراشکاری به مشخصات رسید.
راه حل ۲: جبران حرارتی و طراحی اسپیندل مقاوم
رشد حرارتی از طریق ترکیبی از طراحی و جبران فعال مدیریت میشود. سر دستگاه با استفاده از شکستهای حرارتی از بستر جدا شده است و اسپیندل توسط یاتاقانهای غلتکی استوانهای دو ردیفه با پیشباری که بارهای شعاعی و محوری را در خود جای میدهد، پشتیبانی میشود. علاوه بر این، Lucubrate حسگرهای دما را در نقاط بحرانی - یاتاقان جلویی اسپیندل، گیربکس و بستر - ادغام میکند و از یک الگوریتم جبران CNC استفاده میکند که جابجایی ابزار را در زمان واقعی بر اساس مدلهای حرارتی تنظیم میکند.
برای این تأمینکننده تجهیزات معدنی استرالیایی، این به این معنی بود که آنها میتوانستند در طول یک چرخه ماشینکاری ۸ ساعته، ±۰.۰۵ میلیمتر را روی یک صفحه با قطر ۲ متر نگه دارند. میزان ضایعات از ۸٪ به صفر کاهش یافت و ۱۶۰،۰۰۰ دلار در سال فقط در آن قطعه صرفهجویی شد. یاتاقانهای اسپیندل که برای ۲۰،۰۰۰ ساعت کار تحت بار سنگین طراحی شده بودند، هزینههای خرابی و نگهداری را به میزان قابل توجهی کاهش دادند.
راه حل ۳: خنک کننده پرفشار و مدیریت براده ها
کنترل مؤثر برادهها از طریق خنککنندهی فشار بالا (70 بار) که دقیقاً به ناحیهی برش هدایت میشود، همراه با یک نوار نقالهی براده که برای برادههای سنگین و درهمتنیده طراحی شده است، حاصل میشود. راهکار Lucubrate شامل یک نازل خنککنندهی قابل برنامهریزی است که مسیر ابزار را دنبال میکند و خنکسازی بهینه و تخلیهی برادهها را تضمین میکند. برای این تولیدکنندهی نفت و گاز آمریکایی، این امر مداخلهی دستی را از هر 15 دقیقه به یک بار در هر شیفت کاهش داد و بهرهوری را 35 درصد افزایش داد و حوادث ایمنی مربوط به گیر کردن برادهها را از بین برد.
علاوه بر این، سیستم خنککننده شامل یک واحد فیلتراسیون است که ذرات تا 20 میکرون را حذف میکند و از چرخش مجدد تراشههایی که میتوانند به سطح نهایی آسیب برسانند، جلوگیری میکند.
داستانهای موفقیت مشتریان
۱. راهکارهای EnerTech، آلمان– این تولیدکننده شفتهای توربین برای نیروگاهها با مشکل لرزش روی یک شفت ۳۰ تنی دست و پنجه نرم میکرد. پس از نصب یک دستگاه تراش Lucubrate HDT-500، آنها به کاهش ۳۰ درصدی زمان چرخه و حذف عملیات سنگزنی ثانویه دست یافتند. کلاوس مایر، مدیر تولید، گفت: «استحکام دستگاه فوقالعاده است - اکنون میتوانیم برشهای عمیق را بدون هیچ لرزشی انجام دهیم.» صرفهجویی سالانه: ۴۵۰،۰۰۰ یورو.
۲. تجهیزات مینپرو، استرالیا– شرکت MinPro که متخصص در تولید مخروطهای سنگشکن برای صنعت معدن است، در دستگاه تراش قدیمی خود با مشکلات رانش حرارتی مواجه شد. با سیستم جبران حرارتی Lucubrate، اکنون آنها خطای ±0.05 میلیمتر را روی سطوح 2 متری تحمل میکنند. سارا تامپسون، مدیر عملیات، گزارش داد: «ما از دور ریختن دو قطعه در ماه به صفر رسیدهایم.» کاهش ضایعات سالانه 1.2 میلیون دلار صرفهجویی ایجاد کرد.
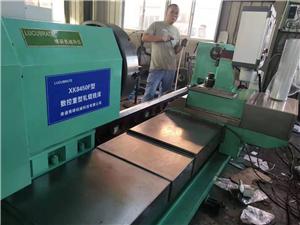
۳. نیروی دریایی ساحل خلیج، ایالات متحده آمریکا– این کارخانه کشتیسازی در حال تبدیل شفتهای پروانه ۲۵ تنی از فولاد ضد زنگ دوبلکس بود. عمر ابزار غیرقابل پیشبینی بود و کنترل براده یک کابوس بود. سیستم خنککننده فشار بالای Lucubrate و ابزارآلات بهینهشده، عمر ابزار را ۵۰٪ افزایش و زمان ماشینکاری را ۲۰٪ کاهش داد. مایک جانسون، سرکارگر کارگاه، گفت: «مدیریت براده یک تغییر اساسی است - دیگر نیازی به توقف برای پاکسازی لانه پرندگان نیست.» افزایش بهرهوری سالانه: ۳۰۰۰۰۰ دلار.
۴. صنایع سنگین نوردیک، نروژ– این شرکت با تولید شفتهای اصلی توربین بادی ۴۰ تنی، نیاز به بهبود سطح پرداخت داشت تا خطر شکست ناشی از خستگی را کاهش دهد. دستگاه تراش Lucubrate با میرایی ارتعاش، Ra 0.8 μm را مستقیماً از تراشکاری تحویل میداد و یک مرحله پرداخت را حذف میکرد. اریک لارسن، مدیر مهندسی، گفت: «ما زمان تحویل را ۲۵٪ کاهش دادهایم و همزمان کیفیت را بهبود بخشیدهایم.» صرفهجویی: ۶۰۰۰۰۰ یورو در سال.
۵. گروه سینو والو، چین– شرکت SinoValve، تولیدکننده بدنههای بزرگ شیرآلات برای بخش نفت و گاز، با خرابیهای مکرر یاتاقانهای اسپیندل مواجه بود. پس از روی آوردن به ماشین تراش سنگین Lucubrate با طراحی یاتاقان بهبود یافته، آنها ۱۸۰۰۰ ساعت بدون خرابی کار کردهاند. لی وی، مدیر کارخانه، گفت: «قابلیت اطمینان برای عملیات ۲۴ ساعته ما بسیار مهم است - Lucubrate این کار را انجام میدهد.» هزینههای نگهداری سالانه ۲۰۰۰۰۰ دلار کاهش یافت.
درخواستها و مشارکتها
ماشینهای تراش CNC سنگین شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD در طیف وسیعی از کاربردهای دشوار به کار گرفته میشوند:
- تولید برق:شفتهای توربین، روتورهای ژنراتور و اجزای هیدروالکتریک تا وزن ۵۰ تن.
- معدن و ساخت و ساز:مخروطهای سنگشکن، آسترهای آسیاب و چرخدندههای بزرگ.
- نفت و گاز:بدنه شیرها، فورانگیرها و طوقهای مته.
- نیروی دریایی:میللنگ، دسته سکان و درام وینچ.
- انرژی باد:شفتهای اصلی، محفظههای یاتاقان و اجزای گیربکس.
ما با تأمینکنندگان درجه یک و تولیدکنندگان اصلی تجهیزات (OEM) همکاری نزدیکی داریم. به عنوان مثال، ما یک همکاری استراتژیک با یک تولیدکننده پیشرو گیربکس اروپایی داریم که ماشینهای تراش Lucubrate را برای نیازهای تراشکاری سنگین خود مشخص میکند. به طور مشابه، یک شرکت بزرگ خدمات میدان نفتی آمریکایی، پس از آزمایشهای دقیق، ماشینهای ما را برای ماشینکاری بدنه شیرآلات حیاتی واجد شرایط کرده است. این همکاریها بر اساس تعهد مشترک به دقت و قابلیت اطمینان بنا شدهاند.
سوالات متداول
Q1: حداکثر ظرفیت وزنی ماشینهای تراش CNC سنگین شما چقدر است؟
الف) مدلهای استاندارد سنگین ما میتوانند قطعات کاری تا وزن ۵۰ تن را بین مراکز جابجا کنند، و راهحلهای سفارشی برای وزن تا ۸۰ تن نیز موجود است. بستر و سر دستگاه با ضریب ایمنی ۲.۵ طراحی شدهاند تا پایداری تحت بارهای شدید تضمین شود.
Q2: چگونه پایداری حرارتی را در طول چرخههای طولانی ماشینکاری تضمین میکنید؟
الف) ما از ترکیبی از ایزولاسیون حرارتی، خنکسازی فعال سردست و جبرانسازی بلادرنگ با استفاده از حسگرهای دما و الگوریتمهای CNC استفاده میکنیم. آزمایشهای ما نشان میدهد که رانش ابعادی حتی برای قطعات کار ۴۰ تنی، در یک چرخه ۸ ساعته در محدوده ±۰.۰۳ میلیمتر نگه داشته میشود.
س ۳: آیا ماشینهای تراش شما میتوانند برای تولید بدون چراغ، با اتوماسیون ادغام شوند؟
الف) بله، سیستمهای CNC ما از بارگیری و تخلیه رباتیک پشتیبانی میکنند و ما گزینههایی برای نظارت بر ابزار و کنترل تطبیقی ارائه میدهیم. ما با موفقیت ماشینهای تراش را در سلولهای خودکار برای تولید مداوم قطعات بزرگ ادغام کردهایم.
Q4: چه نوع سیستم مدیریت تراشه ای ارائه می دهید؟
الف) ما سیستمهای خنککننده فشار بالا (تا ۱۰۰ بار) با نازلهای قابل برنامهریزی و یک نوار نقاله تراشه سنگین که میتواند تراشههای بلند و درهمتنیده را جابجا کند، ارائه میدهیم. این سیستم به گونهای طراحی شده است که دخالت دست را به حداقل برساند و ایمنی اپراتور را تضمین کند.
سوال ۵: چگونه پشتیبانی شما از تعمیر و نگهداری و قطعات یدکی در سطح جهانی انجام میشود؟
الف) ما در مناطق کلیدی مراکز خدماتی داریم و خدمات عیبیابی از راه دور ارائه میدهیم. قطعات یدکی برای قطعات حیاتی با ۴۸ ساعت زمان تعویض در دسترس هستند. ما همچنین آموزش در محل و برنامههای تعمیر و نگهداری پیشگیرانه ارائه میدهیم.
نتیجهگیری و دعوت به اقدام
تراشکاری سنگین CNC فقط مربوط به اندازه نیست - بلکه مربوط به مهندسی است که به چالشهای اساسی استحکام، پایداری حرارتی و کنترل براده میپردازد. نقاط درد که ما در مورد آنها بحث کردیم واقعی و پرهزینه هستند، اما با فناوری مناسب قابل حل هستند. شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. در صنایع و قارههای مختلف ثابت کرده است که تراشهای سنگین آنها پیشرفتهای قابل توجهی در بهرهوری، کیفیت و ایمنی ارائه میدهند.
اگر در عملیات تراشکاری سنگین فعلی خود با چالشهایی روبرو هستید، به راهحلهای جایگزین اکتفا نکنید. مقاله فنی ما با عنوان "مهندسی تراشهای CNC سنگین برای قطعات کاری ۵۰ تنی" را دانلود کنید که عمیقتر به اصول طراحی و آزمایش اعتبارسنجی میپردازد. یا بهتر از آن، مستقیماً با یکی از مهندسان فروش ما صحبت کنید تا در مورد کاربرد خاص خود صحبت کنید. برای تماس با ما از وبسایت ما دیدن کنید - قطعه ۵۰ تنی بعدی شما میتواند قطعهای باشد که روان، کارآمد و ایمن کار میکند.



