آیا برش و علامت گذاری غلتکی CNC گلوگاه کار شماست؟
اگر در هر کارگاه ساخت فلز با تیراژ کم و کیفیت بالا قدم بزنید، احتمالاً با صحنهی مشابهی روبرو خواهید شد: اپراتوری که روی یک دستگاه برش دستی خم شده، کولیس در دست، و با ماژیک خطوط طرح را خط خطی میکند. سطل ضایعات نزدیک، داستان را روایت میکند - قطعات بریده شدهی کج و معوج، براکتهای سوراخ شدهی اشتباه و قطعاتی که در بازرسی اولیه رد شدهاند. اگر این موارد برایتان آشنا به نظر میرسد، تنها نیستید. گلوگاه، مهارت تیم شما نیست؛ بلکه فرآیند کار است.ماشینهای برش و مارکزنی رول CNCمهندسی شدهاند تا با ترکیب برش دقیق و علامتگذاری در یک مسیر خودکار، آن گلوگاه را از بین ببرند. اما آیا این فناوری واقعاً نتیجه میدهد؟ به طور خلاصه: بله - وقتی به درستی مشخص و یکپارچه شود. این وبلاگ واقعیتهای فنی، عوامل بازگشت سرمایه و مشکلاتی که باید از آنها اجتناب کرد را بررسی میکند، بنابراین میتوانید تصمیم بگیرید که آیا زمان کنار گذاشتن دستگاه دستی برای همیشه فرا رسیده است یا خیر.
چرا برش و علامتگذاری سنتی بیشتر از آنچه فکر میکنید برایتان هزینه دارد؟
بیایید دقیقتر شویم. نقاط ضعف روشهای مرسوم برش و علامتگذاری فقط مربوط به سرعت نیستند - بلکه در کل زنجیره تولید شما به صورت آبشاری بروز میکنند. در اینجا سه سناریو وجود دارد که برای سازندگان در سراسر جهان جذاب است.
نقطه درد ۱: کیفیت متناقض و دوبارهکاری در اجراهای با ترکیب بالا
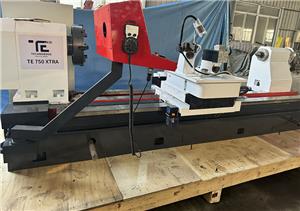
وقتی در هفته ۲۰۰ نوع براکت مختلف تولید میکنید، طرحبندی دستی و برش دستی باعث ایجاد تنوع میشود. خط نشانگر اپراتور ممکن است ۰.۵ میلیمتر جابجا شود؛ قالب برش دستی ممکن است به طور ناهموار ساییده شود. نتیجه: قطعاتی که مناسب نیستند، مونتاژهایی که نیاز به نیروی زیاد دارند و دوبارهکاریهایی که حاشیه را از بین میبرند. در یک کارگاه تولید معمولی، نرخ دوبارهکاری ۳ تا ۵ درصد با روشهای دستی رایج است و هر قطعه دوبارهکاری شده میتواند ۲ تا ۳ برابر زمان ماشینکاری اولیه هزینه داشته باشد. برای رعایت مهلتهای مشتری، حمل و نقل سریع را اضافه کنید و هزینه واقعی افزایش مییابد.
نقطه درد ۲: کمبود نیروی کار ماهر و هزینههای سربار آموزش
پیدا کردن اپراتورهایی که بتوانند نقشههای پیچیده را بخوانند، خمیدگیهای مجاز را محاسبه کنند و یک دستگاه برش دستی راهاندازی کنند، به طور فزایندهای دشوار است. آموزش یک نیروی جدید برای کسب مهارت اغلب ۶ تا ۱۲ ماه طول میکشد. در این مدت، نرخ ضایعات افزایش مییابد و اپراتورهای ارشد به جای تولید، ساعتها صرف راهنمایی میکنند. در مناطقی مانند اروپای غربی و آمریکای شمالی، که ماشینکاران ماهر سریعتر از آنکه بتوانند جایگزین شوند، بازنشسته میشوند، این تخلیه دانش یک ریسک استراتژیک است.
نقطه ضعف ۳: سقف توان عملیاتی و هزینههای پنهان
برش و علامتگذاری دستی، عملیات متوالی هستند. اپراتور قطعهای را علامتگذاری میکند، آن را به دستگاه برش منتقل میکند، آن را تراز میکند، برش میدهد و سپس این کار را تکرار میکند. برای قطعهای که به چهار برش و شش علامت نیاز دارد، زمان چرخه به راحتی میتواند از ۵ دقیقه فراتر رود. با نرخ کار اجباری ۶۵ دلار در ساعت، این مبلغ بیش از ۵ دلار برای هر قطعه فقط در بخش کار مستقیم است - قبل از احتساب زمان از کار افتادگی دستگاه، تنظیم فیکسچر و بازرسی. وقتی حجم سفارشها نوسان دارد، این هزینه ثابت کار به یک عامل بازدارنده تبدیل میشود.
راهکار برش و علامتگذاری رول CNC: دقت در سرعت تولید
دستگاههای برش و علامتگذاری رول CNC این نقاط درد را از ریشه مورد توجه قرار میدهند. این دستگاهها با ادغام سرهای برش سروو موتور با واحدهای علامتگذاری قابل برنامهریزی - که همگی از طریق رابط CNC کنترل میشوند - یک توالی دستی و مستعد خطا را به یک گردش کار واحد و خودکار تبدیل میکنند.
نحوه کار: بررسی فنی
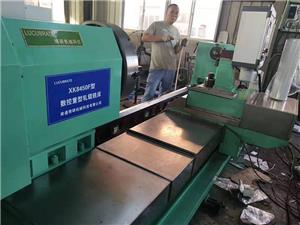
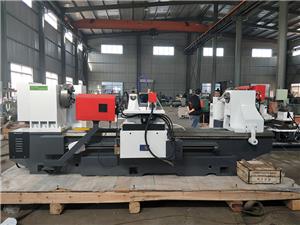
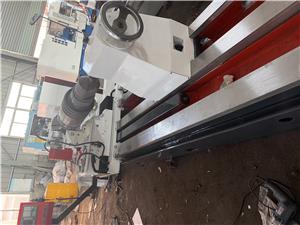
در قلب این سیستم، یک قاب محکم وجود دارد که از یک سر شیارزن غلتکی و یک سر علامتگذاری پشتیبانی میکند، که هر دو بر روی راهنماهای خطی دقیق نصب شدهاند. قطعه کار از طریق غلتکهای سروو موتور تغذیه میشود که مواد را با تکرارپذیری ±0.05 میلیمتر گیره زده و در موقعیت مناسب قرار میدهند. کنترلکننده CNC یک فایل DXF یا مختصات ورودی مستقیم را میخواند، سپس مسیرهای شیارزنی و علامتگذاری را بدون دخالت اپراتور اجرا میکند. شیارزنی توسط یک مجموعه پانچ و قالب از جنس فولاد ابزار سخت انجام میشود، در حالی که علامتگذاری میتواند از طریق کاتب، جوهرافشان یا نقطهای - بسته به مواد و الزامات ردیابی - انجام شود. عمل نورد امکان پردازش مداوم ورقهای کویلفید یا از پیش برشخورده را فراهم میکند و آن را برای تولید با مخلوط بالا ایدهآل میسازد.
راهکار نقطه درد ۱: حذف دوبارهکاری با دقت حلقه بسته
با حذف طرحبندی دستی، این دستگاه تغییرپذیری انسانی را از بین میبرد. هر برش و علامتگذاری طبق برنامه دیجیتال انجام میشود و بازخورد موقعیت از انکودرها تضمین میکند که قطعه اول و قطعه هزارم یکسان باشند. در عمل، مشتریان گزارش میدهند که نرخ دوبارهکاری از ۴٪ به کمتر از ۰.۵٪ کاهش یافته است. برای کارگاهی که ۱۰۰۰۰ قطعه در ماه تولید میکند، این یعنی ۳۵۰ قطعه دوبارهکاری شده کمتر - صرفهجویی هزاران دلاری در نیروی کار و مواد.
راه حل نقطه درد ۲: مهارت زدایی از عملیات، نه نتیجه
با برش و علامتگذاری رول CNC، نقش اپراتور از طرحبندی ماهر به ماشینکاری تغییر میکند. زمان آموزش از ماهها به روزها کاهش مییابد. رابط کاربری بصری دستگاه و الگوریتمهای تودرتوی داخلی به این معنی است که حتی یک استخدام جدید میتواند برنامه را بارگیری کرده و قطعات مطابق با استانداردها تولید کند. این امر نه تنها کمبود نیروی کار را کاهش میدهد، بلکه کارکنان ارشد را برای انجام وظایف با ارزش بالاتر مانند برنامهنویسی و تضمین کیفیت آزاد میکند.
راهکار نقطه درد ۳: شکستن سقف توان عملیاتی
زمان چرخه به شدت کاهش مییابد. قطعهای که به صورت دستی ۵ دقیقه طول میکشید، اغلب میتواند در کمتر از ۶۰ ثانیه تکمیل شود - شامل برش و علامتگذاری. تغذیه غلتکی امکان پردازش مداوم را فراهم میکند و تغییرات ابزار از طریق سیستمهای تعویض سریع به حداقل میرسد. نتیجه، افزایش ۳ تا ۵ برابری در توان عملیاتی بدون افزایش فضای کف یا جابجایی است. علاوه بر این، مصرف انرژی دستگاه بهینه شده است. موتورهای سروو فقط هنگام حرکت نیرو میگیرند، برخلاف پرسهای هیدرولیکی که به طور مداوم کار میکنند.
مقایسه: برش و علامتگذاری رول دستی در مقابل CNC
| متریک | برش و علامت گذاری دستی | برش و مارکینگ رول CNC |
|---|---|---|
| زمان چرخه به ازای هر قطعه (۴ درجه، ۶ نمره) | ۵ تا ۷ دقیقه | ۴۵–۹۰ ثانیه |
| نرخ دوباره کاری | ۳–۵٪ | <0.5٪ |
| مهارت اپراتور مورد نیاز | بالا (۶ تا ۱۲ ماه آموزش) | کم (۱ تا ۲ هفته تمرین) |
| زمان آماده سازی قطعه جدید | ۱۵ تا ۳۰ دقیقه | ۲ تا ۵ دقیقه (یادآوری برنامه) |
| ضایعات مواد | ۲–۴٪ | <1٪ |
داستانهای موفقیت مشتریان: نتایج اثباتشده در مناطق مختلف
اعداد داستان را روایت میکنند، اما زمینه اهمیت دارد. در اینجا چهار نمونه از سازندگانی که عملیات خود را با فناوری برش و علامتگذاری غلتکی CNC متحول کردهاند، آورده شده است - هر کدام توسط NANTONG LUCUBRATE MACHINERY TECHNICAL LTD ارائه شدهاند.
مورد ۱: شرکت هاینریش وبر، آلمان – براکتهای خودرو
هاینریش وبر، یک تأمینکننده خودرو درجه ۲ در باواریا، با ۶٪ دوبارهکاری روی خانوادهای از ۱۲۰ نوع براکت دست و پنجه نرم میکرد. پس از نصب دستگاه برش و علامتگذاری رول LUCUBRATE CNC، دوبارهکاری به ۰.۳٪ کاهش یافت و زمان چرخه برای هر قطعه از ۶.۲ به ۱.۱ دقیقه کاهش یافت. کلاوس ریشتر، مدیر تولید، میگوید: «این دستگاه تنها از طریق کاهش ضایعات، هزینه خود را در ۱۴ ماه جبران کرد. اپراتورهای ما اکنون بر بررسیهای کیفیت تمرکز میکنند، نه طرحبندی.»
مورد ۲: شرکت Precision Fab، ایالات متحده آمریکا – قطعات HVAC
شرکت Precision Fab که در اوهایو مستقر است، اتصالات کانال را در دستههایی به کوچکی ۲۵ قطعه تولید میکند. برش دستی یک گلوگاه بود و خروجی را به ۸۰۰ قطعه در هر شیفت محدود میکرد. با سیستم LUCUBRATE، آنها اکنون به ۲۴۰۰ قطعه در هر شیفت دست مییابند و زمان راهاندازی پروفیلهای جدید کمتر از ۳ دقیقه است. سارا جنکینز، مالک شرکت، خاطرنشان میکند: «ما کارهایی را که قبلاً به دلیل عدم توانایی در پرداخت قیمت رد میکردیم، قیمتگذاری میکنیم. این دستگاه به ما یک مزیت رقابتی داد.»
مورد ۳: شرکت متالفرم، ایتالیا – پنلهای معماری
متالفرم، سازنده پنلهای تزئینی از جنس استیل ضد زنگ، برای قابلیت ردیابی به علامتگذاری دقیق نیاز داشت. خطکشی دستی نامنظم و کند بود. دستگاه LUCUBRATE با علامتگذاری نقطهای، زمان علامتگذاری را تا 80٪ کاهش داد و خطاهای علامتگذاری را به طور کامل حذف کرد. مارکو بیانچی، مدیر کیفیت، میگوید: «مشتریان ما به قابلیت ردیابی کامل در هر پنل نیاز دارند. اکنون میتوانیم آن را تضمین کنیم و قراردادهایی را که مستلزم آن هستند، برنده شدهایم.»
مورد ۴: نوردیک استیل ایبی، سوئد – محفظههای ماشینآلات سنگین
شرکت نوردیک استیل به دلیل خطاهای برش دستی، با نرخ ضایعات ۱۲ درصدی در محفظههای ضخیم مواجه شد. پس از ادغام دستگاه برش و علامتگذاری رول LUCUBRATE CNC با خط تغذیه کویل، ضایعات به ۰.۸ درصد کاهش یافت و میزان استفاده از مواد ۷ درصد بهبود یافت. اریک لوند، مدیر عملیات، میگوید: «بازگشت سرمایه غیرقابل انکار بود - ما سرمایهگذاری را در ۱۱ ماه بازیابی کردیم. قابلیت اطمینان دستگاه فوقالعاده است؛ ما در دو سال هیچ خرابی برنامهریزی نشدهای نداشتهایم.»
کاربردها و مشارکتها: جایی که دقت غیرقابل مذاکره است
دستگاههای برش و علامتگذاری رول CNC در کاربردهایی که دقت، سرعت و قابلیت ردیابی در آنها همگرا هستند، عالی عمل میکنند. بخشهای کلیدی عبارتند از:
- خودرو:براکتها، اجزای شاسی و قطعات اگزوز که در آنها ثبات ابعادی بسیار مهم است.
- تهویه مطبوع:اتصالات کانال، فلنجها و آویزهایی که نیاز به تولید با حجم بالا و اختلاط کم دارند.
- فلز معماری:پنلهای تزئینی، روکشها و نردهها که علامتگذاری در آنها باید نامحسوس اما دائمی باشد.
- ماشین آلات سنگین:محفظهها، حفاظها و قطعات سازهای با مصالح ضخیم.
- محفظههای الکتریکی:صفحات پشتی و پنلهای نصب که علامتگذاری آنها نشاندهنده شناسه قطعات است.
شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD با تولیدکنندگان پیشرو تجهیزات پردازش کویل و تأمینکنندگان مواد، همکاریهایی را برقرار کرده است و ادغام یکپارچه در خطوط موجود را تضمین میکند. به عنوان مثال، دستگاههای ما با سیستمهای اصلی تغذیه کویل سازگار هستند و به سازندگان این امکان را میدهند که مواد را مستقیماً از کویل پردازش کنند - مراحل خالی کردن را حذف کرده و هزینه را بیشتر کاهش دهند. این همکاریها فقط فنی نیستند؛ بلکه بر اساس تعهدات مشترک به کیفیت و زمان آماده به کار، با توافقنامههای خدمات مشترک که زمان پاسخگویی کمتر از 24 ساعت را در اروپا و آمریکای شمالی تضمین میکند، بنا شدهاند.
سوالات متداول: آنچه مهندسان و مدیران تدارکات واقعاً میپرسند
۱. دستگاه چه مواد و ضخامتهایی را میتواند پردازش کند؟
مدلهای استاندارد ما بسته به ابزار، فولاد نرم، فولاد ضد زنگ، آلومینیوم و مس را از ضخامت 0.5 میلیمتر تا 6 میلیمتر پوشش میدهند. برای مواد ضخیمتر، پیکربندیهای سنگین تا 12 میلیمتر را ارائه میدهیم. نیروی برش به صورت بلادرنگ کنترل میشود تا از اضافه بار ابزار جلوگیری شود و سر علامتگذاری میتواند به دستگاه حکاکی، جوهرافشان یا نقطهای برای مطابقت با الزامات پرداخت سطح مجهز شود.
۲. چگونه خوانایی علامتگذاری را پس از شکلدهی و پوششدهی تضمین میکنید؟
عمق و کنتراست علامتگذاری قابل برنامهریزی هستند. برای قطعاتی که با پودر پوشش داده میشوند، ما علامتگذاری نقطهای با عمق 0.1 تا 0.2 میلیمتر را توصیه میکنیم که پس از پوششدهی خوانا باقی میماند. برای فولاد ضد زنگ، علامتگذاری با قلم اغلب ترجیح داده میشود. ما همچنین یک گزینه سیستم بینایی برای تأیید کیفیت علامتگذاری در خط ارائه میدهیم که قابلیت ردیابی 100٪ را تضمین میکند.
۳. برنامهی معمول نگهداری و طول عمر ابزار چقدر است؟
ابزارهای برش از فولاد ابزار سختشده (HRC 60-62) ساخته میشوند و معمولاً بسته به جنس، 50،000 تا 100،000 چرخه دوام میآورند. ما بررسیهای روغنکاری روزانه و بازرسی هفتگی لبههای ابزار را توصیه میکنیم. سیستم سروو دستگاه به حداقل نگهداری نیاز دارد - کالیبراسیون سالانه انکودرها کافی است. میانگین زمان بین خرابیها (MTBF) برای کل سیستم بر اساس دادههای میدانی بیش از 10،000 ساعت است.
۴. آیا دستگاه میتواند با ERP/MES موجود ما ادغام شود؟
بله. کنترلر CNC از پروتکلهای OPC UA و Ethernet/IP پشتیبانی میکند و امکان ارتباط مستقیم با ERP یا MES را برای دانلود سفارش و گزارش تولید فراهم میکند. ما همچنین یک کیت توسعه نرمافزار (SDK) برای یکپارچهسازیهای سفارشی ارائه میدهیم. چندین مشتری با اتصال دستگاه به سیستم برنامهریزی خود، تولید در حالت خاموشی (lights-out production) را پیادهسازی کردهاند.
۵. زمان تحویل چقدر است و چه پشتیبانیهایی در دسترس است؟
زمان استاندارد تحویل، بسته به پیکربندی، ۱۰ تا ۱۲ هفته از زمان تأیید سفارش است. ما نصب و آموزش را در محل مشتری ارائه میدهیم و شبکه خدمات جهانی ما تحویل قطعات یدکی را ظرف ۴۸ ساعت در اکثر مناطق تضمین میکند. برای کاربردهای حیاتی، بستههای تشخیص از راه دور و تعمیر و نگهداری پیشبینیشده ارائه میدهیم.
نتیجهگیری: حرکت از تنگنا به سوی پیشرفت
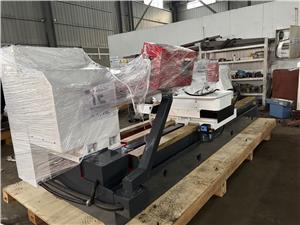
شواهد واضح است: برش و علامتگذاری دستی، هدر دادن بیصدای سود هستند. دستگاههای برش و علامتگذاری غلتکی CNC از NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. مسیری اثباتشده برای کیفیت بالاتر، هزینههای کمتر و چابکی بیشتر ارائه میدهند. چه در صنعت خودرو، HVAC یا فلزات معماری باشید، فناوری آماده است - و بازگشت سرمایه (ROI) قانعکننده است. اجازه ندهید یک ایستگاه دستی، ظرفیت تولید شما را تعیین کند.گزارش فنی ما را دانلود کنیدبرای بررسی عمیقتر مشخصات ماشین و استراتژیهای یکپارچهسازی، یابا مهندسان فروش ما تماس بگیریدبرای بحث در مورد کاربرد خاص شما. مزیت رقابتی بعدی شما ممکن است فقط یک چرخه پیشرفت فاصله داشته باشد.