
چرا ابزارهای تراشکاری از کار میافتند؟ رمزگشایی از اسرار طول عمر
چرا ابزارهای تراشکاری از کار میافتند؟ این سوالی است که در سراسر کارگاههای ماشینکاری در سراسر جهان طنینانداز میشود و اغلب با صدای ترک خوردن شدید یک قطعه کار شکسته یا صدای خفه و خفه یک قطعه کار اوراق شده همراه است. تصور کنید: ساعت ۲ بامداد است و قرار است شش ساعت دیگر یک دسته مهم از قطعات هوافضا تحویل داده شود. دستگاه تراش CNC ناگهان هشدار میدهد - به حد مجاز سایش ابزار رسیده است. تولید متوقف میشود و تقلا آغاز میشود. این سناریو کاملاً آشناست، اما پاسخ به اینکه چرا ابزارهای تراشکاری از کار میافتند فقط مربوط به سایش نیست؛ بلکه مربوط به درک رقص پیچیده بین جنس ابزار، پوشش، هندسه و کاربرد آن است. در شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.، ما دههها صرف کشف این اسرار کردهایم تا به تولیدکنندگان در دستیابی به عمر بیسابقه ابزار و قابلیت اطمینان فرآیند کمک کنیم. در این وبلاگ، ما به طور عمیق به علل ریشهای خرابی ابزارهای تراشکاری خواهیم پرداخت و راهحلهای عملی برای روان نگه داشتن عملیات شما ارائه خواهیم داد.
نقطه درد ۱: فرسودگی بیش از حد ابزار - قاتل خاموش سود
فرسودگی ابزار اجتنابناپذیر است، اما فرسودگی بیش از حد نشانهای از مشکلات اساسی است. در عملیات تراشکاری با حجم بالا، به ویژه با موادی مانند فولاد ضد زنگ یا اینکونل، ابزارها میتوانند به سرعت فرسوده شوند و منجر به تغییرات مکرر شاخص و زمان از کارافتادگی شوند. یک کارگاه تراشکاری را در نظر بگیرید که روزانه ۵۰۰ قطعه را میتراشد. اگر هر قطعه به جای ۶۰ دقیقه مورد انتظار، فقط ۳۰ دقیقه طول بکشد، این یعنی ۸ ساعت از کارافتادگی اضافی در هفته - که هزاران دلار هزینه از دست دادن بهرهوری را به همراه دارد. علاوه بر این، ابزارهای فرسوده میتوانند باعث تغییر ابعادی شوند و در نتیجه قطعات از بین بروند. هزینه فقط قیمت قطعه نیست؛ بلکه نرخ ساعت ماشین، نیروی کار و مهلتهای تحویل از دست رفته نیز هست.

راهکار: فناوریهای پیشرفته زیرلایه و پوشش
در شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.، ما با ترکیبی از زیرلایههای با کارایی بالا و پوششهای مهندسیشده، به مشکل سایش بیش از حد رسیدگی میکنیم. ابزارهای تراشکاری ما دارای زیرلایههای کاربیدی فوق ریزدانه هستند که تعادل بهینهای از سختی و چقرمگی را فراهم میکنند و در برابر سایش ساینده و چسبنده مقاومت میکنند. به عنوان مثال، سری LUCUBRATE-X ما از یک فرآیند پخت گرادیانی استفاده میکند که یک لایه سطحی سخت ایجاد میکند و در عین حال یک هسته سخت را حفظ میکند و عمر ابزار را در کاربردهای دشوار تا 40٪ افزایش میدهد. علاوه بر این، ما از پوششهای PVD پیشرفته مانند TiAlN و AlCrN استفاده میکنیم که مقاومت در برابر اکسیداسیون بالا و ضرایب اصطکاک کم را ارائه میدهند. این پوششها با دقت با استفاده از آبکاری یون قوسی رسوب داده میشوند و ضخامت یکنواخت و چسبندگی عالی را تضمین میکنند. نتیجه، ابزاری است که برای مدت طولانیتری تیزتر میماند، دفعات تعویض ابزار را کاهش میدهد و زمان از کارافتادگی را به حداقل میرساند.
نقطه درد ۲: کنترل غیرقابل پیشبینی تراشه - علت پنهان ضایعات و آسیب
کنترل براده اغلب تا زمانی که مشکلی ایجاد نکند، نادیده گرفته میشود. در عملیات تراشکاری، به خصوص با مواد انعطافپذیر مانند فولاد کم کربن، برادههای بلند و رشتهای میتوانند دور ابزار و قطعه کار بپیچند و منجر به پرداخت سطح ضعیف، شکستگی ابزار و حتی آسیب به دستگاه شوند. سناریویی را تصور کنید که یک براده در اطراف سه نظام لانه کند و باعث خرابی شود که 10000 دلار هزینه تعمیرات و هفتهها خرابی به همراه دارد. حتی مشکلات جزئی براده میتواند به دلیل پرداخت سطح ضعیف یا عدم دقت ابعادی منجر به دور ریختن قطعات شود. غیرقابل پیشبینی بودن تشکیل براده، سردرد بزرگی برای اپراتورها و مهندسان است.
راه حل: طراحی دقیق براده شکن و هندسه بهینه
شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. از طریق طراحیهای نوآورانهی برادهشکنها و هندسههای خاص هر کاربرد، به کنترل براده میپردازد. اینسرتهای تراشکاری ما شامل طیف وسیعی از برادهشکنها، از هندسههای تیز مثبت برای پرداختکاری تا هندسههای قوی منفی برای خشنکاری، هستند. به عنوان مثال، سری LUCUBRATE-CB شامل یک برادهشکن دوطرفهی منحصر به فرد است که به طور موثر برادهها را در طیف وسیعی از پیشرویها و سرعتها میشکند. ما از آنالیز المان محدود (FEA) برای شبیهسازی جریان براده و بهینهسازی سطح براده و عرض لبه استفاده میکنیم و اطمینان حاصل میکنیم که برادهها از قطعه کار دور شده و به اندازههای قابل مدیریت شکسته میشوند. این امر نه تنها سطح نهایی را بهبود میبخشد، بلکه خطر آسیبهای مرتبط با براده را نیز کاهش میدهد. علاوه بر این، ابزارهای ما با کانالهای خنککننده داخلی موجود هستند که دقیقاً مایع خنککننده را به ناحیه برش هدایت میکنند و تخلیه و خنکسازی براده را بیشتر بهبود میبخشند.
نقطه درد ۳: کیفیت متناقض ابزار - رولت قابلیت اطمینان
کیفیت متناقض ابزار میتواند برنامهریزی تولید را مختل کند. یک دسته از اینسرتها ممکن است بیعیب و نقص عمل کنند، در حالی که دسته بعدی زودتر از موعد از کار میافتد و منجر به عمر غیرقابل پیشبینی ابزار و بیثباتی فرآیند میشود. این امر به ویژه برای سلولهای خودکار که در آنها عملیات بدون مراقبت حیاتی است، مشکلساز است. یک خرابی ابزار میتواند کل خط تولید را متوقف کند و علت اصلی آن اغلب به تغییرات در کیفیت کاربید یا ضخامت پوشش برمیگردد. هزینه این ناهماهنگی نه تنها شامل ضایعات و زمان از کارافتادگی، بلکه شامل زمان مهندسی صرف شده برای عیبیابی و از دست دادن اعتماد مشتری نیز میشود.
راه حل: کنترل کیفیت دقیق و قابلیت ردیابی مواد
در شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.، ما کیفیت پایدار ابزار را از طریق یک سیستم مدیریت کیفیت جامع تضمین میکنیم. از تهیه مواد اولیه تا بازرسی نهایی، هر مرحله کنترل و مستند میشود. ما فقط پودرهای کاربید مرغوب را از تأمینکنندگان مجاز تهیه میکنیم و از فرآیندهای پخت پیشرفته با تلرانسهای دقیق استفاده میکنیم. هر سری تولید از نظر سختی، مقاومت پارگی عرضی و ریزساختار آزمایش میشود. پوششها با استفاده از تجهیزات پیشرفته با نظارت در محل اعمال میشوند تا از یکنواختی ضخامت اطمینان حاصل شود. علاوه بر این، ما قابلیت ردیابی کامل را پیادهسازی میکنیم: هر قطعه دارای یک شناسه منحصر به فرد است که به دادههای تولید آن مرتبط است و به ما امکان میدهد هرگونه انحراف را به سرعت شناسایی و برطرف کنیم. تعهد ما به کیفیت در گواهینامه ISO 9001 و سیاست بدون نقص ما برای کاربردهای حیاتی منعکس شده است.
داستانهای موفقیت مشتریان: نتایج واقعی از تولیدکنندگان واقعی
فقط به حرف ما اکتفا نکنید. در اینجا چند نمونه از چگونگی کمک شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. به مشتریان در غلبه بر چالشهای تراشکاری ارائه شده است.
مورد ۱: ماشینکاری دقیق در اشتوتگارت، آلمان
آقای کلاوس مایر، مدیر تولید در یک تامینکننده پیشرو خودرو در اشتوتگارت، هنگام تراشکاری فولاد سختشده (HRC 55) با سایش بیش از حد ابزار دست و پنجه نرم میکرد. با استفاده از اینسرتهای معمولی، عمر ابزار تنها 20 دقیقه بود که منجر به وقفههای مکرر میشد. پس از تغییر به سری LUCUBRATE-HS با پوشش TiAlN و سنگزنی لبه قوی، عمر ابزار به 45 دقیقه افزایش یافت - 125٪ بهبود. مایر میگوید: "ثبات قابل توجه است. ما زمان از کارافتادگی را 30٪ و هزینههای اینسرت را 20٪ کاهش دادهایم."
مورد ۲: قطعات هوافضا در تولوز، فرانسه
در یک تولیدکننده هوافضا در تولوز، کنترل براده هنگام تراشکاری Inconel 718 یک مسئله اساسی بود. برادههای بلند و رشتهای باعث شکستگی مکرر ابزار و قطعات دور ریخته شده میشدند. مهندسان کاربردی ما، اینسرت LUCUBRATE-AERO را با یک برادهشکن مخصوص و خنککننده داخلی توصیه کردند. نتیجه: زمان از کارافتادگی مربوط به براده تا 70 درصد کاهش یافت و سطح نهایی به Ra 0.8 میکرومتر بهبود یافت. خانم سوفی لورن، مهندس تولید، میگوید: "پشتیبانی فنی استثنایی بود. آنها فقط ابزار به ما نمیفروختند؛ آنها مشکل ما را حل کردند."
مورد ۳: فروشگاه کار در کلیولند، ایالات متحده آمریکا
آقای مایک جانسون، صاحب یک کارگاه تولیدی در کلیولند، اوهایو، با عمر ابزار نامنظم تأمینکننده قبلی خود مواجه شد که باعث برنامههای تحویل غیرقابل پیشبینی میشد. پس از استفاده از ابزارهای تراشکاری NANTONG LUCUBRATE، او شاهد کاهش ۴۰ درصدی زمان توقف مربوط به ابزار و افزایش ۱۵ درصدی توان عملیاتی بود. جانسون اظهار داشت: "قابلیت اطمینان، انقلابی در این زمینه است. اکنون میتوانم زمانهای تحویل کوتاهتری را اعلام کنم و مشتریانم را راضی نگه دارم."
مورد 4: تولید کننده تجهیزات سنگین در سائوپائولو، برزیل
در سائوپائولو، یک تولیدکننده تجهیزات سنگین، شفتهای بزرگی از جنس فولاد ۴۱۴۰ را میچرخاند. سایش ابزار شدید بود و اینسرتها تنها ۱۵ دقیقه دوام میآوردند. اینسرتهای LUCUBRATE-HEAVY ما با پوشش ضخیم CVD و آمادهسازی قوی لبه، عمر ابزار را به ۴۰ دقیقه افزایش دادند و تعویض ابزار را ۶۰٪ کاهش دادند. آقای کارلوس سیلوا، مدیر کارخانه، میگوید: «ما سالانه بیش از ۵۰،۰۰۰ دلار فقط در هزینههای اینسرت صرفهجویی کردهایم.»
کاربردها و مشارکتها: مورد اعتماد در صنایع مختلف
شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. به طیف متنوعی از صنایع، از جمله خودرو، هوافضا، پزشکی و مهندسی عمومی، خدمات ارائه میدهد. ابزارهای تراشکاری ما در کاربردهایی مانند موارد زیر استفاده میشوند:
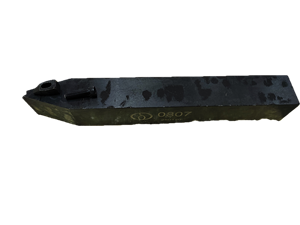
- خودرو: میل لنگ، میل بادامک، چرخ دنده های گیربکس، دیسک های ترمز.
- هوافضا: اجزای موتور، قطعات ارابه فرود، اتصالات سازهای.
- پزشکی: ایمپلنتهای ارتوپدی، ابزارهای جراحی.
- انرژی: اتصالات نفت و گاز، قطعات توربین.
ما مفتخریم که با توزیعکنندگان و تولیدکنندگان اصلی تجهیزات (OEM) پیشرو در سراسر جهان همکاری میکنیم. به عنوان مثال، ما یک قرارداد تأمین استراتژیک با یک سازنده بزرگ ابزار ماشینی اروپایی داریم که ابزارهای تراشکاری ما را برای راهحلهای آماده به کار خود مشخص میکند. در آمریکای شمالی، ما با چندین توزیعکننده برتر همکاری میکنیم تا موجودی محلی و پشتیبانی فنی را تضمین کنیم. این مشارکتها بر اساس اعتماد متقابل و تعهد مشترک به نوآوری و کیفیت بنا شدهاند.
سوالات متداول: بینشهای فنی برای مهندسان و مدیران تدارکات
Q1: چگونه پوشش مناسب برای تراشکاری فولاد ضد زنگ را انتخاب کنم؟
A1: برای فولاد ضد زنگ، سایش چسبنده و لبههای انباشته از مشکلات رایج هستند. ما پوششهای PVD مانند AlCrN یا TiAlN با محتوای بالای آلومینیوم را توصیه میکنیم که مقاومت در برابر اکسیداسیون عالی و اصطکاک کم را ارائه میدهند. علاوه بر این، یک سطح صیقلی میتواند لبههای انباشته را کاهش دهد. سری LUCUBRATE-SST ما به طور خاص برای فولاد ضد زنگ طراحی شده است که دارای یک پوشش AlCrN چند لایه و لبه تیز برای برشهای تمیز است.
سوال ۲: چه عواملی باعث خرابی برادهشکن میشوند و چگونه میتوانم از آن جلوگیری کنم؟
A2: خرابی برادهشکن اغلب ناشی از نیروهای برشی بیش از حد یا کاربرد نادرست است. اطمینان حاصل کنید که هندسه برادهشکن با نرخ پیشروی و عمق برش مطابقت دارد. استفاده از برادهشکنی که برای کاربرد مورد نظر خیلی ضعیف است میتواند منجر به شکستگی شود. مهندسان کاربرد ما میتوانند به شما در انتخاب برادهشکن بهینه بر اساس پارامترهای برش شما کمک کنند. همچنین، از وقفههایی که میتوانند باعث بارهای ضربهای شوند، خودداری کنید.
س ۳: مایع خنککننده چه تاثیری بر عمر ابزار در تراشکاری دارد؟
A3: خنککننده نقش مهمی در مدیریت گرما و تخلیه براده دارد. خنککننده فشار بالا (HPC) میتواند با کاهش شوک حرارتی و بهبود شکستگی براده، عمر ابزار را به میزان قابل توجهی افزایش دهد. با این حال، برای برخی از مواد مانند چدن، ماشینکاری خشک ممکن است ترجیح داده شود. ابزارهای ما برای کار با استراتژیهای مختلف خنککننده طراحی شدهاند و ما کانالهای خنککننده داخلی را برای تحویل دقیق ارائه میدهیم.
Q4: آیا میتوانم از همان ابزار تراشکاری برای خشنکاری و پرداختکاری استفاده کنم؟
A4: در حالی که برخی ابزارها همه کاره هستند، استفاده از یک ابزار اختصاصی برای هر عملیات عموماً کارآمدتر است. ابزارهای خشنکاری دارای لبههای قوی و برادهشکنهایی هستند که برای پیشرویهای بالا طراحی شدهاند، در حالی که ابزارهای پرداخت دارای لبههای تیز و هندسههای مثبت برای برشهای سبک و پرداخت سطح خوب هستند. استفاده از یک ابزار خشنکاری برای پرداخت ممکن است منجر به کیفیت پایین سطح و کاهش عمر ابزار شود. ما طیف وسیعی از ابزارهای بهینه شده برای عملیات خاص را ارائه میدهیم.
Q5: زمان تحویل معمول برای ابزارهای تراشکاری سفارشی چقدر است؟
A5: برای طرحهای سفارشی، زمان تحویل به پیچیدگی و کمیت بستگی دارد. معمولاً میتوانیم ابزارهای تراشکاری سفارشی را ظرف ۴ تا ۶ هفته پس از تأیید طرح تحویل دهیم. سرویس نمونهسازی سریع ما میتواند ابزارهای نمونه را در کمتر از ۲ هفته برای آزمایش تولید کند. ما از نزدیک با مشتریان همکاری میکنیم تا به جدول زمانی پروژه آنها برسیم.
نتیجهگیری: از تمام پتانسیل عملیات تراشکاری خود استفاده کنید
خرابی ابزار تراشکاری نباید یک کابوس تکراری باشد. با درک علل ریشهای و بهرهگیری از راهحلهای پیشرفته ابزارسازی از NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.، میتوانید به عمر طولانیتر ابزار، کنترل براده ثابت و عملکرد قابل اعتماد دست یابید. تعهد ما به کیفیت و نوآوری به تولیدکنندگان در سراسر جهان کمک کرده است تا هزینهها را کاهش داده و بهرهوری را بهبود بخشند. آمادهاید تا عملیات تراشکاری خود را به سطح بالاتری ببرید؟ برای درخواست نسخهای از مقاله فنی ما، "فناوریهای پیشرفته ابزار تراشکاری برای کاربردهای دشوار" یا برای تعیین وقت مشاوره، با مهندسان فروش ما تماس بگیرید. اجازه دهید به شما کمک کنیم چالشها را به موفقیت تبدیل کنید.



