
چرا ماشینهای برش و مارکزنی رول CNC؟
تصور کنید: ساعت ۲ بامداد سهشنبه است و خط تولید شما به مدت سه ساعت از کار افتاده است. مقصر؟ یک قالب شیاردار فرسوده که باعث برشهای نامنظم در دستهای از ورقههای هسته ترانسفورماتور میشود. تیم شما در حال تقلا است، سطل ضایعات در حال پر شدن است و مشتری که منتظر آن محموله است، از قبل جریمههایی را تهدید میکند. شما تنها نیستید. این سناریو در کارخانههای تولیدی در سراسر جهان اتفاق میافتد و دقیقاً به همین دلیل است که ...دستگاه برش و مارک زنی رول CNCمیتواند یک تغییر دهندهی بازی باشد. در این وبلاگ، ما عمیقاً بررسی خواهیم کرد که چگونه این ماشینها به نقاط درد بحرانی میپردازند، کارایی را افزایش میدهند و بازگشت سرمایه (ROI) قابل اندازهگیری ارائه میدهند. ما همچنین مثالهای دنیای واقعی و بینشهای فنی را برای کمک به شما در تصمیمگیریهای آگاهانه به اشتراک خواهیم گذاشت.
نقاط درد: هزینههای پنهان حاشیهنویسی و برندسازی ناکارآمد
نقطه درد ۱: کیفیت نامناسب برش که منجر به ضایعات و دوبارهکاری میشود
در صنایعی مانند تولید ترانسفورماتور، دقت شیارها روی ورقههای هسته مستقیماً بر خواص مغناطیسی و تناسب مونتاژ تأثیر میگذارد. شیارزنی دستی یا نیمهخودکار اغلب از سایش ابزار، عدم همترازی و تغییرپذیری اپراتور رنج میبرد. نتیجه: شیارهایی که خیلی عمیق، خیلی کم عمق یا زاویه نامناسب هستند. این امر منجر به نرخ ضایعات تا 5 تا 8 درصد در برخی عملیات میشود. برای یک کارخانه متوسط که 100000 ورقه در ماه تولید میکند، این 5000 تا 8000 قطعه هدر رفته است. با هزینه مواد 2 دلار برای هر ورقه، این 10000 تا 16000 دلار فقط از دست دادن مستقیم مواد است، تازه نیروی کار و انرژی مصرفی را هم که در نظر بگیریم. علاوه بر این، دوبارهکاری 15 تا 20 درصد به زمان تولید اضافه میکند، حمل و نقل را به تأخیر میاندازد و هزینههای اضافه کاری را افزایش میدهد.

نقطه درد ۲: فرآیندهای کند برندسازی که باعث ایجاد تنگنا میشوند
برندسازی - چه برای قابلیت ردیابی، چه برای برندسازی یا رعایت مقررات - اغلب یک اقدام ثانویه است. مهرزنی دستی یا ایستگاههای جداگانه برای برندسازی، تنگناهایی ایجاد میکنند. به عنوان مثال، یک تولیدکننده اروپایی قطعات فولادی الکتریکی از یک پرس دستی برای برندسازی استفاده کرد که به یک اپراتور اضافی نیاز داشت و 30 ثانیه به زمان هر قطعه اضافه میکرد. با نرخ تولید 120 قطعه در ساعت، این یک ساعت کار اضافی برای هر 120 قطعه است. در طول یک سال، این به هزاران دلار هزینه نیروی کار اضافه میشود و توان عملیاتی را محدود میکند. علاوه بر این، عمق نامتناسب برندسازی میتواند منجر به علائم ناخوانا شود و باعث مشکلات ردیابی و فراخوانهای احتمالی شود.
نقطه درد ۳: تعویض مکرر ابزار و خرابیهای ناشی از تعمیر و نگهداری
ابزارهای برش فرسوده میشوند و تعویض آنها نیاز به تکنسینهای ماهر و زمان استراحت دارد. در یک چیدمان معمولی، تعویض ابزار ممکن است 30 تا 60 دقیقه طول بکشد. اگر چندین پروفیل را اجرا میکنید، تعویضها میتوانند 2 تا 3 بار در هر شیفت اتفاق بیفتند. این یعنی 1 تا 3 ساعت از دست دادن تولید در روز. برای کارخانهای که 24 ساعته و 5 روز هفته کار میکند، این زمان 5 تا 15 ساعت در هفته است که معادل 2 تا 6 درصد از کل زمان تولید است. هزینه زمان استراحت متفاوت است، اما با 100 دلار در ساعت سربار، 500 تا 1500 دلار در هفته میشود. علاوه بر این، نگهداری نامناسب ابزار میتواند منجر به خرابی زودرس شود و هزینههای ابزار را 20 تا 30 درصد افزایش دهد.
راهکارها: چگونه ماشینهای برش و برندینگ رول CNC به این چالشها میپردازند
راه حل ۱: کنترل دقیق CNC برای کیفیت پایدار برش
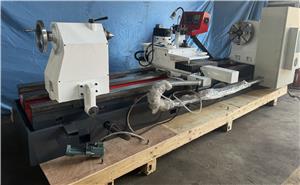
یک دستگاه برش و مارکینگ رول CNC، مانند دستگاههایی که توسط NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. مهندسی شدهاند، از محورهای سروو-محور و الگوریتمهای کنترل پیشرفته برای تضمین هندسه برش تکرارپذیر استفاده میکند. سیستم برش مبتنی بر غلتک این دستگاه، فشار یکنواختی اعمال میکند، سایش ابزار را به حداقل میرساند و ثبات را در طول تولید طولانی حفظ میکند. با نظارت بلادرنگ و جبران خودکار سایش ابزار، نرخ ضایعات را میتوان به کمتر از ۱٪ کاهش داد. برای تولیدکننده ترانسفورماتور که قبلاً ذکر شد، این به معنای صرفهجویی ۸۰۰۰ تا ۱۳۰۰۰ دلار در ماه فقط در هزینههای مواد، به علاوه کاهش دوبارهکاری و زمان چرخه سریعتر است.
راهکار ۲: برندسازی یکپارچه برای تولید ساده
با ادغام برندسازی در فرآیند برش، این دستگاهها ایستگاههای جداگانهی برش را حذف میکنند. واحد برش میتواند با چرخهی برش هماهنگ شود و بدون زمان اضافی، علامتها را اضافه کند. برای تولیدکنندهی اروپایی، این به معنای حذف یک اپراتور در هر شیفت و افزایش ۱۵ درصدی توان عملیاتی بود. عمق برش دقیقاً از طریق CNC کنترل میشود و خوانایی و انطباق را تضمین میکند. در طول یک سال، صرفهجویی در نیروی کار به تنهایی میتواند بیش از ۵۰،۰۰۰ دلار باشد، تازه کاهش فضای کف و کار در حال انجام را هم نباید فراموش کرد.
راهکار ۳: ابزارآلات با قابلیت تعویض سریع و نگهداری و تعمیرات پیشبینیشده
دستگاههای برش رول CNC مدرن دارای سیستمهای تعویض سریع ابزار هستند که زمان تعویض را به کمتر از 10 دقیقه کاهش میدهند. با نگهدارندههای ابزار استاندارد و تنظیمات از پیش تعیینشده، اپراتورها میتوانند پروفیلها را با حداقل زمان توقف تعویض کنند. علاوه بر این، الگوریتمهای تعمیر و نگهداری پیشبینیکننده، سایش ابزار را تجزیه و تحلیل کرده و قبل از خرابی به اپراتورها هشدار میدهند و از توقفهای برنامهریزی نشده جلوگیری میکنند. برای کارخانهای با سه تعویض در روز، این امر 1-2 ساعت در روز صرفهجویی میکند و اثربخشی کلی تجهیزات (OEE) را 5-10٪ افزایش میدهد. عمر ابزار نیز از طریق پارامترهای برش بهینه 20٪ افزایش مییابد.
موارد مشتری: نتایج واقعی از تولیدکنندگان واقعی
مورد 1: Müller Elektrotechnik GmbH، آلمان
شرکت Müller Elektrotechnik، تولیدکننده هستههای ترانسفورماتور، به دلیل شیارهای نامنظم با نرخ ضایعات ۶ درصدی دست و پنجه نرم میکرد. پس از نصب یک دستگاه شیارزنی و علامتگذاری غلتکی CNC از شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.، ضایعات در عرض سه ماه به ۰.۸ درصد کاهش یافت. سرعت تولید ۲۰ درصد افزایش یافت و ادغام علامتگذاری دو ساعت در روز در زمان کار صرفهجویی کرد. مدیر تولید، کلاوس ریشتر، گفت: «دقت و قابلیت اطمینان دستگاه Lucubrate، کنترل کیفیت ما را متحول کرده است. ما شاهد افزایش ۲۵ درصدی در توان عملیاتی کلی و کاهش قابل توجه شکایات مشتریان بودهایم.»
مورد ۲: صنایع پاورکور، ایالات متحده آمریکا
شرکت PowerCore Industries که در اوهایو مستقر است، ورقههای فولادی الکتریکی را برای بخش خودرو تولید میکند. آنها با تعویض مکرر ابزار و هزینههای بالای نگهداری مواجه بودند. قابلیت تعویض سریع ابزار و قابلیت نگهداری پیشبینیشده دستگاه Lucubrate، زمان تعویض را 70٪ و هزینههای نگهداری را 30٪ کاهش داد. سارا تامپسون، مهندس کارخانه، خاطرنشان کرد: «ما قبلاً ساعتها صرف تعویض ابزار میکردیم؛ اکنون این کار در عرض چند دقیقه انجام میشود. قابلیتهای خود-تشخیصی دستگاه عملاً خرابیهای برنامهریزی نشده را از بین برده است.» ظرف شش ماه، OEE از 65٪ به 78٪ بهبود یافت.
مورد ۳: شرکت ElectroStampi Srl، ایتالیا
ElectroStampi، تولیدکننده قطعات مهرزنی شده، نیاز به بهبود قابلیت ردیابی برند داشت. واحد یکپارچه برندسازی در دستگاه Lucubrate به آنها این امکان را داد که هر قطعه را با یک کد منحصر به فرد در سرعت کامل تولید علامتگذاری کنند. هزینههای نیروی کار سالانه 40،000 دلار کاهش یافت و انطباق با قابلیت ردیابی بهبود یافت. مارکو بیانچی، مدیر عملیات، گفت: "ادغام برندسازی با برش، یک تغییر اساسی است. ما یک گلوگاه را از بین بردهایم و قابلیت ردیابی محصول خود را بهبود بخشیدهایم که مشتریان ما از آن قدردانی میکنند."
کاربردها و مشارکتها: این ماشینها در کجا میدرخشند
دستگاههای برش و مارکزنی رول CNC در صنایع مختلف ضروری هستند:
- تولید ترانسفورماتور:برش و مارک گذاری لایههای هسته برای ترانسفورماتورهای قدرت و توزیع.
- پردازش فولاد الکتریکی:برش دقیق برای موتورها، ژنراتورها و راکتورها.
- قطعات خودرو:مارک گذاری و برش ورقههای استاتور و روتور.
- تجهیزات تهویه مطبوع:شیاردار کردن پرههای فن و اجزای محفظه.
شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD با توزیعکنندگان و تولیدکنندگان اصلی تجهیزات (OEM) پیشرو در سراسر اروپا و آمریکای شمالی همکاریهایی برقرار کرده است. به عنوان مثال، یک توزیعکننده بزرگ اروپایی تجهیزات پردازش فولاد الکتریکی، منحصراً ماشینآلات Lucubrate را برای مشتریان خود تهیه میکند و به استحکام و پشتیبانی پس از فروش آنها اشاره میکند. این همکاریها تضمین میکند که مشتریان نه تنها ماشینآلات درجه یک، بلکه خدمات محلی و قطعات یدکی را نیز دریافت میکنند.
سوالات متداول: بینشهای فنی برای مهندسان و مدیران تدارکات
۱. زمان چرخه معمول برای برش و علامت گذاری ورقههای ترانسفورماتور چقدر است؟
زمان چرخه به ضخامت مواد و پیچیدگی برش بستگی دارد، اما برای یک لمینت استاندارد با ضخامت 0.5 میلیمتر با یک برش و علامت تجاری، یک دستگاه برش رول CNC میتواند به زمان چرخه 1-2 ثانیه برای هر قطعه دست یابد. مدلهای پرسرعت میتوانند تا 60 ضربه در دقیقه برسند و از این طریق توان عملیاتی بالایی را تضمین کنند.
۲. دستگاه چگونه با درجات مختلف مواد، مانند فولاد الکتریکی دانهبندیشده و غیر دانهبندیشده، کار میکند؟
The machine's CNC system allows for easy adjustment of notching parameters (speed, pressure, depth) to accommodate various material grades. The roller notching mechanism is designed to minimize stress on grain-oriented steels, preserving magnetic properties. Tooling is also optimized for different hardness levels.
3. What are the maintenance requirements and typical tool life?
Regular maintenance includes lubrication, cleaning, and periodic calibration. Tool life varies with material and usage but typically ranges from 100,000 to 500,000 notches before resharpening. With predictive maintenance features, tool life can be maximized, and unexpected failures avoided.
4. Can the branding unit be customized for different mark sizes and depths?
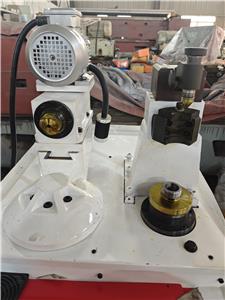
Yes, the branding unit is highly customizable. Mark size, depth, and content (e.g., alphanumeric codes, logos) can be programmed via the CNC interface. Depth control is precise to within ±0.02mm, ensuring legibility without compromising material integrity.
5. What safety standards does the machine comply with?
Our machines are designed to meet CE and ISO safety standards, including emergency stop systems, guard interlock, and safety light curtains. We also provide documentation for compliance with local regulations.
Conclusion: Invest in Precision, Efficiency, and Reliability
In today's competitive manufacturing landscape, the cost of inefficient notching and branding is too high to ignore. A CNC roll notching and branding machine from NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. offers a proven solution to reduce scrap, eliminate bottlenecks, and minimize downtime. With real-world results showing scrap reduction from 6% to under 1%, throughput increases of 20%, and labor savings of $40,000 annually, the ROI is compelling. Don't let outdated processes hold you back. For a detailed technical whitepaper or to speak with our sales engineers about your specific application, contact us today. Let's engineer a more efficient future together.



