چرا ماشینهای سنگزنی CNC CBN؟
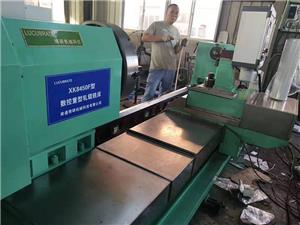
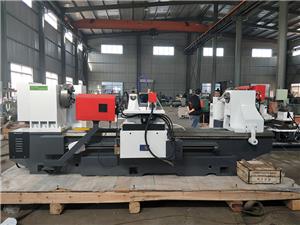
چرا دستگاههای سنگزنی CNC CBN؟ اگر در حال سنگزنی فولادهای ابزار سختشده، سوپرآلیاژها یا قطعات دقیق هستید، احتمالاً سوزش زمان چرخه آهسته، پرداختهای سطحی ناهماهنگ و چرخهای سنگزنی که سریعتر از آنچه بتوان «چرخه پرداخت» نامید، فرسوده میشوند را احساس کردهاید. پاسخ ساده است:دستگاههای سنگزنی CNC CBN نسبت به سیستمهای سنگزنی معمولی، نرخ برادهبرداری بالاتر، عمر چرخ طولانیتر و تلرانسهای دقیقتری ارائه میدهند.و آنها این کار را با تنظیمات کمتر و دخالت کمتر اپراتور انجام میدهند. در این وبلاگ، دلایل فنی اینکه چرا این ماشینها به ستون فقرات تولید با دقت بالا در شرکتهایی مانند NANTONG LUCUBRATE MACHINERY TECHNICAL LTD تبدیل شدهاند و اینکه چگونه نقاط درد دنیای واقعی را حل میکنند، بررسی خواهیم کرد.
نقطه درد ۱: هزینههای سرسامآور ابزار و تراشیدن مکرر چرخها

چرخهای اکسید آلومینیوم معمولی هنگام سنگزنی فولادهای سختشده بالای ۵۵ HRC به سرعت ساییده میشوند. یک کارگاه معمولی ممکن است هر ۲۰ تا ۳۰ قطعه، چرخ را ساب بزند و ۱۵ تا ۲۰ دقیقه زمان غیرمولد در هر چرخه اضافه کند. در طول یک سال، این یعنی هزاران دلار هزینه نیروی کار و مصرف چرخ. بدتر از آن، سایش نامنظم چرخ منجر به مخروطی شدن و تغییر اندازه میشود و اپراتورها را مجبور میکند که به صورت دستی جبران کنند - که باعث ایجاد خطای انسانی میشود.
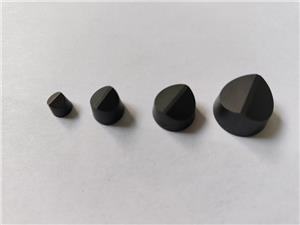
راه حل:دستگاههای سنگزنی CNC CBN از چرخهای نیترید بور مکعبی (CBN) استفاده میکنند که از نظر سختی پس از الماس در رتبه دوم قرار دارند. چرخهای CBN هنگام سنگزنی فولادهای سختشده، 50 تا 100 برابر بیشتر از اکسید آلومینیوم دوام میآورند. با پرداخت و جبران پروفیل کنترلشده توسط CNC، دستگاه بهطور خودکار تیزی چرخ را حفظ میکند. نتیجه: وقفههای کمتر، هزینههای مصرفی کمتر و هندسه قطعه ثابت. در NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.، دستگاههای ما پرداخت در حین کار را با غلتکهای الماس سروو کنترلشده ادغام میکنند و تضمین میکنند که چرخ CBN بدون دخالت اپراتور تیز میماند.
نقطه درد ۲: آسیب حرارتی و مشکلات یکپارچگی سطح
سنگزنی فولادهای سختشده گرمای قابل توجهی تولید میکند. بدون خنکسازی و کنترل مناسب، علائم سوختگی، ترکهای ریز و تنشهای پسماند کششی ایجاد میشود که همگی عمر خستگی را به خطر میاندازند. در کاربردهای هوافضا و پزشکی، یک قطعه سوخته میتواند به معنای یک دسته اوراقشده به ارزش هزاران دلار باشد. مهندسان اغلب به پاسهای آهسته و کمعمق متوسل میشوند که بهرهوری را از بین میبرد.
راه حل:دستگاههای سنگزنی CNC CBN از خنککننده با فشار بالا (اغلب 70 تا 100 بار) که دقیقاً به ناحیه سنگزنی هدایت میشود، استفاده میکنند. همراه با رسانایی حرارتی بالای CBN، گرما به طور مؤثر منتقل میشود. کنترل CNC سرعت چرخ، نرخ پیشروی و عمق برش را در زمان واقعی بر اساس جنس و شرایط چرخ بهینه میکند. نتیجه: بدون سوختگی، تنشهای پسماند فشاری و پرداخت سطح تا Ra 0.2 میکرومتر - بدون کاهش زمان چرخه. دستگاههای ما در NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. دارای خنککننده از طریق اسپیندل و طراحیهای پیشرفته نازل هستند که قوس برش را هدف قرار میدهند.
نقطه درد ۳: خرابیهای برنامهریزی نشده و تنظیمات پیچیده
تغییر از یک قطعه به قطعه دیگر اغلب نیاز به تعویض چرخ، تنظیم فیکسچر و برنامههای تست مجدد دارد. برای کارگاههای با اختلاط بالا و حجم کم، این زمان از کارافتادگی، سودآوری را کاهش میدهد. علاوه بر این، اپراتورهای بیتجربه در بالانس دستی چرخ و پرداخت مشکل دارند که منجر به لرزش و پرداخت ضعیف میشود.
راه حل:دستگاههای سنگزنی CNC CBN برای انعطافپذیری ساخته شدهاند. با تعویض خودکار چرخ (اختیاری)، سیستمهای پالت و برنامهریزی پارامتری، زمان تعویض از ساعتها به دقیقه کاهش مییابد. دستگاه CNC به طور خودکار بالانس چرخ، پرداخت و جبران خسارت را انجام میدهد. در NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.، دستگاههای ما با HMI کاربرپسند و تشخیص از راه دور ارائه میشوند، بنابراین حتی اپراتورهای کمتجربهتر نیز میتوانند به نتایج ثابتی دست یابند. ادغام موتورهای خطی و هدهای کاری محرک مستقیم، تعمیر و نگهداری و لرزش را بیشتر کاهش میدهد.
داستانهای موفقیت مشتریان
۱. شرکت ابزارهای دقیق، اوهایو، ایالات متحده آمریکا– یک تولیدکننده فرزهای انگشتی کاربیدی هنگام سنگزنی شیارها با مشکل سایش چرخ مواجه بود. پس از نصب یک دستگاه سنگزنی CNC CBN از شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.، عمر چرخ 80٪ افزایش و زمان چرخه 25٪ کاهش یافت. مارک رینولدز، مدیر کارخانه، گفت: «ما اکنون با همان نیروی کار، 40٪ قطعات بیشتری را در هر شیفت سنگزنی میکنیم.»
۲. شرکت Aero Components GmbH، آلمان– این تأمینکننده هوافضا نیاز داشت سوختگی ریشههای پرههای توربین را از بین ببرد. خنککننده فشار بالای دستگاه ما و کنترل CNC، ضایعات را از ۵٪ به ۰.۳٪ کاهش داد. دکتر آنا وبر، مدیر کیفیت، اظهار داشت: «یکپارچگی سطح به طور مداوم در محدوده مشخصات است و مشتریان ما متوجه آن شدهاند.»
۳. شرکت تجهیزات پزشکی، انگلستان– سنگزنی ایمپلنتهای ارتوپدی نیاز به پرداخت آینهای و بدون آسیب حرارتی دارد. با دستگاه سنگزنی CNC CBN ما، آنها به Ra 0.15 µm دست یافتند و عملیات پرداخت را حذف کردند. مدیر تولید، جیمز ویتفیلد، گفت: «ما زمان تولید را در هر دسته دو روز کاهش دادیم.»
۴. راهکارهای قالبگیری و قالبگیری، ژاپن– این قالبساز هنگام سنگزنی فولاد سختشده H13 با سایش مکرر چرخ قالبگیری مواجه شد. سایش خودکار دستگاه ما و چرخ CBN آن، دفعات سایش را تا ۹۰٪ کاهش داد و اثربخشی کلی تجهیزات (OEE) را از ۶۵٪ به ۸۲٪ افزایش داد. رئیس هیروشی تاناکا خاطرنشان کرد: «قابلیت اطمینان فوقالعاده است.»
۵. تأمینکننده خودرو، میشیگان، ایالات متحده آمریکا– سنگزنی چرخدندههای گیربکس با چرخهای معمولی باعث تغییر اندازه میشد. دستگاه CNC CBN ما تلرانس ±0.005 میلیمتر را حفظ کرد و ضایعات را 12٪ کاهش داد. مهندس تولید، لیزا چن، گفت: «ما سرمایهگذاری را در 14 ماه بازیابی کردیم.»
درخواستها و مشارکتها
ماشینهای سنگزنی CNC CBN در موارد زیر برتری دارند:سنگ زنی ابزار برش(متهها، فرزهای انگشتی، اینسرتها)قطعات هوافضا(پرهها، پرهها، قطعات ارابه فرود)ایمپلنتهای پزشکی(استخوانهای لگن، اجزای زانو)،سیستم انتقال قدرت خودرو(چرخ دنده ها، شفت ها، میل بادامک ها) ومردن و قالب زدن(اینسرتهای سختکاریشده). شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. با تولیدکنندگان پیشرو چرخهای CBN همکاری میکند و پایگاه نصبشدهی رو به رشدی با توزیعکنندگان در آمریکای شمالی و اروپا دارد. همکاری ما با تأمینکنندگان ابزار دقیق، بهینهسازی ماشینهای ما را برای جدیدترین سایندههای CBN تضمین میکند. مدیران تدارکات شرکتهایی مانند زیمنس و بوش برای ممیزیهای فنی از تأسیسات ما بازدید کردهاند و ما ماشینآلات را برای تأمینکنندگان رده اول در بخشهای خودرو و هوافضا تأمین کردهایم.
سوالات متداول
س: عمر معمول چرخهای CBN در مقایسه با چرخهای اکسید آلومینیوم چقدر است؟
الف) هنگام سنگزنی فولاد سختشده (60 HRC)، چرخهای CBN بسته به پارامترها، 50 تا 100 برابر بیشتر عمر میکنند. با پرداخت مناسب، میتوانید انتظار 10،000 تا 20،000 قطعه در هر چرخ را داشته باشید در حالی که این عدد برای اکسید آلومینیوم 200 تا 500 است.
س: آیا ماشینهای سنگزنی CNC CBN میتوانند هم خشنکاری و هم پرداختکاری را انجام دهند؟
بله. با نرخ بالای برادهبرداری (تا 10 میلیمتر مکعب بر میلیمتر بر ثانیه) و پرداختهای دقیق (Ra 0.2 میکرومتر)، یک دستگاه میتواند عملیات خشنکاری و پرداخت را در یک مرحله انجام دهد و زمان جابجایی و تولید را کاهش دهد.
س: چه فشار خنک کننده ای برای سنگ زنی CBN توصیه می شود؟
الف) ما برای سنگزنی خزشی و با راندمان بالا، فشار ۷۰ تا ۱۰۰ بار را توصیه میکنیم. این امر تخلیه و خنکسازی برادهها را تضمین میکند و از سوختگی و بارگذاری چرخ جلوگیری میکند.
س: چگونه تکرارپذیری را در شیفتهای مختلف تضمین میکنید؟
الف) سیستمهای CNC ما شامل بالانس خودکار چرخ، اندازهگیری در حین فرآیند و جبران دما هستند. دستگاه تمام پارامترها را ثبت میکند و تشخیص از راه دور به مهندسان ما این امکان را میدهد که در صورت بروز انحراف، کمک کنند.
س: زمان تحویل و نصب چقدر است؟
الف) معمولاً ۱۲ تا ۱۶ هفته از زمان سفارش تا ارسال، به علاوه ۲ هفته برای نصب و آموزش. ما آموزش راهاندازی و اپراتوری در محل را ارائه میدهیم.
نتیجهگیری و دعوت به اقدام
دستگاههای سنگزنی CNC CBN فقط یک ارتقاء نیستند - آنها یک سرمایهگذاری استراتژیک در کاهش هزینه، کیفیت و انعطافپذیری هستند. چه ابزارهای برش را سنگزنی کنید و چه قطعات هوافضا، ترکیب سایندههای CBN و کنترل CNC دستاوردهای قابل اندازهگیری را ارائه میدهد. برای کسب اطلاعات بیشتر، مقاله فنی ما با عنوان "بهینهسازی پارامترهای سنگزنی CBN برای فولادهای سختشده" را دانلود کنید یا برای مشاوره شخصی با مهندسان فروش ما در NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. تماس بگیرید. اجازه دهید به شما کمک کنیم سنگزنی را از یک گلوگاه به یک مزیت رقابتی تبدیل کنید.