
آیا کارگاه شما برای تراشکاری CNC سنگین آماده است؟
تصور کنید: ساعت ۳ بامداد است و تلفن شما زنگ میخورد. سرپرست شیفت شب گزارش میدهد کهتراش CNC سنگیندوباره خراب شده است. اسپیندل صدای سایش میدهد و تلرانس روی آن دسته مهم از شفتهای اینکونل در حال کاهش است. شما در حال حاضر در حال محاسبه اضافه کاری، تحویل از دست رفته و تماس عصبانی از بزرگترین مشتری خود هستید. اگر این صحنه برایتان آشناست، تنها نیستید. در واقع، به همین دلیل است که ما این مقاله را نوشتیم.
بنابراین، آیا کارگاه شما واقعاً برای نیازهای تراشکاری CNC سنگین آماده است؟ پاسخ کوتاه: تنها در صورتی که دستگاه را با کار تطبیق داده باشید، و این به معنای چیزی بیش از اسب بخار است. این به معنای درک تنشهای منحصر به فرد برش آلیاژهای سخت، دینامیک حرارتی قطعات بزرگ و اقتصاد زمان آماده به کار است که باعث موفقیت یا شکست یک دوره تولید میشود. در NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.، ما دههها به کارگاهها کمک کردهایم تا با اطمینان به این سوال پاسخ دهند. در این وبلاگ، به نقاط درد، راهحلها و نتایج دنیای واقعی که یک کارگاه در حال تلاش را از یک کارگاه سودآور متمایز میکند، خواهیم پرداخت.

نقاط درد: جایی که چرخشهای سنگین دردناک هستند
تراشکاری سنگین فقط به معنای برداشتن فلز بیشتر و سریعتر نیست. بلکه به معنای مدیریت نیروهایی است که میتوانند به معنای واقعی کلمه یک دستگاه را از هم بپاشند و انجام آن با شیفتهای متوالی است. در اینجا سه نکتهی آزاردهنده وجود دارد که دائماً از مهندسان و صاحبان کارگاهها میشنویم.
۱. خرابی اسپیندل و یاتاقان تحت بارهای زیاد
وقتی یک شفت آهنگری شده ۵۰۰ کیلوگرمی را با سرعت ۲۰۰ دور در دقیقه میچرخانید، یاتاقان اسپیندل بارهایی را تحمل میکند که میتواند یک ماشین تراش استاندارد را از بین ببرد. سناریو: یک کارگاه ساختمانی در غرب میانه قراردادی برای شفتهای اصلی توربین بادی میپذیرد. آنها از یک ماشین تراش CNC همه کاره با یک سه نظام ۱۵ اینچی استفاده میکنند، چون فکر میکنند که "به اندازه کافی سنگین" است. ظرف سه ماه، یاتاقانهای اسپیندل از بین میروند. هزینه؟ نه فقط تعویض یاتاقان ۲۵۰۰۰ دلاری، بلکه ۱۲۰ ساعت خرابی، مهلتهای از دست رفته و مشتری که اکنون به دنبال تأمینکننده جدیدی است. اثرات به صورت آبشاری ظاهر میشوند: از دست دادن درآمد، آسیب دیدن اعتبار و تضعیف روحیه تیمی.
۲. رشد حرارتی و تلرانسهای ناهماهنگ
برشکاری سنگین گرما تولید میکند - مقدار زیادی از آن. با گرم شدن دستگاه و قطعه کار، آنها منبسط میشوند. در بخش بزرگی، رشد حرارتی 0.001 اینچ در هر اینچ میتواند تلرانس ±0.0005 اینچ را از بین ببرد. ما شاهد بودهایم که کارگاهها کل دستههای قطعات هوافضا را دور میریزند زیرا رانش حرارتی را در نظر نگرفتهاند. هزینه فقط جنس نیست - زمان ماشینکاری، زمان بازرسی و بندهای جریمه احتمالی در قرارداد نیز وجود دارد. کارگاهی را میشناسیم که یک سفارش 200000 دلاری را از دست داد زیرا نمیتوانست موقعیت واقعی 0.001 اینچ را روی یک فلنج با قطر 1 متر حفظ کند.
۳. کنترل براده و عمر ابزار در مواد سخت
تراشکاری فولاد سختشده (HRC 60+) یا سوپرآلیاژهایی مانند Inconel 718 یک بازی متفاوت است. تراشهها به خوبی نمیشکنند؛ آنها رشته رشته میشوند، گره میخورند و باعث خرابی میشوند. عمر ابزار میتواند به چند دقیقه کاهش یابد و هزینه اینسرتهای کاربیدی به سرعت افزایش مییابد. یک کارگاه در آلمان در حال تولید دستهای از قطعات Inconel 625 بود و برای هر قطعه ۱۲ اینسرت انجام میداد. با ۴۰ دلار برای هر اینسرت، این یعنی ۴۸۰ دلار برای هر قطعه فقط در ابزارسازی - و زمان چرخه ۴۰٪ بیشتر از مقدار ذکر شده بود. تأثیر: کارهای بیفایده، تحویلهای دیرهنگام و تیمی که از کار وحشت دارد.
راهکارها: مهندسی پاسخ
این نقاط درد اجتنابناپذیر نیستند. آنها نتیجه تجهیزات ناسازگار و فقدان طراحی خاص برای کاربرد هستند. در اینجا نحوه برخورد ما با هر یک از آنها با تراشهای CNC سنگین ما آورده شده است.
۱. طراحی مستحکم اسپیندل و یاتاقان
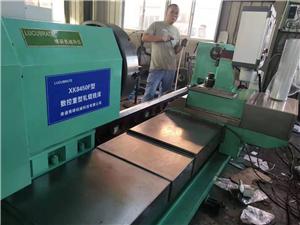
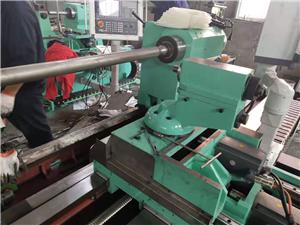
برای بارهای سنگین، اسپیندل باید دوباره ساخته شود. ماشینهای تراش ما از یک موتور اسپیندل یکپارچه و صلب با یاتاقانهای غلتکی از پیش بارگذاری شده با قطر بزرگ استفاده میکنند که بارهای شعاعی و محوری را بسیار فراتر از مقادیر معمول تحمل میکنند. ما همچنین از روانکاری اجباری و خنکسازی برای ثابت نگه داشتن دما استفاده میکنیم. نتیجه: اسپیندلهایی که دقت خود را در برشهای سنگین مداوم حفظ میکنند، با عمر یاتاقان که بر حسب سال اندازهگیری میشود، نه ماه. برای آن کارگاه تولیدی در غرب میانه، روی آوردن به ماشین تراش ما، خرابی اسپیندل را به طور کامل از بین برد - آنها به مدت دو سال است که سه شیفت کار میکنند بدون حتی یک مشکل یاتاقان.
۲. پایداری حرارتی بر اساس طراحی
رشد حرارتی از طریق ترکیبی از طراحی و کنترل مدیریت میشود. ماشینهای ما دارای طراحی متقارن سردنده، پیچهای ساچمهای خنکشونده و حسگرهای دما هستند که دادهها را برای جبران در لحظه به CNC ارسال میکنند. بستر چدنی به شدت شیاردار است تا گرما را به طور یکنواخت پخش کند. برای کارگاه هوافضا که سفارش را از دست داد، ما یک دستگاه تراش با جبران حرارتی تهیه کردیم که در یک قطعه ۱.۲ متری در طول ۸ ساعت کار، ±۰.۰۰۰۳ اینچ را تحمل میکرد. میزان ضایعات از ۱۵٪ به نزدیک صفر کاهش یافت.
۳. خنککنندهی پرفشار و مدیریت برادهها
کنترل مؤثر براده در مواد سخت نیازمند خنککننده با فشار بالا (تا ۱۰۰۰ psi) است که دقیقاً به ناحیه برش هدایت شود. ماشینهای تراش ما مجهز به خنککننده درون ابزار و نازلهای خنککننده قابل برنامهریزی هستند که مسیر ابزار را دنبال میکنند. این امر در ترکیب با درجهها و هندسههای بهینهشده اینسرت، عمر ابزار را به طرز چشمگیری افزایش میدهد. کارگاه آلمانی به ماشین تراش ما با خنککننده فشار بالا روی آورد و شاهد افزایش عمر اینسرت از ۱۲ به ۴۵ قطعه در هر لبه - بهبود ۲۷۵ درصدی - و کاهش ۲۵ درصدی زمان چرخه بود.
برای خلاصه کردن تفاوتها، در اینجا یک جدول مقایسهای آورده شده است:
| چالش | تراش استاندارد | تراش سنگین نانتونگ لوکوبرات |
|---|---|---|
| عمر بلبرینگ اسپیندل تحت بار سنگین | ۶-۱۲ ماه | ۵+ سال |
| جبران حرارتی | هیچکدام یا دستی | مبتنی بر حسگر در زمان واقعی |
| فشار مایع خنک کننده | تا ۱۵۰ psi | تا ۱۰۰۰ psi |
| حداکثر وزن قطعه | ۵۰۰ کیلوگرم | ۳۰۰۰ کیلوگرم |
| عمر ابزار در اینکونل | ۱۲ قطعه/لبه | ۴۵ قطعه/لبه |
داستانهای موفقیت مشتریان
فقط به حرف ما اکتفا نکنید. در اینجا نمونههای واقعی از مشتریانی که با این چالشها روبرو شدهاند و با NANTONG LUCUBRATE MACHINERY TECHNICAL LTD راهحلهایی پیدا کردهاند، آورده شده است.
مورد ۱: شرکت Precision Shafts، هوستون، ایالات متحده آمریکا
شرکت Precision Shafts Inc. متخصص در شفتهای بزرگ برای صنعت نفت و گاز است. آنها از یک دستگاه تراش ۲۰ ساله استفاده میکردند که نیاز به نگهداری مداوم داشت. پس از نصب دستگاه تراش سنگین ما، آنها از کاهش ۴۰ درصدی زمان چرخه و کاهش ۹۰ درصدی زمان توقفات برنامهریزی نشده خبر دادند. مایک رینولدز، مدیر کارخانه، میگوید: «ما قبلاً سالانه ۵۰،۰۰۰ دلار فقط برای تعمیرات اسپیندل بودجه اختصاص میدادیم. با دستگاه تراش Lucubrate، سه سال است که به اسپیندل دست نزدهایم. هزینه آن خودش جبران میشود.»
مورد ۲: شرکت AeroComponents GmbH، مونیخ، آلمان
شرکت AeroComponents GmbH قطعات ارابه فرود را از فولاد با استحکام بالا ماشینکاری میکند. آنها با عمر ابزار و پرداخت سطح مشکل داشتند. راهحل ما شامل یک دستگاه تراش با خنککننده فشار بالا و یک بسته ابزار سفارشی بود. عمر ابزار ۳۰۰٪ بهبود یافت و پرداخت سطح (Ra) از ۱.۶ میکرومتر به ۰.۸ میکرومتر بهبود یافت. آنا اشمیت، مهندس تولید، میگوید: «ثبات کار قابل توجه است. ما اکنون آخر هفتهها چراغها را خاموش میکنیم، کاری که قبلاً هرگز نمیتوانستیم انجام دهیم.»
مورد ۳: شرکت تجهیزات معدنی، پرت، استرالیا
این شرکت قطعات بزرگ کامیونهای معدنی، از جمله توپیهای چرخ ۲ تنی را تعمیر میکند. دستگاه تراش موجود آنها نمیتوانست این وزن را تحمل کند، بنابراین کار را با هزینه بالاتر به شرکت دیگری واگذار کردند. با ظرفیت ۳۰۰۰ کیلوگرمی و سه نظام سنگین تراش ما، آنها کار را به داخل شرکت آوردند. آنها اکنون سالانه ۱۲۰۰۰۰ دلار در هزینههای برونسپاری صرفهجویی میکنند و زمان تحویل را از ۶ هفته به ۱۰ روز کاهش دادهاند. دیو اوکانر، سرپرست کارگاه، میگوید: «این دستگاه یک هیولا است. فولاد سخت شده را به راحتی میخورد.»
مورد ۴: شرکت راهکارهای انرژی، آلبرتا، کانادا
شرکت Energy Solutions بدنههای سوپاپ را برای صنعت ماسههای نفتی تولید میکند. آنها به دلیل اعوجاج حرارتی با ضایعات مکرر مواجه بودند. دستگاه تراش ما با جبران حرارتی و یک پیچ ساچمهای خنکشده این مشکل را برطرف کرد. میزان ضایعات از ۱۲٪ به ۱.۵٪ کاهش یافت و بیش از ۲۰۰۰۰۰ دلار در سال صرفهجویی شد. لیزا ترمبلی، مدیر کیفیت، میگوید: «ما در مورد جبران حرارتی شک داشتیم. اما دقیقاً همانطور که وعده داده شده بود کار میکند. گزارشهای CMM ما اکنون به طرز کسلکنندهای ثابت هستند.»
مورد ۵: سیستمهای پیشران دریایی، روتردام، هلند
این شرکت شفتهای پروانه تا طول ۸ متر را ماشینکاری میکند. آنها به یک دستگاه تراش با دامنه نوسان زیاد و قابلیت حفظ تلرانسهای دقیق در قطعات بلند نیاز داشتند. دستگاه تراش سفارشی ما با دامنه نوسان ۲ متر و طول بستر ۱۰ متر تحویل داده شد. تلرانسها در کل طول در محدوده ۰.۰۲ میلیمتر قرار داشتند و زمان تولید ۳۰٪ کاهش یافت. یان ون در میر، مدیر فنی، میگوید: «پشتیبانی مهندسی فوقالعاده بود. آنها فقط یک دستگاه به ما نفروختند؛ آنها مشکل ما را حل کردند.»
درخواستها و مشارکتها
تراشهای CNC سنگین NANTONG LUCUBRATE در طیف وسیعی از صنایع که در آنها قابلیت اطمینان و دقت تحت بار غیرقابل انکار است، استفاده میشوند. کاربردهای کلیدی عبارتند از:
- نفت و گاز:طوقهای حفاری، اتصالات ابزار و بدنه شیرآلات.
- هوافضا:اجزای ارابه فرود، شفت موتور و قطعات سازهای.
- تولید برق:شفتهای توربین بادی، اجزای توربین گازی و روتورهای ژنراتور.
- استخراج معدن:مخروطهای سنگشکن، توپی چرخها و سیلندرهای هیدرولیک.
- نیروی دریایی:میل پروانه، دسته سکان و ماشینآلات عرشه.
ما مفتخریم که با توزیعکنندگان و تولیدکنندگان اصلی تجهیزات (OEM) پیشرو که بالاترین استانداردها را مطالبه میکنند، همکاری میکنیم. به عنوان مثال، ما ماشینهای تراش را برایماشین آلات جهانی، یک توزیعکننده عمده در آمریکای شمالی، وماشین آلات یوروتکدر اروپا. این مشارکتها بر اساس تعهد مشترک به کیفیت و پشتیبانی پس از فروش بنا شدهاند. وقتی از NANTONG LUCUBRATE خرید میکنید، فقط یک دستگاه دریافت نمیکنید؛ بلکه شبکهای از متخصصان را در اختیار دارید که صنعت شما را درک میکنند.
سوالات متداول
در اینجا پاسخ سوالاتی که اغلب از مهندسان و مدیران تدارکات میشنویم، آمده است.
س: حداکثر وزن قطعاتی که ماشینهای تراش سنگین شما میتوانند تحمل کنند چقدر است؟
الف) مدلهای استاندارد سنگین ما میتوانند قطعاتی تا وزن ۳۰۰۰ کیلوگرم را بین مراکز جابجا کنند. برای قطعات سنگینتر یا بلندتر، ما راهحلهای سفارشی با ظرفیتهای تا ۱۰۰۰۰ کیلوگرم ارائه میدهیم. نکته کلیدی، طراحی سرستون و دمستون و همچنین استحکام بستر است. ما با شما همکاری خواهیم کرد تا دستگاه مناسب برای سنگینترین قطعات شما را مشخص کنیم.
س: چگونه پایداری حرارتی را در طول چرخههای طولانی ماشینکاری تضمین میکنید؟
الف) ما از ترکیبی از طراحی و کنترل فعال استفاده میکنیم. سر دستگاه متقارن است تا گرما را به طور یکنواخت توزیع کند و پیچهای ساچمهای با روغن خنک میشوند. حسگرهای دما نقاط بحرانی را رصد میکنند و دستگاه CNC آفست ابزار را در زمان واقعی تنظیم میکند. این به ما امکان میدهد تا در قطعاتی با قطر تا ۱ متر، در یک چرخه ۸ ساعته، تلرانس ±۰.۰۰۰۵ اینچ (۰.۰۱۲۷ میلیمتر) را حفظ کنیم.
س: چه فشار خنککنندهای را برای اینکونل و سایر سوپرآلیاژها توصیه میکنید؟
الف) برای سوپرآلیاژها، خنککننده فشار بالا (HPCL) در محدوده 70 تا 100 بار (1000 تا 1450 psi) را توصیه میکنیم. این کار برای شکستن برادهها و خنک کردن مؤثر لبه برش ضروری است. ماشینهای تراش ما میتوانند به سیستمهای HPCL تا 150 بار مجهز شوند. ما همچنین خنککننده درون ابزار را برای سوراخها و حفرههای عمیق توصیه میکنیم.
س: آیا میتوان ماشینهای تراش شما را در یک خط تولید خودکار ادغام کرد؟
الف) کاملاً. کنترلهای CNC ما (معمولاً زیمنس یا فانوک) از رابطهای اتوماسیون استاندارد، از جمله سیستمهای بارگیری ربات و پالت، پشتیبانی میکنند. ما همچنین فیدرهای بار و لودرهای دروازهای را به عنوان گزینه ارائه میدهیم. ما میتوانیم با یکپارچهساز شما همکاری کنیم تا ارتباط یکپارچه با سیستمهای موجود شما تضمین شود.
س: چه نوع پشتیبانی برای نصب و آموزش ارائه میدهید؟
الف) ما نصب و راهاندازی در محل را توسط تکنسینهای آموزشدیده در کارخانه ارائه میدهیم. آموزش شامل بهرهبرداری، برنامهنویسی و نگهداری اولیه میشود. ما همچنین خدمات تشخیص از راه دور و خط تلفن 24 ساعته برای مشکلات فوری ارائه میدهیم. هدف ما به حداقل رساندن زمان از کارافتادگی شما و به حداکثر رساندن بهرهوری شما از همان روز اول است.
نتیجهگیری و فراخوان برای اقدام
تراشکاری سنگین CNC نباید باعث بیخوابی شبانه شود. با دستگاه مناسب - دستگاهی که برای بارها، گرما و برادهها طراحی شده باشد - میتوانید به کیفیت ثابتی دست یابید، زمان آماده به کار را به حداکثر برسانید و حتی در سختترین کارها نیز سود کسب کنید. شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. تخصص و مهندسی لازم برای تحقق این امر را دارد. ما به کارگاههای سراسر جهان کمک کردهایم تا عملیات تراشکاری سنگین خود را از یک گلوگاه به یک مزیت رقابتی تبدیل کنند.
اگر آمادهاید تا بررسی کنید که چگونه یک دستگاه تراش CNC سنگین از NANTONG LUCUBRATE میتواند عملیات شما را بهبود بخشد، از شما دعوت میکنیم تا مقاله فنی ما با عنوان «مهندسی برای تراشکاری سنگین: راهنمای انتخاب و بهینهسازی ماشین» را دانلود کنید. این سند جامع به متالورژی، مکانیک و اقتصاد ماشینکاری سنگین میپردازد. یا اگر مکالمه را ترجیح میدهید، مستقیماً با مهندسان فروش ما تماس بگیرید. ما به چالشهای شما گوش خواهیم داد و مشاوره فنی صادقانهای ارائه خواهیم داد - بدون تبلیغات تبلیغاتی. بیایید کارگاه شما را برای تراشکاری سنگین آماده کنیم.



