
آیا نصب رول ناچینگ برای شما هزینه دارد؟
آیا نصب رول ناچینگ برای شما هزینه دارد؟
تصور کنید: ساعت ۲:۱۵ بعد از ظهر سهشنبه است. یک سازنده در اوهایو به تازگی سومین تیرک غلتکی شیفت را به دلیل اینکه شیار ۱.۲ میلیمتر از مرکز خارج شده بود، کنار گذاشته است. اپراتور قسم میخورد که برنامه درست بوده است. تکنسین تعمیر و نگهداری، ابزارآلات را مقصر میداند. مدیر تولید در حال حاضر در حال محاسبه مجدد اضافه کاری مورد نیاز برای ارسال محموله روز جمعه است. همه ناامید هستند و هیچ کس نمیتواند به یک علت اصلی واحد اشاره کند.

اگر آن صحنه برایتان آشنا به نظر میرسد، پاسخ به سوال عنوان تقریباً مطمئناً بله است. یک دستگاه برش و علامتگذاری رول CNC سنگین، یک ارتقاء لوکس نیست؛ این تفاوت بین توان عملیاتی قابل پیشبینی و یک مته آتشنشانی روزانه است. به عبارت ساده، پاسخ این است: اگر تجهیزات فعلی شما به طرحبندی دستی، پرسهای مستقل یا علامتگذاری که به عنوان یک عملیات ثانویه انجام میشود، متکی است، شما برای این انتخاب در هر شیفت، هزینه ضایعات، نیروی کار و ظرفیت از دست رفته را پرداخت میکنید.
این وبلاگ توضیح میدهد که پول واقعاً کجا میرود، یک دستگاه برش و علامتگذاری رول CNC که به درستی مهندسی شده باشد چه کار متفاوتی انجام میدهد، و فروشگاههای واقعی چگونه این تغییر را اندازهگیری کردهاند. هدف این نیست که یک دستگاه به شما بفروشیم. هدف این است که به شما کمک کنیم هزینههای پنهان را به اندازه کافی خوب تشخیص دهید تا بتوانید با دید باز تصمیم بگیرید.
نقطه درد ۱: دقت درجه یک، رانش و ضایعات
در شکلدهی غلتکی سنگین، بریدگی یک ویژگی مکانیابی است. اگر بریدگی وجود نداشته باشد، همه چیز در پاییندست وجود ندارد: براکت جفتکننده، فیکسچر جوش، مونتاژ نهایی. بسیاری از کارگاهها هنوز هم پس از شکلدهی روی یک پرس جداگانه، با استفاده از استاپهای سخت و اندازهگیری دستی، بریدگی ایجاد میکنند. این رویکرد روی قطعه اول و قطعه دهم جواب میدهد. در قطعه دویستم، رشد حرارتی در پرس، سایش روی استاپها و خستگی اپراتور به صورت رانش ظاهر میشود.
نتیجه فقط ضایعات نیست. بلکه دوبارهکاری، مرتبسازی و هزینه بیسروصدای بازرسی هر قطعه است، زیرا دیگر به این فرآیند اعتماد ندارید. یک نوردکار متوسط که با او صحبت کردیم، ۳.۸ درصد ضایعات روی پروفیلهای شیاردار داشت، به طوری که هر قطعه ضایعاتی تقریباً ۴۰ دقیقه زمان برای تشکیل و جابجایی غلتک صرف میکرد. با توجه به حجم آنها، این مبلغ بیش از ۹۰،۰۰۰ دلار در سال فقط برای مواد و نیروی کار بود، البته بدون احتساب هزینه حمل و نقل سریع برای جایگزینی قطعات خراب.
نقطه درد ۲: عملیات علامتگذاری ثانویه و گلوگاهها
علامتگذاری اغلب به عنوان یک اقدام ثانویه در نظر گرفته میشود. یک قطعه برش داده میشود، سپس به ایستگاه علامتگذاری منتقل میشود، و سپس دوباره برای انباشتن جابجا میشود. هر حرکت یک مرحله جابجایی است و هر مرحله جابجایی، فرصتی برای آسیب و منبع زمان صف است. در محیطهای با اختلاط بالا، ایستگاه علامتگذاری به یک گلوگاه تبدیل میشود زیرا هر تغییر قطعه نیاز به یک شابلون جدید، یک تنظیم جدید یا یک برنامه جدید دارد که توسط کسی که ممکن است در دسترس نباشد، بارگذاری میشود.
هزینه در اینجا فریبنده است. به عنوان یک ردیف واحد ظاهر نمیشود. به عنوان موجودی کالای در حال ساخت بین عملیات، به عنوان ترافیک لیفتراک و به عنوان اضافه کاری در پایان ماه ظاهر میشود. یکی از مدیران کارخانه، علامت گذاری را به عنوان "عملیاتی که هیچ کس مالک آن نیست" توصیف کرد، به همین دلیل است که گران میشود.
نقطه درد ۳: تغییر ابزار و پیچیدگی برنامهنویسی
پروفیلهای سنگین قطعات کوچکی نیستند. یک دستگاه برش رول که با ضخامت زیاد و مقاطع بلند کار میکند، به ابزارآلات قوی نیاز دارد و ابزارآلات قوی برای تغییر زمان میبرد. وقتی تغییر دو ساعت طول میکشد، برنامهریزان برای جلوگیری از آن، کارها را دسته بندی میکنند که باعث افزایش موجودی و طولانی شدن زمان تحویل میشود. برنامهنویسی لایه دیگری را اضافه میکند: اگر دستگاه به CAM آفلاین و یک متخصص برای پردازش کد پس از تولید نیاز داشته باشد، تغییرات ساده منتظر متخصص میمانند.
اثر پاییندستی، کارگاهی است که نمیتواند به سرعت به تغییرات مشتری پاسخ دهد، حتی اگر خود خط نورد قادر به این کار باشد. محدودیت، شکلدهی نیست؛ بلکه تنظیمات شیارزنی و علامتگذاری است.
راه حل: یک دستگاه، یک تنظیمات، یک برنامه
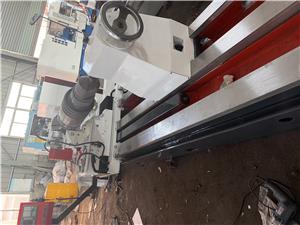
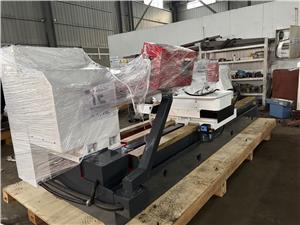
یک دستگاه برش و علامتگذاری رول CNC سنگین با ادغام عملیات و حذف تغییرات انسانی از مرحله مکانیابی، هر سه نقطه ضعف را برطرف میکند. معماری مهم است: یک قاب سفت و سخت که برای گیجهای سنگین اندازه گیری شده است، محورهای سروو موتور با بازخورد حلقه بسته و کنترلی که هم برش و هم علامتگذاری را از یک برنامه واحد مدیریت میکند.
برای رانش دقت، راه حل، مرجعدهی در حین فرآیند است. دستگاه، قطعه را در مقابل یک مبنای کنترلشده توسط سروو، نه یک ایستگاه ثابت، قرار میدهد و موقعیت اندازهگیری شده را قبل از برش شیار جبران میکند. علامتگذاری در همان تنظیمات انجام میشود، بنابراین علامت و شیار یک سیستم مختصات مشترک دارند. نتیجه، تکرارپذیری است که به احساس اپراتور بستگی ندارد.
برای گلوگاه علامتگذاری، راهحل، حذف کامل عملیات ثانویه است. علامتگذاری به عنوان بخشی از چرخه برش برنامهریزی میشود، چه نیاز به شماره قطعه، نماد جوش یا کد ردیابی باشد. هیچ شابلونی، ایستگاه جداگانه و صف انتظاری وجود ندارد.
برای تغییر در فرآیند، راهکار، ابزار با قابلیت تغییر سریع و کنترلی است که برنامههای پارامتری را بپذیرد. وقتی یک پروفایل تغییر میکند، اپراتور برنامه را انتخاب و ابزار را تأیید میکند و دستگاه بقیه کارها را انجام میدهد. کارگاههایی که زمان تغییر در فرآیند را از دو ساعت به کمتر از بیست دقیقه تغییر میدهند، دسته بندی کارها را متوقف میکنند که این امر باعث کاهش موجودی و کوتاه شدن زمان تحویل میشود.
جدول زیر خلاصهای از تفاوتهای بین یک دستگاه برش و علامتگذاری رول CNC با یک دستگاه معمولی را نشان میدهد.
| عامل | تنظیمات مرسوم | دستگاه برش و علامت گذاری رول CNC سنگین |
|---|---|---|
| مکانیابی بریدگی | توقفهای سخت، اندازهگیری دستی | داده سروو با بازخورد حلقه بسته |
| علامت گذاری | ایستگاه ثانویه، شابلونها | در همان چرخه ادغام شده است |
| تغییر | ۱.۵ تا ۲ ساعت | معمولاً زیر 20 دقیقه |
| نرخ ضایعات | ۲ تا ۵ درصد رایج | زیر ۱ درصد قابل دستیابی |
| برنامهنویسی | CAM آفلاین، وابسته به متخصص | پارامتری، قابل ویرایش توسط اپراتور |
موارد مشتری
موارد زیر نشان دهنده نحوه استفاده کارگاهها از این فناوری است. نامها تخیلی هستند، اما شرایط عملیاتی و نتایج اندازهگیری شده، نوع دستاوردهای گزارش شده در محیطهای شکلدهی غلتکی سنگین را منعکس میکنند.
مورد 1: نورد سازهای غرب میانه ایالات متحده
دیو کوالسکی، مدیر کارخانه در یک کارخانه نورد سازهای در ایندیانا، دو شیفت در خط تولید تیرهای فولادی سنگین کار میکرد. ضایعات شیار ۴.۱ درصد بود. پس از نصب یک دستگاه شیارزنی و علامتگذاری غلتک CNC سنگین از شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.، ضایعات در عرض سه ماه به ۰.۷ درصد کاهش یافت. زمان تغییر از ۹۵ دقیقه به ۱۸ دقیقه کاهش یافت. ارزیابی دیو: "ما بازرسی هر قطعه را متوقف کردیم زیرا بالاخره به فرآیند اعتماد کردیم. همین امر به تنهایی دو بازرس را برای کارهای دیگر آزاد کرد."
مورد ۲: تأمینکننده رده خودروسازی آلمانی
در بادن-وورتمبرگ، یک تأمینکننده ردیفی که قطعات قاب صندلی رولفرمشده تولید میکرد، نیاز به علامتگذاری ردیابی روی هر قطعه داشت. ایستگاه علامتگذاری ثانویه در طول تغییرات مدل، یک گلوگاه بود. پس از ادغام علامتگذاری در چرخه برش، تأمینکننده، کار در حال انجام بین عملیات را ۶۲ درصد کاهش داد و یک مرحله کامل جابجایی برای هر قطعه را حذف کرد. آنجا فیشر، مدیر تدارکات، خاطرنشان کرد: «علامتگذاری دیگر یک مکالمه جداگانه نیست. این کار با برش انجام میشود و دادهها در همان رکورد قرار دارند.»
مورد ۳: تولیدکننده قفسهبندی در بریتانیا
یک تولیدکننده قفسهبندی در وست میدلندز برای جلوگیری از تغییرات ابزار، کارها را دستهبندی میکرد که این امر زمان تحویل را برای دستگاههای سفارشی به شش هفته افزایش میداد. با استفاده از ابزار با قابلیت تعویض سریع و برنامهنویسی پارامتریک، زمان تحویل به ۱۵ دقیقه کاهش یافت و اندازه دستهها به نصف رسید. زمان تحویل در سفارشهای سفارشی به ۱۹ روز کاهش یافت. مارک الیسون، مدیر عملیات، گفت: «ما قبلاً بر اساس دستگاه برنامهریزی میکردیم. اکنون بر اساس مشتری برنامهریزی میکنیم.»
مورد ۴: سازنده تجهیزات کشاورزی کانادایی
در مانیتوبا، یک سازنده تجهیزات کشاورزی در حال ایجاد شیار روی ریلهای قاب ضخیم و علامتگذاری نمادهای جوش با دست بود. علامتگذاری دستی در صورت اشتباه خوانده شدن نمادها، باعث دوبارهکاری میشد. علامتگذاری یکپارچه CNC دوبارهکاری را به طور کامل از بین برد و دوبارهکاری فیکسچر جوش را ۳۴ درصد کاهش داد. رنه ترمبلی، سرپرست ساخت، اظهار داشت: "جوشکاران دیگر نمیپرسیدند که نماد به کدام سمت قرار دارد. این مقدار تا زمانی که ساعات دوبارهکاری را حساب نکنید، کم به نظر میرسد."
مورد ۵: تولیدکننده فولاد استرالیایی
یک کارخانهدار در ویکتوریا که فریمهای نقاله سنگین تولید میکرد، در مقاطع طولانی با مشکل رانش دقیق مواجه بود. سروو رفرنسینگ در دستگاه جدید، موقعیت بریدگی را در محدوده مثبت یا منفی 0.15 میلیمتر در یک شیفت کامل حفظ میکرد. ضایعات از 3.2 درصد به 0.6 درصد کاهش یافت و کارگاه یک عملیات دستهبندی اختصاصی را حذف کرد. لیام اوکانر، مدیر تولید، گفت: «ما آن را به مدت یک ماه اندازهگیری کردیم تا اینکه باور کردیم. رانش به سادگی از بین رفته بود.»
درخواستها و مشارکتها
ماشینهای برش و علامتگذاری رول CNC سنگین در هر جایی که مقاطع سازهای بلند یا نورد شده نیاز به مکانیابی ویژگیها و شناسایی دارند، استفاده میشوند. کاربردهای رایج عبارتند از:
تیرهای سقف و تیرهای سازهای با شیارهای انتهایی و علامتگذاری قطعات؛ ستونها و تیرهای قفسهای که نیاز به الگوهای شیار و برچسب بار دارند؛ قابهای صندلی خودرو و قطعات شاسی که نیاز به علائم ردیابی دارند؛ ریلهای قاب کشاورزی با نمادهای جوش؛ قابهای نوار نقاله و جابجایی مواد با شیارهای نصب؛ و ریلهای نصب خورشیدی با کدهای دستهای و قابلیت ردیابی.
خریداران در این بخشها معمولاً ماشینآلات را از نظر تکرارپذیری، زمان تغییر و ادغام با خطوط نورد موجود ارزیابی میکنند. شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. با یکپارچهسازان خطوط نورد و مستقیماً با سازندگان همکاری میکند تا پیکربندی ماشین را با هندسه پروفیل و حجم تولید مطابقت دهد. روابط بلندمدت تأمین با تأمینکنندگان قطعات و کنترل، از در دسترس بودن مداوم قطعات یدکی پشتیبانی میکند، که برای تیمهای تدارکات که هزینه کل مالکیت را به جای قیمت خرید به تنهایی ارزیابی میکنند، مهم است.
سوالات متداول
سوال ۱: چه میزان تکرارپذیری را میتوانیم واقعاً در مقاطع سنگین انتظار داشته باشیم؟
در تجهیزاتی که به درستی نگهداری میشوند و دارای سیستم مرجعدهی خودکار هستند، بسته به سختی و نحوهی کار قطعه، میتوان به انحراف مثبت یا منفی ۰.۱۵ میلیمتر تا ۰.۲۵ میلیمتر در پروفیلهای با ضخامت زیاد دست یافت. نکتهی کلیدی، ارجاع در حین فرآیند است، نه تکیه بر یک نقطهی ثابت. درخواست مطالعهی قابلیتها روی پروفیل واقعی خود را داشته باشید، نه یک قطعهی نمایشی.
سوال ۲: علامتگذاری یکپارچه چگونه سطوح عمیق یا منحنی را کنترل میکند؟
فناوری علامتگذاری بر اساس شرایط سطح و عمق مورد نیاز انتخاب میشود. برای کاربردهای سنگین، سر علامتگذاری از خطوط برنامهریزیشده سطح پیروی میکند و کنترل، فاصله را جبران میکند. اگر پروفیل شما انحنای قابل توجهی دارد، در طول مشخصات، مقاطع نمونه را ارائه دهید تا استراتژی علامتگذاری قبل از حمل و نقل اعتبارسنجی شود.
س ۳: زمان واقعی تغییر، شامل ابزارآلات، چقدر است؟
ابزار تعویض سریع با گیره از پیش تعیینشده معمولاً زمان تعویض را برای یک خانواده پروفیل به ۱۵ تا ۲۵ دقیقه میرساند. متغیر مهم، آشنایی اپراتور است. اکثر کارگاهها پس از چند هفته تولید به حداقل زمان ممکن میرسند. ما به عنوان بخشی از پذیرش، نمایش تعویض را با ابزار خودتان توصیه میکنیم.
Q4: آیا دستگاه میتواند با خط و MES موجود ما ادغام شود؟
بله. این کنترل از پروتکلهای صنعتی استاندارد برای دستدهی خط و دادههای تولید پشتیبانی میکند. برای یکپارچهسازی MES، رویکرد عملی این است که نقاط داده مورد نیاز خود، مانند تعداد قطعات، شناسه برنامه و سوابق موقعیت شکاف را تعریف کنید و آنها را در طول راهاندازی اعتبارسنجی کنید. از فرض یکپارچهسازی کامل بدون مشخصات رابط کتبی خودداری کنید.
سوال ۵: نگهداری و تعمیرات در طول پنج سال واقعاً چگونه است؟
نگهداری مورد انتظار شامل موارد سایش عادی در ابزار، تأیید کالیبراسیون دورهای محورهای سروو و روغنکاری استاندارد میشود. عامل هزینهبر بزرگتر، زمان تحویل قطعات یدکی است، بنابراین بخش تدارکات باید موجودی قطعات محلی یا منطقهای را تأیید کرده و لیست قطعات یدکی توصیهشده را به همراه پیشفاکتور درخواست کند.
نتیجهگیری و دعوت به اقدام
اگر راهاندازی دستگاه رول ناچینگ شما به مکانیابی دستی، ایستگاههای علامتگذاری جداگانه و تغییر و تحولات طولانی بستگی دارد، هزینه واقعی است و تکرار میشود. یک دستگاه رول ناچینگ و علامتگذاری CNC سنگین با ایجاد دقت مستقل از احساس اپراتور و با حذف کامل عملیات علامتگذاری ثانویه، اقتصاد را تغییر میدهد. موارد بالا نشان میدهد که این امر در عمل چگونه به نظر میرسد: ضایعات کمتر از ۱ درصد، تغییرات کمتر از ۲۰ دقیقه و زمانهای تحویل اندازهگیری شده بر حسب روز به جای هفته.
اگر میخواهید این را با پروفایلهای خودتان ارزیابی کنید، مرحله بعدی بررسی فنی به جای تماس با فروش است. درخواست کاغذ سفید فنی برای برش و علامتگذاری غلتکی سنگین کنید، یا از یک مهندس فروش بخواهید که در مورد مطالعه قابلیت در بخش شما صحبت کند. نقشههای پروفایل و دادههای ضایعات فعلی خود را همراه داشته باشید. به این ترتیب مکالمه مفیدتر خواهد بود.



