
دستگاه تراش CNC: چگونه هزینهها را کاهش دهیم؟
در دنیای پرمخاطره تولید دقیق، هر ثانیه اهمیت دارد. وارد هر کارگاه ماشینسازی شوید، صدای ریتمیک ماشینهای تراش CNC را در حال کار خواهید شنید. اما با دقت گوش دهید، ممکن است صدای تخلیه خاموش سود را نیز بشنوید - هزینههای ابزارآلات به تدریج افزایش مییابد، زمان چرخه طولانی میشود و تلاش مداوم برای یافتن اپراتورهای ماهر ادامه مییابد. اگر شما هم مانند اکثر مدیران تولید هستید، از خود پرسیدهاید:چگونه میتوانم عملیات تراشکاری CNC خود را بدون کاهش کیفیت، مقرون به صرفهتر کنم؟پاسخ در یک رویکرد جامع نهفته است که استراتژیهای پیشرفته ابزارسازی، پارامترهای بهینه ماشینکاری و اتوماسیون هوشمند را با هم ترکیب میکند. در این وبلاگ، ما به نقاط ضعفی که عملیات تراشکاری را مختل میکنند، عمیقاً خواهیم پرداخت و راهحلهای عملی ارائه خواهیم داد که در سناریوهای دنیای واقعی اثبات شدهاند. چه در حال اداره یک کارگاه تولید در اوهایو باشید و چه یک خط تولید با حجم بالا در آلمان، اصول یکسان هستند. بیایید بررسی کنیم که چگونه میتوانید چالشهای هزینه را به مزایای رقابتی تبدیل کنید.
نقطه درد ۱: فرسودگی بیش از حد ابزار و عمر غیرقابل پیشبینی ابزار

سایش ابزار، قاتل خاموش سودآوری در تراشکاری CNC است. وقتی ابزارها سریعتر از حد انتظار فرسوده میشوند، شما فقط هزینه تعویض را پرداخت نمیکنید، بلکه با خرابیهای برنامهریزی نشده، قطعات اوراق شده و پرداختهای سطحی ناهماهنگ مواجه میشوید. یک سناریوی معمول را در نظر بگیرید: یک کارگاه ماشینکاری قطعات فولادی ضد زنگ با اینسرتهای کاربیدی روکشدار. در شرایط برش شدید، اینسرتها ممکن است فقط 30 دقیقه دوام بیاورند که منجر به تعویض مکرر ابزار و افزایش مداخله اپراتور میشود. تأثیر هزینهها سرسامآور است: یک خرابی زودرس ابزار میتواند صدها دلار هزینه از دست دادن تولید و ضایعات داشته باشد. علاوه بر این، عمر غیرقابل پیشبینی ابزار، پارامترهای برش محافظهکارانه را مجبور میکند و بهرهوری را بیشتر کاهش میدهد.
نقطه ضعف ۲: چرخه زمانی طولانی و توان عملیاتی پایین
در فضای رقابتی امروز، زمان چرخه مستقیماً بر سود و زیان شما تأثیر میگذارد. بسیاری از کارگاهها هنوز به استراتژیهای ماشینکاری منسوخشده متکی هستند - سرعتها و پیشرویهای محافظهکارانه، مسیرهای ابزار ناکارآمد و زمان بیش از حد بدون برش. به عنوان مثال، یک تولیدکننده قطعات که اتصالات هیدرولیکی تولید میکند، ممکن است زمان چرخه ۸ دقیقهای برای هر قطعه را تجربه کند و خروجی را به ۶۰ قطعه در هر شیفت محدود کند. وقتی تقاضا افزایش مییابد، آنها برای رسیدن به برنامههای تحویل با مشکل مواجه میشوند و به اضافه کاری یا برونسپاری متوسل میشوند. هزینههای پنهان شامل افزایش ساعات کار، مصرف انرژی و فرصتهای تجاری از دست رفته است. بدون یک رویکرد سیستماتیک برای کاهش زمان چرخه، کارگاهها هر روز پول خود را از دست میدهند.
نقطه درد ۳: کمبود نیروی کار ماهر و وابستگی به اپراتور
صنعت تولید با یک شکاف مهارتی بحرانی مواجه است. یافتن اپراتورهای باتجربه CNC که بتوانند برنامهها را بهینه کنند، مشکلات را عیبیابی کنند و کیفیت را حفظ کنند، به طور فزایندهای دشوار است. این کمبود منجر به افزایش هزینههای نیروی کار، تأخیر در تولید و ناهماهنگیهای کیفی میشود. در یک نظرسنجی از کارگاههای کاریابی اروپایی، ۶۸٪ از آنها در استخدام اپراتورهای واجد شرایط ماشینهای تراشکاری مشکل داشتند. هنگامی که یک اپراتور کلیدی غایب باشد، کل خطوط تولید میتواند متوقف شود. علاوه بر این، اپراتورهای کمتجربه ممکن است فرصتهای بهبود را تشخیص ندهند و منجر به فرآیندهای غیربهینه و اتلاف منابع شوند. هزینه این وابستگی هم مستقیم (اضافه کاری، آموزش) و هم غیرمستقیم (از دست دادن بهرهوری، مشکلات کیفی) است.
راهکار ۱: ابزار پیشرفته و نظارت بر سایش
برای مقابله با سایش ابزار، یک استراتژی جامع مدیریت ابزار را پیادهسازی کنید. با انتخاب گرید و پوشش مناسب برای جنس قطعه کار خود شروع کنید. به عنوان مثال، برای فولاد ضد زنگ، از اینسرتهای کاربیدی با پوشش PVD با یک زیرلایه سخت برای مقاومت در برابر لبپریدگی استفاده کنید. اما انتخاب ابزار تنها بخشی از راه حل است. سیستمهای نظارت بر سایش ابزار را که از حسگرها برای تشخیص سایش تدریجی و پیشبینی عمر باقیمانده ابزار استفاده میکنند، ادغام کنید. کنترلهای CNC مدرن، مانند آنهایی که در ماشینهای NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. وجود دارند، ویژگیهای کنترل تطبیقی را ارائه میدهند که به طور خودکار نرخهای تغذیه را بر اساس بار اسپیندل تنظیم میکنند و از خرابی فاجعهبار ابزار جلوگیری میکنند. علاوه بر این، یک سیستم مدیریت عمر ابزار پیادهسازی کنید که میزان استفاده را ردیابی کرده و قبل از وقوع خرابی به اپراتورها هشدار میدهد. با بهینهسازی عمر ابزار، کارگاهها تا 40٪ کاهش در هزینههای ابزار و 25٪ کاهش در حوادث خرابی برنامهریزی نشده را گزارش کردهاند.
راه حل ۲: ماشینکاری پرسرعت و مسیرهای ابزار بهینه شده
کاهش زمان چرخه نیازمند تغییر الگو از ماشینکاری مرسوم به ماشینکاری پرسرعت (HSM) است. HSM شامل استفاده از سرعتهای اسپیندل و نرخهای پیشروی بالاتر در عین برشهای سبکتر است که نیروهای برشی و تولید گرما را کاهش میدهد. HSM همراه با نرمافزار CAM که مسیرهای ابزار بهینهشدهای - مانند فرزکاری تروکوئیدی برای خشنکاری - ایجاد میکند، میتواند زمان چرخه را به طور چشمگیری کاهش دهد. برای عملیات تراشکاری، استفاده از برادهشکنهای طراحیشده برای نرخهای پیشروی بالا و ابزار عبوری از خنککننده را برای تخلیه کارآمد برادهها در نظر بگیرید. به عنوان مثال: یک تولیدکننده شفت خودرو با اتخاذ استراتژیهای HSM و بهینهسازی مسیرهای ابزار، زمان چرخه را از 6 دقیقه به 3.5 دقیقه برای هر قطعه کاهش داد و بدون ماشینآلات اضافی، 70 درصد بر توان عملیاتی افزود.
راهکار ۳: اتوماسیون و کنترلهای آسان برای استفاده
با خودکارسازی وظایف تکراری و سادهسازی عملکرد دستگاه، کمبود نیروی کار را برطرف کنید. تغذیهکنندههای بار و لودرهای رباتیک قطعات به یک اپراتور اجازه میدهند تا چندین ماشین را مدیریت کند و هزینههای نیروی کار را برای هر قطعه کاهش دهد. علاوه بر این، روی ماشینهای تراش CNC با کنترلهای بصری و محاورهای سرمایهگذاری کنید که اپراتورها را در طول راهاندازی و برنامهنویسی راهنمایی میکنند. ویژگیهایی مانند شبیهسازی گرافیکی و پردازنده به کاهش زمان آموزش کمک میکند و کارکنان کمتجربه را قادر میسازد تا به سرعت بهرهوری داشته باشند. شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. مراکز تراشکاری خود را با رابطهای کاربرپسند و رابطهای اتوماسیون قوی طراحی میکند و آنها را برای کارگاههایی که به دنبال انجام کار بیشتر با اپراتورهای ماهر کمتر هستند، ایدهآل میکند. با پیادهسازی اتوماسیون، یک کارگاه کار آلمانی وابستگی خود را به اپراتورهای متخصص 50٪ کاهش داد و استفاده از دستگاه را به بیش از 85٪ افزایش داد.
مورد مشتری ۱: شرکت قطعات دقیق، اوهایو، ایالات متحده آمریکا
شرکت Precision Components Inc.، یک کارگاه تولیدی خانوادگی در اوهایو، هنگام ماشینکاری Inconel 718 برای قطعات هوافضا با مشکل سایش ابزار مواجه شد. عمر ابزار غیرقابل پیشبینی بود و باعث خرابیهای مکرر میشد. پس از مشاوره با NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.، آنها به یک بسته ابزار سفارشی روی آوردند و نظارت بر سایش را در مراکز تراشکاری خود اجرا کردند. نتایج: عمر ابزار 60 درصد افزایش یافت، زمان خرابی 30 درصد کاهش یافت و هزینههای سالانه ابزارسازی 45000 دلار کاهش یافت. مارک رینولدز، مدیر تولید، گفت: "پشتیبانی فنی Lucubrate به ما کمک کرد تا علت اصلی را درک کنیم و راه حلی را اجرا کنیم که در عرض سه ماه هزینه خود را جبران کرد."
مورد مشتری 2: Müller Maschinenbau GmbH، اشتوتگارت، آلمان
شرکت Müller Maschinenbau، تولیدکننده قطعات هیدرولیک، با چرخه زمانی طولانی در ماشینهای تراش قدیمی خود مواجه بود. آنها در دو مرکز تراش CNC پرسرعت از شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD سرمایهگذاری کردند که مجهز به کنترلهای پیشرفته و مسیرهای ابزار بهینه شده بودند. زمان چرخه به ازای هر قطعه از ۵.۲ دقیقه به ۳.۱ دقیقه کاهش یافت و خروجی را ۶۸ درصد افزایش داد. کلاوس وبر، مدیر کارخانه، خاطرنشان کرد: «این ماشینها نه تنها سریع، بلکه قابل اعتماد نیز هستند و آموزشهای ارائه شده توسط Lucubrate تضمین میکند که اپراتورهای ما میتوانند از حداکثر مزایا استفاده کنند.»
مورد مشتری ۳: شرکت مهندسی اپکس، بیرمنگام، انگلستان
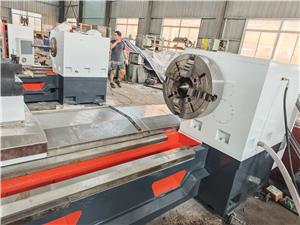
شرکت مهندسی Apex، پیمانکار فرعی صنایع خودرو و پزشکی، با کمبود اپراتورهای ماهر مواجه بود. آنها بارگیری رباتیک و کنترلهای کاربرپسند را در دستگاههای تراشکاری خود ادغام کردند. اکنون یک اپراتور میتواند به جای دو دستگاه، چهار دستگاه را مدیریت کند و زمان راهاندازی به نصف کاهش یافته است. سارا تامپسون، مدیر عملیات، گفت: «ما توانستیم کارکنان را به وظایف با ارزش افزوده بیشتر منتقل کنیم و توان عملیاتی ما بدون استخدام نیروی کار ماهر اضافی، 40 درصد افزایش یافت.»
مورد مشتری ۴: TechnoTurn SAS، لیون، فرانسه
تکنوترن، یک کارگاه تراشکاری دقیق، با پرداختهای سطحی ناهمگون و نرخ بالای ضایعات روی قطعات فولادی ضد زنگ مواجه بود. با اتخاذ استراتژی ابزار و خنککننده توصیهشده توسط شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.، آنها به مقادیر Ra به طور مداوم زیر 0.8 میکرومتر دست یافتند و ضایعات را از 8٪ به 2٪ کاهش دادند. پیر دوبوا، مدیر کیفیت، اظهار داشت: «بهبود کیفیت، فرصتهای جدیدی را برای مشتریان هوافضا ایجاد کرده است.»
درخواستها و مشارکتها
ماشینهای تراش CNC در صنایعی مانند خودرو، هوافضا، پزشکی و نفت و گاز ضروری هستند. در خودروسازی، آنها شفت، چرخدنده و رابط تولید میکنند؛ در هوافضا، اجزای حیاتی مانند قطعات ارابه فرود و اتصالات موتور؛ در پزشکی، پیچهای استخوانی و ایمپلنتها؛ و در نفت و گاز، شیرآلات و اتصالات. شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. با خریداران کلیدی در این بخشها همکاریهای استراتژیک برقرار کرده است. به عنوان مثال، آنها مراکز تراش را به یک تامینکننده رده ۱ خودرو در آمریکای شمالی عرضه میکنند که برای تولید انبوه قطعات گیربکس به ماشینهای Lucubrate متکی است. به طور مشابه، یک تولیدکننده تجهیزات پزشکی اروپایی، راهحلهای تراش سفارشی را از Lucubrate تهیه میکند تا استانداردهای سختگیرانه کیفیت را رعایت کند. این همکاریها بر اساس تعهد مشترک به نوآوری و بهرهوری هزینه بنا شدهاند.
سوالات متداول
سوال ۱: چه عواملی بیشترین تأثیر را بر عمر ابزار در تراشکاری CNC مواد سخت شده دارند؟
A1: عمر ابزار در مواد سخت شده (مثلاً HRC 45+) در درجه اول تحت تأثیر سرعت برش، نرخ پیشروی، جنس ابزار و پوشش آن است. استفاده از PCBN یا اینسرتهای سرامیکی با آمادهسازی مناسب لبه میتواند عمر ابزار را به میزان قابل توجهی افزایش دهد. علاوه بر این، حفظ استحکام و به حداقل رساندن لرزش بسیار مهم است. توصیه میکنیم برای بهینهسازی پارامترها برای قطعه کار خاص خود، یک ماتریس تست عمر ابزار انجام دهید.
سوال ۲: چگونه میتوانم زمان چرخه را بدون آسیب رساندن به سطح نهایی کاهش دهم؟
A2: روی تکنیکهای ماشینکاری پرسرعت با مسیرهای ابزار بهینهشده که بار برادهبرداری ثابتی را حفظ میکنند، تمرکز کنید. برای پرداختکاری با نرخ پیشروی بالاتر، از ابزارهایی با هندسههای وایپر استفاده کنید. همچنین، از رساندن مناسب مایع خنککننده به ناحیه برش اطمینان حاصل کنید. نرمافزار شبیهسازی میتواند به پیشبینی نتایج قبل از آزمایش فیزیکی کمک کند.
س ۳: چه گزینههای اتوماسیونی برای تولید در مقیاس کوچک موجود است؟
A3: برای دستههای کوچک، اتوماسیون انعطافپذیر مانند رباتهای همکار (کوبوتها) که میتوانند به سرعت برنامهریزی مجدد شوند یا گیرههای تعویض سریع را در نظر بگیرید. تغذیهکنندههای بار با قابلیت اتصال کوتاه بار نیز قابل استفاده هستند. نکته کلیدی این است که اتوماسیونی را انتخاب کنید که به زمان راهاندازی طولانی نیاز نداشته باشد.
سوال ۴: چگونه میتوانم سرمایهگذاری روی یک دستگاه تراش CNC جدید را توجیه کنم؟
A4: کل هزینه مالکیت، شامل قیمت ماشین، ابزار، نیروی کار، نگهداری و انرژی را محاسبه کنید. سپس میزان افزایش بهرهوری و بهبود کیفیت را تخمین بزنید. بسیاری از مشتریان ما از طریق کاهش زمان چرخه و صرفهجویی در نیروی کار، ظرف ۱۲ تا ۱۸ ماه به بازگشت سرمایه (ROI) دست مییابند. ما میتوانیم بر اساس دادههای تولید خاص شما، تجزیه و تحلیل هزینه-سود دقیقی ارائه دهیم.
س ۵: شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. چه پشتیبانی برای بهینهسازی فرآیند ارائه میدهد؟
A5: ما خدمات جامع بهینهسازی فرآیند، از جمله ممیزی در محل، توصیههای ابزار، بهینهسازی پارامترها و آموزش اپراتور را ارائه میدهیم. مهندسان نرمافزار ما با تیم شما همکاری نزدیکی دارند تا تنگناها را شناسایی کرده و راهحلها را پیادهسازی کنند. ما همچنین از طریق پلتفرم اتصال امن خود، تشخیص و عیبیابی از راه دور را ارائه میدهیم.
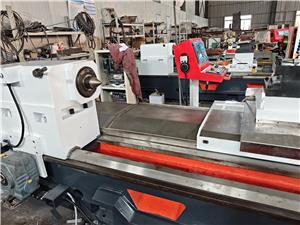
نتیجهگیری و دعوت به اقدام
تراشکاری CNC مقرون به صرفه، به معنای کم کردن هزینهها نیست - بلکه به معنای هوشمندانه تراشکاری است. با پرداختن به سایش ابزار، زمان چرخه و چالشهای نیروی کار با استراتژیهای اثبات شده، میتوانید عملیات تراشکاری خود را به یک مرکز سود تبدیل کنید. موارد مشتری که ما به اشتراک گذاشتیم نشان میدهد که با شریک مناسب، پیشرفتهای قابل توجهی قابل دستیابی است. شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. متعهد است به شما در دستیابی به این نتایج کمک کند. برای کسب اطلاعات بیشتر در مورد راهحلهای فنی ما و نحوه پشتیبانی ما از نیازهای خاص شما، همین امروز با مهندسان فروش ما تماس بگیرید یا مقاله جامع فنی ما در مورد بهینهسازی فرآیندهای تراشکاری CNC را دانلود کنید.



