
دستگاه سنگ زنی تراش CNC: یک راه اندازی؟
در دنیای پرمخاطره تولید دقیق، دستیابی به کارایی اغلب با تقاضا برای دقت بیچون و چرا در تضاد است. یک کارگاه تولیدی را تصور کنید که در آن قرار است دستهای از شفتهای فولادی سختکاری شده تحویل داده شوند. اپراتور قبلاً عملیات تراشکاری را روی دستگاه تراش CNC انجام داده است و اکنون قطعات باید برای پرداخت نهایی به دستگاه سنگزنی منتقل شوند. این به معنای راهاندازی مجدد، جابجایی اضافی و احتمال از دست دادن تمرکز است. سوالی که ناگزیر مطرح میشود این است:آیا یک دستگاه سنگزنی تراش CNC میتواند واقعاً نیاز به راهاندازی ثانویه را از بین ببرد و در عین حال دقت در سطح میکرون را حفظ کند؟پاسخ کوتاه بله است - اما تنها در صورتی که دستگاه برای غلبه بر چالشهای ذاتی ترکیب دو فرآیند مجزا در یک پلتفرم واحد مهندسی شده باشد. در شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.، ما سالها صرف اصلاح این ادغام کردهایم و نتایج گویای همه چیز هستند.
این وبلاگ به پیچیدگیهای فنی ماشینهای فرزکاری چرخشی، نقاط ضعف رویکردهای سنتی و چگونگی حل آنها توسط مهندسی مدرن میپردازد. ما موارد دنیای واقعی را بررسی خواهیم کرد، فناوریها را مقایسه خواهیم کرد و بینشهای عملی برای مهندسان و مدیران تدارکاتی که به دنبال ارتقاء قابلیتهای تولید خود هستند، ارائه خواهیم داد.

نقطه درد ۱: رانش حرارتی و کاهش دقت
وقتی تراشکاری و سنگزنی روی یک دستگاه انجام میشوند، تولید گرما به یک عامل حیاتی تبدیل میشود. تراشکاری معمولاً شامل نرخ بالای حذف مواد است که گرمای قابل توجهی تولید میکند که باعث انبساط حرارتی ساختار دستگاه و قطعه کار میشود. از سوی دیگر، سنگزنی به دقت بسیار بالایی نیاز دارد و به تغییرات حرارتی بسیار حساس است. در یک سیستم معمولی، قطعه کار بین عملیات خنک میشود، اما در یک دستگاه ترکیبی، گرمای حاصل از تراشکاری میتواند باقی بماند و بر دقت سنگزنی تأثیر بگذارد. عواقب آن شدید است: خطاهای ابعادی، پرداخت سطح ضعیف و میزان ضایعات که میتواند در کاربردهای با تلرانس کم از 5٪ فراتر رود. برای تولیدکنندهای که سالانه 10000 قطعه با هزینه واحد 50 دلار تولید میکند، نرخ ضایعات 5٪ به 25000 دلار ضرر سالانه تبدیل میشود - بدون احتساب دوبارهکاری و تأخیر در تحویل.
علاوه بر این، رانش حرارتی میتواند منجر به کیفیت ناپایدار قطعات در طول روز شود و اپراتورها را مجبور به تنظیم مداوم آفستها و کاهش اثربخشی کلی تجهیزات (OEE) کند. در محیطهای با حجم تولید کم و اختلاط بالا، این غیرقابل پیشبینی بودن، سودآوری را کاهش داده و روابط با مشتری را تحت تأثیر قرار میدهد.
نقطه درد ۲: محدودیتها و پچپچهای سفتی
ترکیب تراشکاری و سنگزنی نیازمند ساختار دستگاهی است که بتواند نیروهای متمایز هر دو فرآیند را تحمل کند. تراشکاری نیروهای شعاعی و محوری اعمال میکند، در حالی که سنگزنی شامل نیروهای با فرکانس بالا و دامنه کم است که میتوانند ارتعاشات را تحریک کنند. بسیاری از ماشینهای هیبریدی از نظر استحکام دچار مشکل میشوند و منجر به لرزش در حین سنگزنی میشوند. لرزش نه تنها سطح نهایی را خراب میکند، بلکه سایش چرخ را نیز تسریع میکند و میتواند به قطعه کار آسیب برساند. در صنایعی مانند هوافضا، که اجزایی مانند شفتهای توربین به مقادیر Ra کمتر از 0.4 میکرومتر نیاز دارند، لرزش غیرقابل قبول است. هزینه لرزش شامل افزایش مصرف چرخ (تا 30٪ بیشتر)، زمان چرخه طولانیتر به دلیل سرعت تغذیه کمتر و نیاز به عملیات پولیش اضافی است.
علاوه بر این، استحکام ناکافی میتواند باعث انحراف در حین چرخش شود که منجر به مخروطی شدن قطعات و نیاز به سنگزنی اصلاحی میشود - که هدف ادغام را نقض میکند. مهندسان اغلب به مسیرهای سبک متوسل میشوند که باعث کاهش بهرهوری و افزایش زمان چرخه تا 20 تا 30 درصد میشود.
نقطه درد ۳: تداخل ابزار و پیچیدگی برنامهنویسی
ادغام تراشکاری و سنگزنی در یک دستگاه، چالشهای ابزارسازی را به همراه دارد. برجک ابزار باید هم ابزارهای تراشکاری و هم چرخهای سنگزنی را در خود جای دهد و محیط کار باید امکان جمع شدن و قرارگیری ایمن را فراهم کند. تداخل بین چرخ سنگزنی و ابزار تراشکاری یا سه نظام، به ویژه هنگام ماشینکاری هندسههای پیچیده، یک مسئله رایج است. برنامهنویسی چنین عملیاتی نیاز به نرمافزار پیشرفته CAM و اپراتورهای ماهری دارد که سینماتیک هر دو فرآیند را درک کنند. منحنی یادگیری شیبدار است و خطاها میتوانند منجر به برخورد، تعمیرات پرهزینه و زمان از کارافتادگی شوند. در یک نظرسنجی از کارگاههای کاری اروپایی، 40٪ پیچیدگی برنامهنویسی را به عنوان مانعی برای پذیرش فناوری تراشکاری-سنگزنی ذکر کردند.
علاوه بر این، فقدان پردازندههای پس از پردازش استاندارد برای ماشینهای هیبریدی به این معنی است که برنامهنویسان اغلب باید G-code را به صورت دستی تنظیم کنند، که خطر خطای انسانی را افزایش میدهد و زمان راهاندازی را طولانیتر میکند. نتیجه، زمان تحویل طولانیتر و هزینههای نیروی کار بالاتر است که میتواند مزایای ماشینکاری تکتنظیمی را خنثی کند.
راهکارها: مهندسی دستگاه تراشکاری بینقص
در شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.، ما این نقاط ضعف را از طریق ترکیبی از طراحی نوآورانه و فناوریهای کنترل پیشرفته برطرف میکنیم. دستگاههای سنگزنی تراش CNC ما بر روی یک پایه سفت و سخت و از نظر حرارتی پایدار ساخته شده از بتن پلیمری ساخته شدهاند که ارتعاشات را 10 برابر بهتر از چدن کاهش میدهد. این امر تضمین میکند که هر دو عملیات تراشکاری و سنگزنی با حداقل لرزش انجام میشوند و به سطوح نهایی تا Ra 0.2 µm دست مییابند.
برای مقابله با رانش حرارتی، ما از یک سیستم جبران حرارتی دو حلقهای استفاده میکنیم. چندین حسگر دما به صورت استراتژیک روی هداستاک، اسپیندل و هد چرخ قرار گرفتهاند. دستگاه CNC به طور مداوم این دماها را رصد میکند و آفستهای ابزار را در لحظه تنظیم میکند و حتی پس از ساعتها کار مداوم، دقت را در محدوده ±2 میکرومتر حفظ میکند. این سیستم به ویژه در تولید با حجم بالا، که در آن ثبات بسیار مهم است، مؤثر است.
برای تداخل ابزار، دستگاههای ما دارای یک برجک ۱۲ ایستگاهی منحصر به فرد با یک اسپیندل سنگزنی اختصاصی هستند که میتواند به طور مستقل قرار گیرد. این طراحی امکان تغییر سریع بین ابزارهای تراشکاری و سنگزنی را بدون تداخل فراهم میکند. نرمافزار کنترل شامل یک ماژول شبیهسازی است که قبل از ماشینکاری، برخوردها را بررسی میکند و پسپردازنده ما برای سیستمهای CAM محبوب بهینه شده است و زمان برنامهریزی را تا ۵۰٪ کاهش میدهد.
در زیر جدول مقایسهای وجود دارد که تفاوتهای بین تنظیمات دو دستگاهی مرسوم و راهحل یکپارچهی تراش-تراش ما را برجسته میکند:
| جنبه | تنظیمات مرسوم | دستگاه سنگ زنی لوکوبرات |
|---|---|---|
| زمان راهاندازی | ۲-۳ ساعت | ۳۰ دقیقه |
| دقت (میکرومتر) | ±۵ | ±۲ |
| نرخ ضایعات | ۳-۵٪ | <1٪ |
| فضای طبقه | ۵۰ متر مربع | ۲۵ متر مربع |
| پیچیدگی برنامهنویسی | بالا (دو برنامه) | کم (CAM یکپارچه) |
داستانهای موفقیت مشتریان
راهکارهای ما عملیات مشتریان را در سراسر جهان متحول کرده است. در اینجا چند نمونه آورده شده است:
مورد ۱: شرکت Precision Motors GmbH، آلمان– این تأمینکننده خودرو با مشکل رانش حرارتی در دستگاه تراش و سنگزنی موجود خود مواجه بود که منجر به نرخ ضایعات ۴ درصدی در شفتهای گیربکس میشد. پس از نصب LUCUBRATE TG-500 ما، آنها به نرخ ضایعات ۰.۵ درصدی دست یافتند و زمان چرخه را ۳۵ درصد کاهش دادند. کلاوس مایر، مدیر تولید، گفت: «جبران حرارتی یک تغییر اساسی است. اکنون ما با اطمینان خاطر تولید را در حالت خاموشی انجام میدهیم.»
مورد ۲: شرکت Aero Components Inc.، ایالات متحده آمریکا– یک تولیدکننده شیرهای هیدرولیک هوافضا در طول سنگزنی با مشکل لرزش مواجه شد که منجر به مقادیر Ra برابر با 0.6 میکرومتر و سایش مکرر چرخها شد. پایه بتن پلیمری و سیستم میرایی فعال دستگاه ما لرزش را از بین برد و Ra برابر با 0.3 میکرومتر را به دست آورد و مصرف چرخ را 25٪ کاهش داد. سارا جانسون، مهندس تولید، اظهار داشت: «ما عملیات پولیش را به طور کامل کاهش دادهایم.»
مورد 3: شرکت نیپون سیکی، ژاپن– یک سازنده یاتاقانهای دقیق به یک راهحل تکمرحلهای برای حلقههای فولادی سختشده نیاز داشت. دستگاه تراشکاری ما به آنها این امکان را داد که تلرانس ±1.5 میکرومتر را حفظ کنند و کار در حال انجام را تا 60٪ کاهش دهند. هیروشی تاناکا، مدیر کارخانه، گفت: «ادغام تراشکاری و سنگزنی، گردش کار ما را ساده کرده است.»
مورد ۴: شرکت بهارات فورج، هند– این شرکت بزرگ آهنگری نیاز به ماشینکاری شفتهای بزرگ با حداقل جابجایی داشت. مدل سنگین ما قطعاتی تا طول ۲ متر را جابجا میکرد و زمان راهاندازی را از ۴ ساعت به ۴۵ دقیقه کاهش میداد. راجش کومار، رئیس عملیات، اظهار داشت: «بازگشت سرمایه ظرف شش ماه مشهود بود.»
مورد ۵: شرکت مهندسی دقیق، بریتانیا– یک کارگاه تولید قطعات پزشکی متخصص در ایمپلنتهای پزشکی از دستگاه ما برای ترکیب تراشکاری و سنگزنی پیچهای استخوانی تیتانیومی استفاده کرد. قابلیت برنامهریزی هر دو عملیات در یک محیط، زمان برنامهریزی را تا ۵۰٪ کاهش داده و دقت را بهبود بخشیده است. اما واتسون، مدیر عامل، گفت: «مشتریان ما به دنبال کمال هستند و LUCUBRATE این کار را انجام میدهد.»
درخواستها و مشارکتها
ماشینهای سنگزنی تراش CNC ما در صنایع مختلفی از جمله خودرو (میل بادامک، چرخدندههای گیربکس)، هوافضا (شفتهای توربین، اجزای ارابه فرود)، پزشکی (ایمپلنتها، ابزارهای جراحی) و انرژی (اجزای سوپاپ، شفتهای پمپ) به کار گرفته میشوند. ما با تولیدکنندگان پیشرو قطعات و تأمینکنندگان رده اول همکاری نزدیکی داریم. به عنوان مثال، ما یک همکاری استراتژیک با یک تأمینکننده بزرگ اروپایی رده اول خودرو داریم که ماشینهای ما را در خطوط تولید خود برای شفتهای موتور خودروهای الکتریکی ادغام کرده است. این همکاری آنها را قادر ساخته است تا ضمن حفظ استانداردهای سختگیرانه کیفیت، به کاهش 30 درصدی در هزینههای تولید دست یابند.
علاوه بر این، ما با توزیعکنندگان و سازندگان ماشینآلات در سراسر جهان همکاری میکنیم تا پشتیبانی و خدمات محلی را تضمین کنیم. تعهد ما به کیفیت در گواهینامه ISO 9001 و انطباق با CE ما منعکس شده است و ماشینهای ما توسط یک شبکه پشتیبانی فنی 24 ساعته پشتیبانی میشوند.
سوالات متداول
Q1: حداکثر اندازه قطعه کاری که دستگاههای سنگزنی شما میتوانند تحمل کنند چقدر است؟
الف) مدلهای استاندارد ما قطعات کاری تا طول ۱۰۰۰ میلیمتر و قطر ۴۰۰ میلیمتر را در خود جای میدهند. راهحلهای سفارشی برای اندازههای بزرگتر، تا طول ۲۰۰۰ میلیمتر، در دسترس هستند.
Q2: چگونه مطمئن میشوید که چرخ سنگزنی با ابزار تراشکاری تداخل ندارد؟
الف) ما از طراحی دو اسپیندل با محورهای مستقل استفاده میکنیم. اسپیندل سنگزنی روی یک اسلاید جداگانه نصب شده است که میتواند دور از ناحیه تراشکاری پارک شود. نرمافزار کنترل شامل الگوریتمهای اجتناب از برخورد است که کل مسیر ابزار را قبل از ماشینکاری شبیهسازی میکند.
س ۳: آیا دستگاههای شما میتوانند مواد سختشده بالاتر از ۶۰ راکول آرسی را آسیاب کنند؟
بله، دستگاههای ما مجهز به چرخدندههای با استحکام بالا هستند و میتوانند از چرخهای CBN یا الماسه برای آسیاب کردن مواد تا سختی ۶۵ راکول استفاده کنند. پایه بتن پلیمری، پایداری را در حین آسیاب کردن سنگین تضمین میکند.
Q4: با سیستم جبران حرارتی شما چه نوع تلرانسی میتوان به دست آورد؟
الف) سیستم جبران حرارتی ما دقت ابعادی را در یک شیفت ۸ ساعته، حتی در دماهای محیطی متغیر، با دقت ±۲ میکرومتر حفظ میکند. این امر از طریق کاوش و بازخورد مداوم تأیید میشود.
سوال ۵: برنامهنویسی در مقایسه با ماشینهای جداگانه چگونه است؟
الف) ما یک محیط برنامهنویسی یکپارچه ارائه میدهیم که از هر دو چرخه تراشکاری و سنگزنی پشتیبانی میکند. پسپردازنده ما برای نرمافزارهای محبوب CAM (مثلاً Mastercam، Siemens NX) کد بهینهشدهای تولید میکند و زمان برنامهنویسی را در مقایسه با دستگاههای جداگانه تا 50٪ کاهش میدهد.
نتیجهگیری و دعوت به اقدام
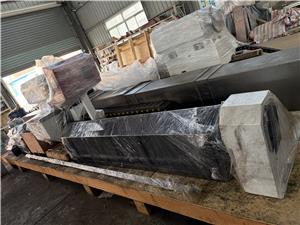
به طور خلاصه، یک دستگاه سنگزنی تراش CNC از شرکت NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. فقط یک دستگاه ترکیبی نیست - بلکه یک راهحل مهندسیشده دقیق است که مستقیماً به مسائل مربوط به رانش حرارتی، سفتی و پیچیدگی برنامهنویسی میپردازد. با حذف نیاز به راهاندازی دوم، تولیدکنندگان میتوانند به سطوح بیسابقهای از دقت، کارایی و صرفهجویی در هزینه دست یابند. چه در صنعت خودرو، هوافضا یا تولید پزشکی باشید، فناوری ما میتواند سطح تولید شما را متحول کند.
برای کسب اطلاعات بیشتر در مورد اینکه چگونه دستگاههای تراشکاری ما میتوانند برای کاربرد خاص شما مفید باشند، از شما دعوت میکنیم تا گزارش فنی جامع ما با عنوان «پیشرفتها در فناوری تراشکاری: راهنمایی برای دقت در تنظیمات تکی» را دانلود کنید. همچنین میتوانید مستقیماً با مهندسان فروش ما تماس بگیرید تا در مورد نیازهای خود صحبت کنید و یک نسخه آزمایشی را برنامهریزی کنید. اجازه دهید به شما کمک کنیم تا چالشها را به مزایای رقابتی تبدیل کنید.


